Ange Raphin
Créatif, passionné et le regard toujours affûté ! Bienvenue dans l’univers d'Ange RAPHIN, nouveau visage du Fablab Cohabit. Titulaire d’une licence en design de mode et passé par les arts de la photographie, Ange insuffle une véritable touche artistique aux côtés de Jean-Baptiste et Pierre. Entre esthétisme, sensibilité et expérimentation, découvrez le parcours et l'évolution inspirante d'un profil unique au cœur de son aventure en Service Civique !
Ange RAPHIN, volontaire
Projet 1: Majora's mask
Pour ce tout premier projet au FabLab, je voulais frapper juste : créer une pièce qui me ressemble à 100 %. En grand passionné de jeux vidéo, mon esprit s'est immédiatement tourné vers l'univers mythique de la saga The Legend of Zelda (une saga que j'affectionne particulièrement). En explorant les ressources modélisées par la communauté sur le Web, je suis tombé sur une pépite : les fichiers pour imprimer le célèbre Masque de Majora, objet culte du jeu éponyme.
Entre passion du jeu-vidéo et fabrication numérique, ce projet est devenu le terrain de jeu idéal pour apprivoiser l'impression 3D et concrétiser du virtuel au réel.
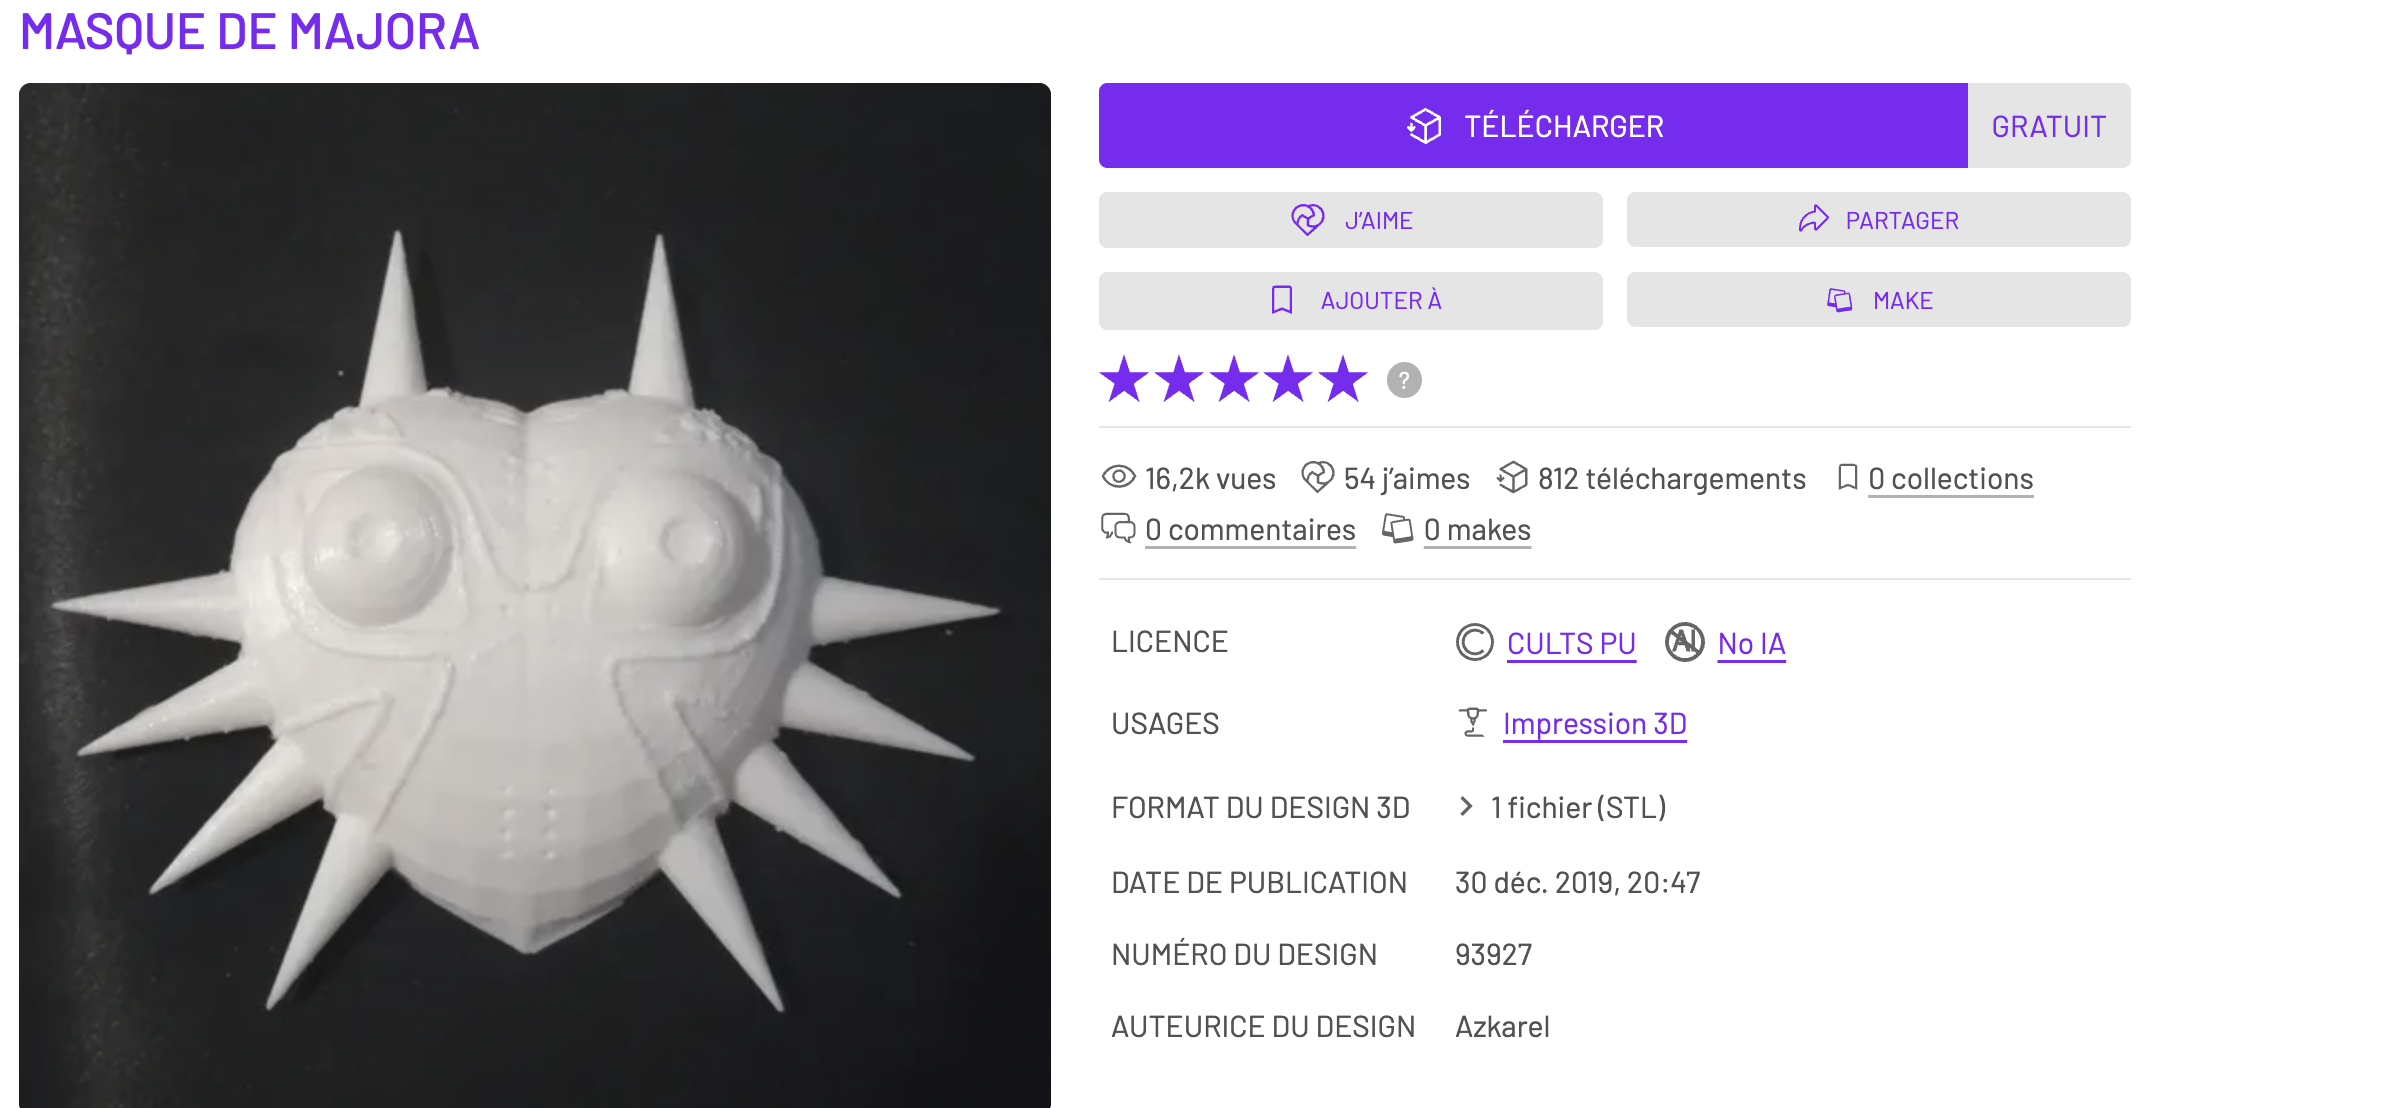
Site web de référence : https://cults3d.com/fr
Une fois le précieux fichier .stl téléchargé, étape indispensable : lancer l'application Bambu Studio, l'outil idéal pour préparer la pièce aux imprimantes à ma disposition. Une fois le modèle importé dans le logiciel, place aux réglages matériels ! Pour ce projet, mon choix s'est porté sur la Bambu Lab P1S, couplée à un plateau texturé en PEI pour une accroche optimale. Côté matériau, la simplicité et la régularité du filament PLA se sont imposées comme une évidence pour révéler tous les détails du masque.
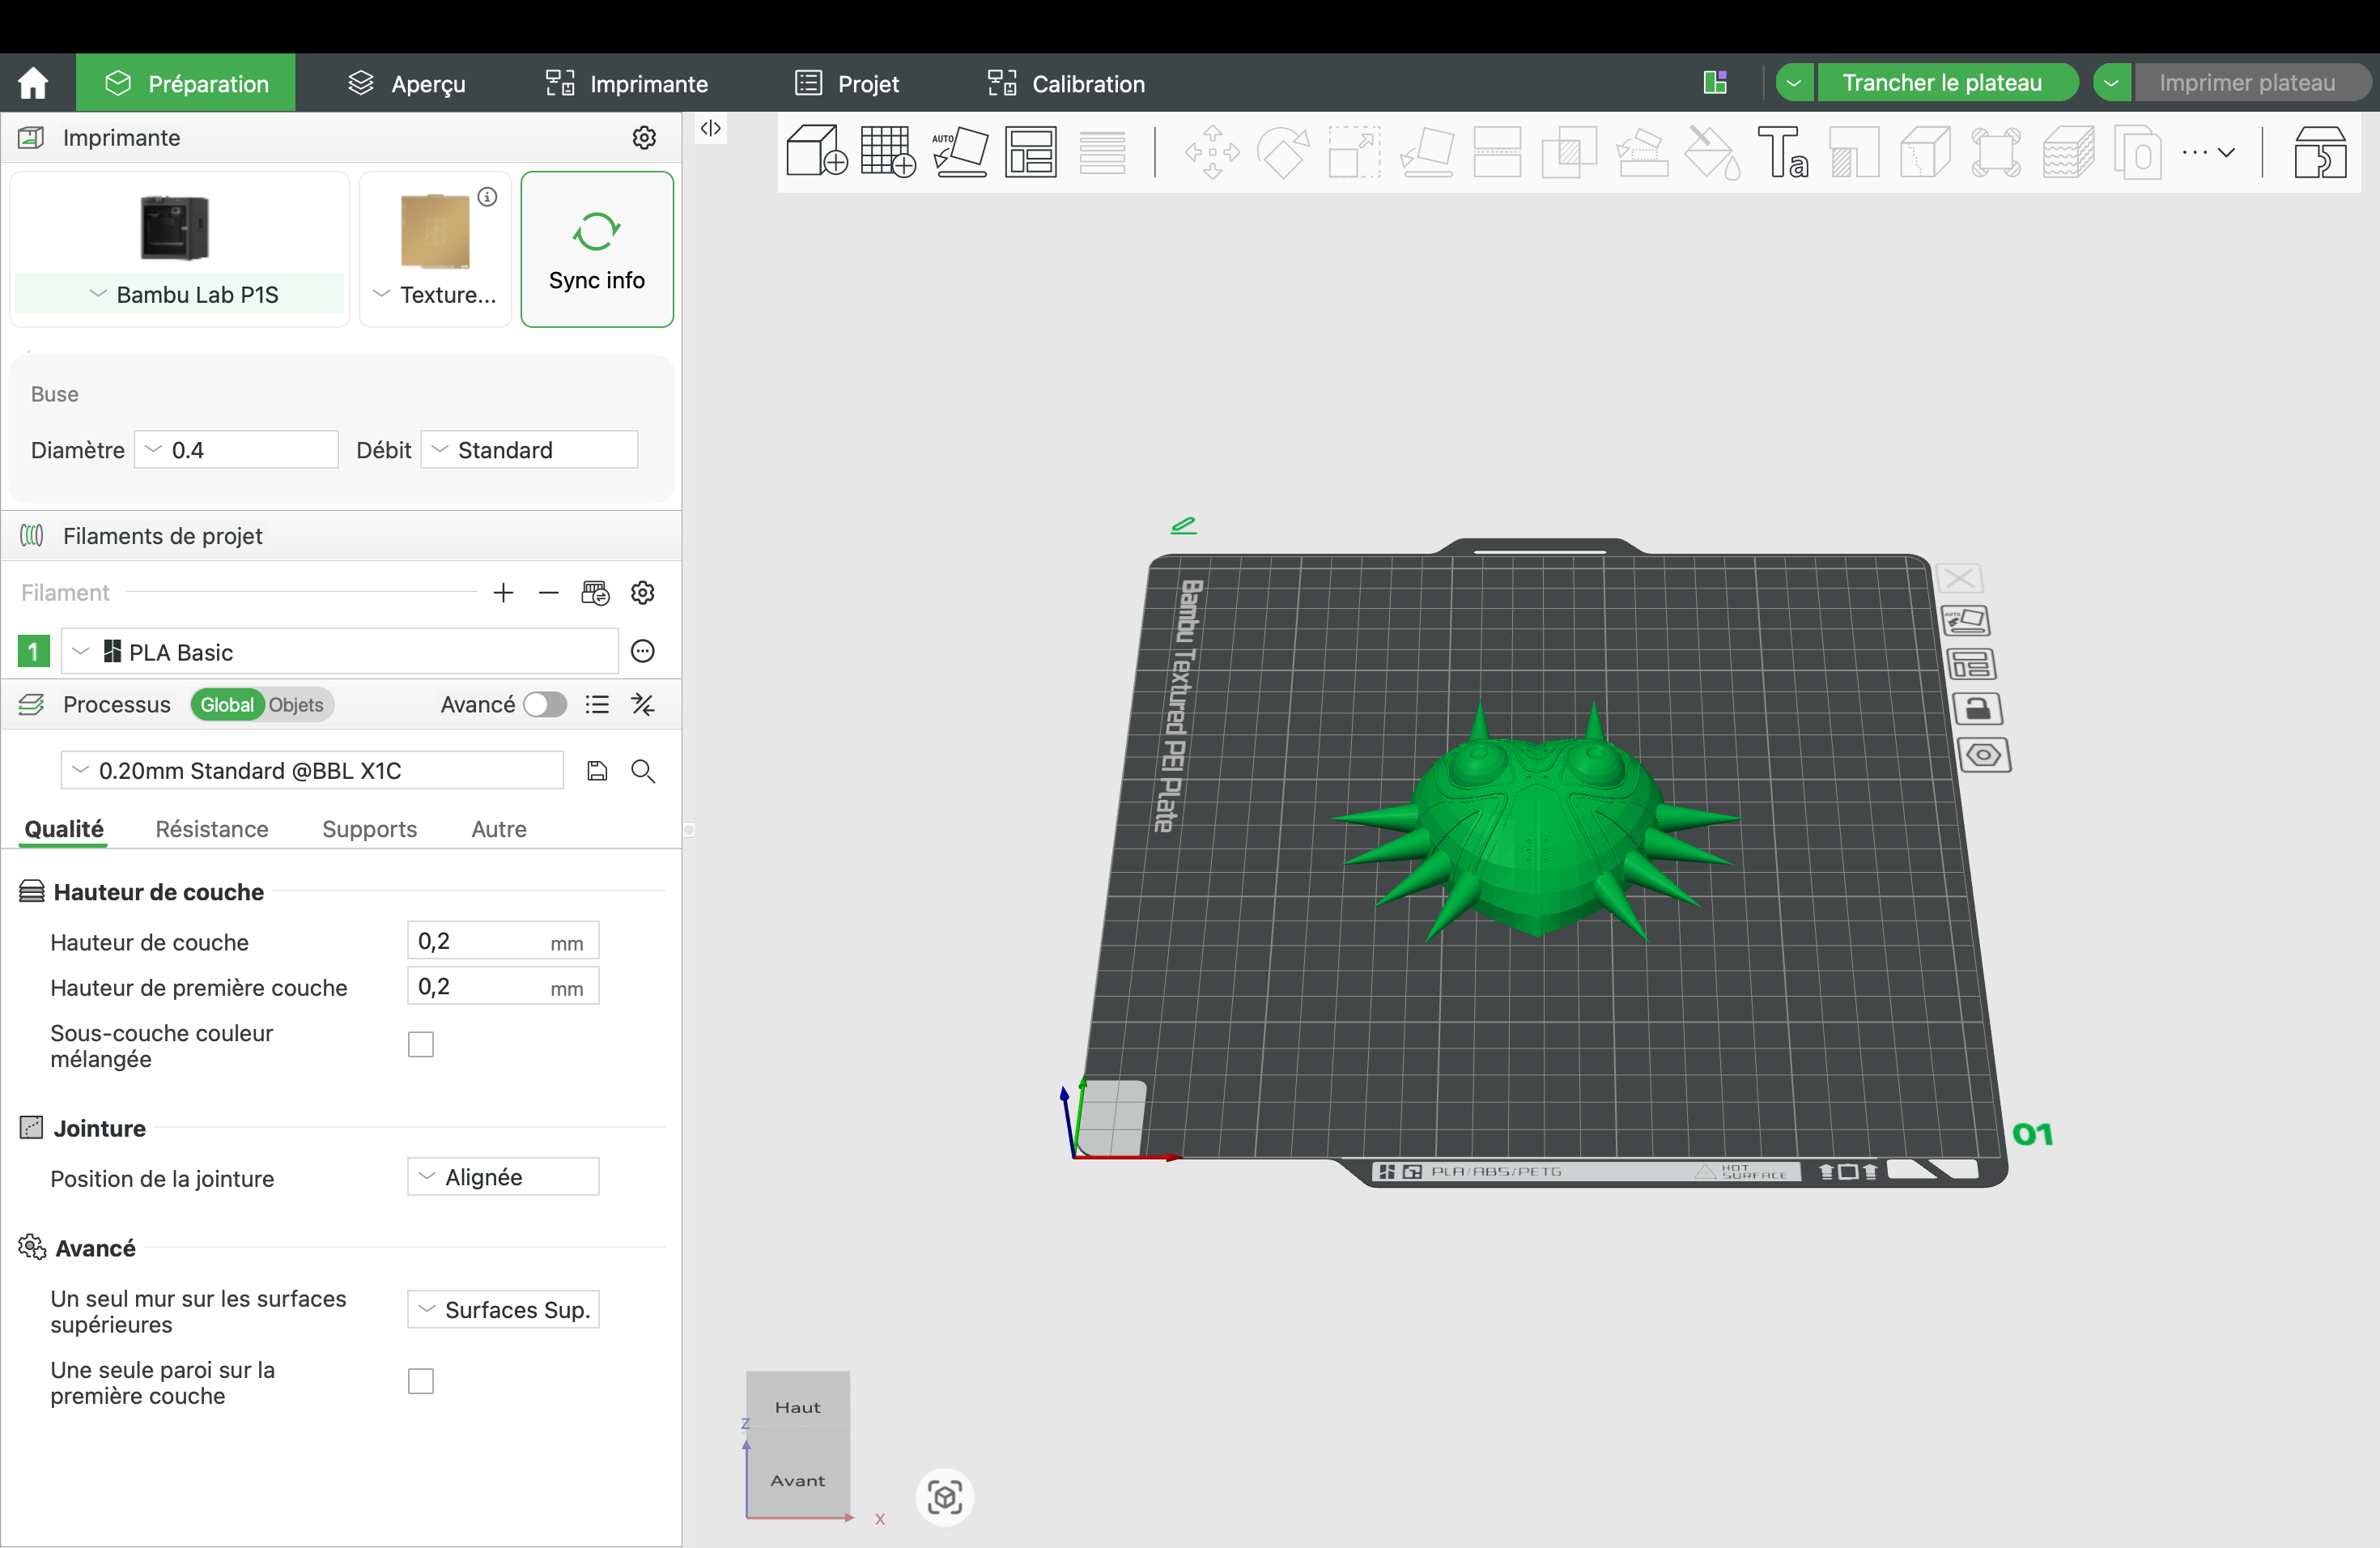
Lien de téléchargement: https://bambulab.com/fr-fr/download/studio
Attention! Mon modèle n'étant pas directement en contact avec le plateau, j'ai dû ajouter des supports. Une pièce qui ne touche pas le plateau risque de se déformer lors de l'impression.
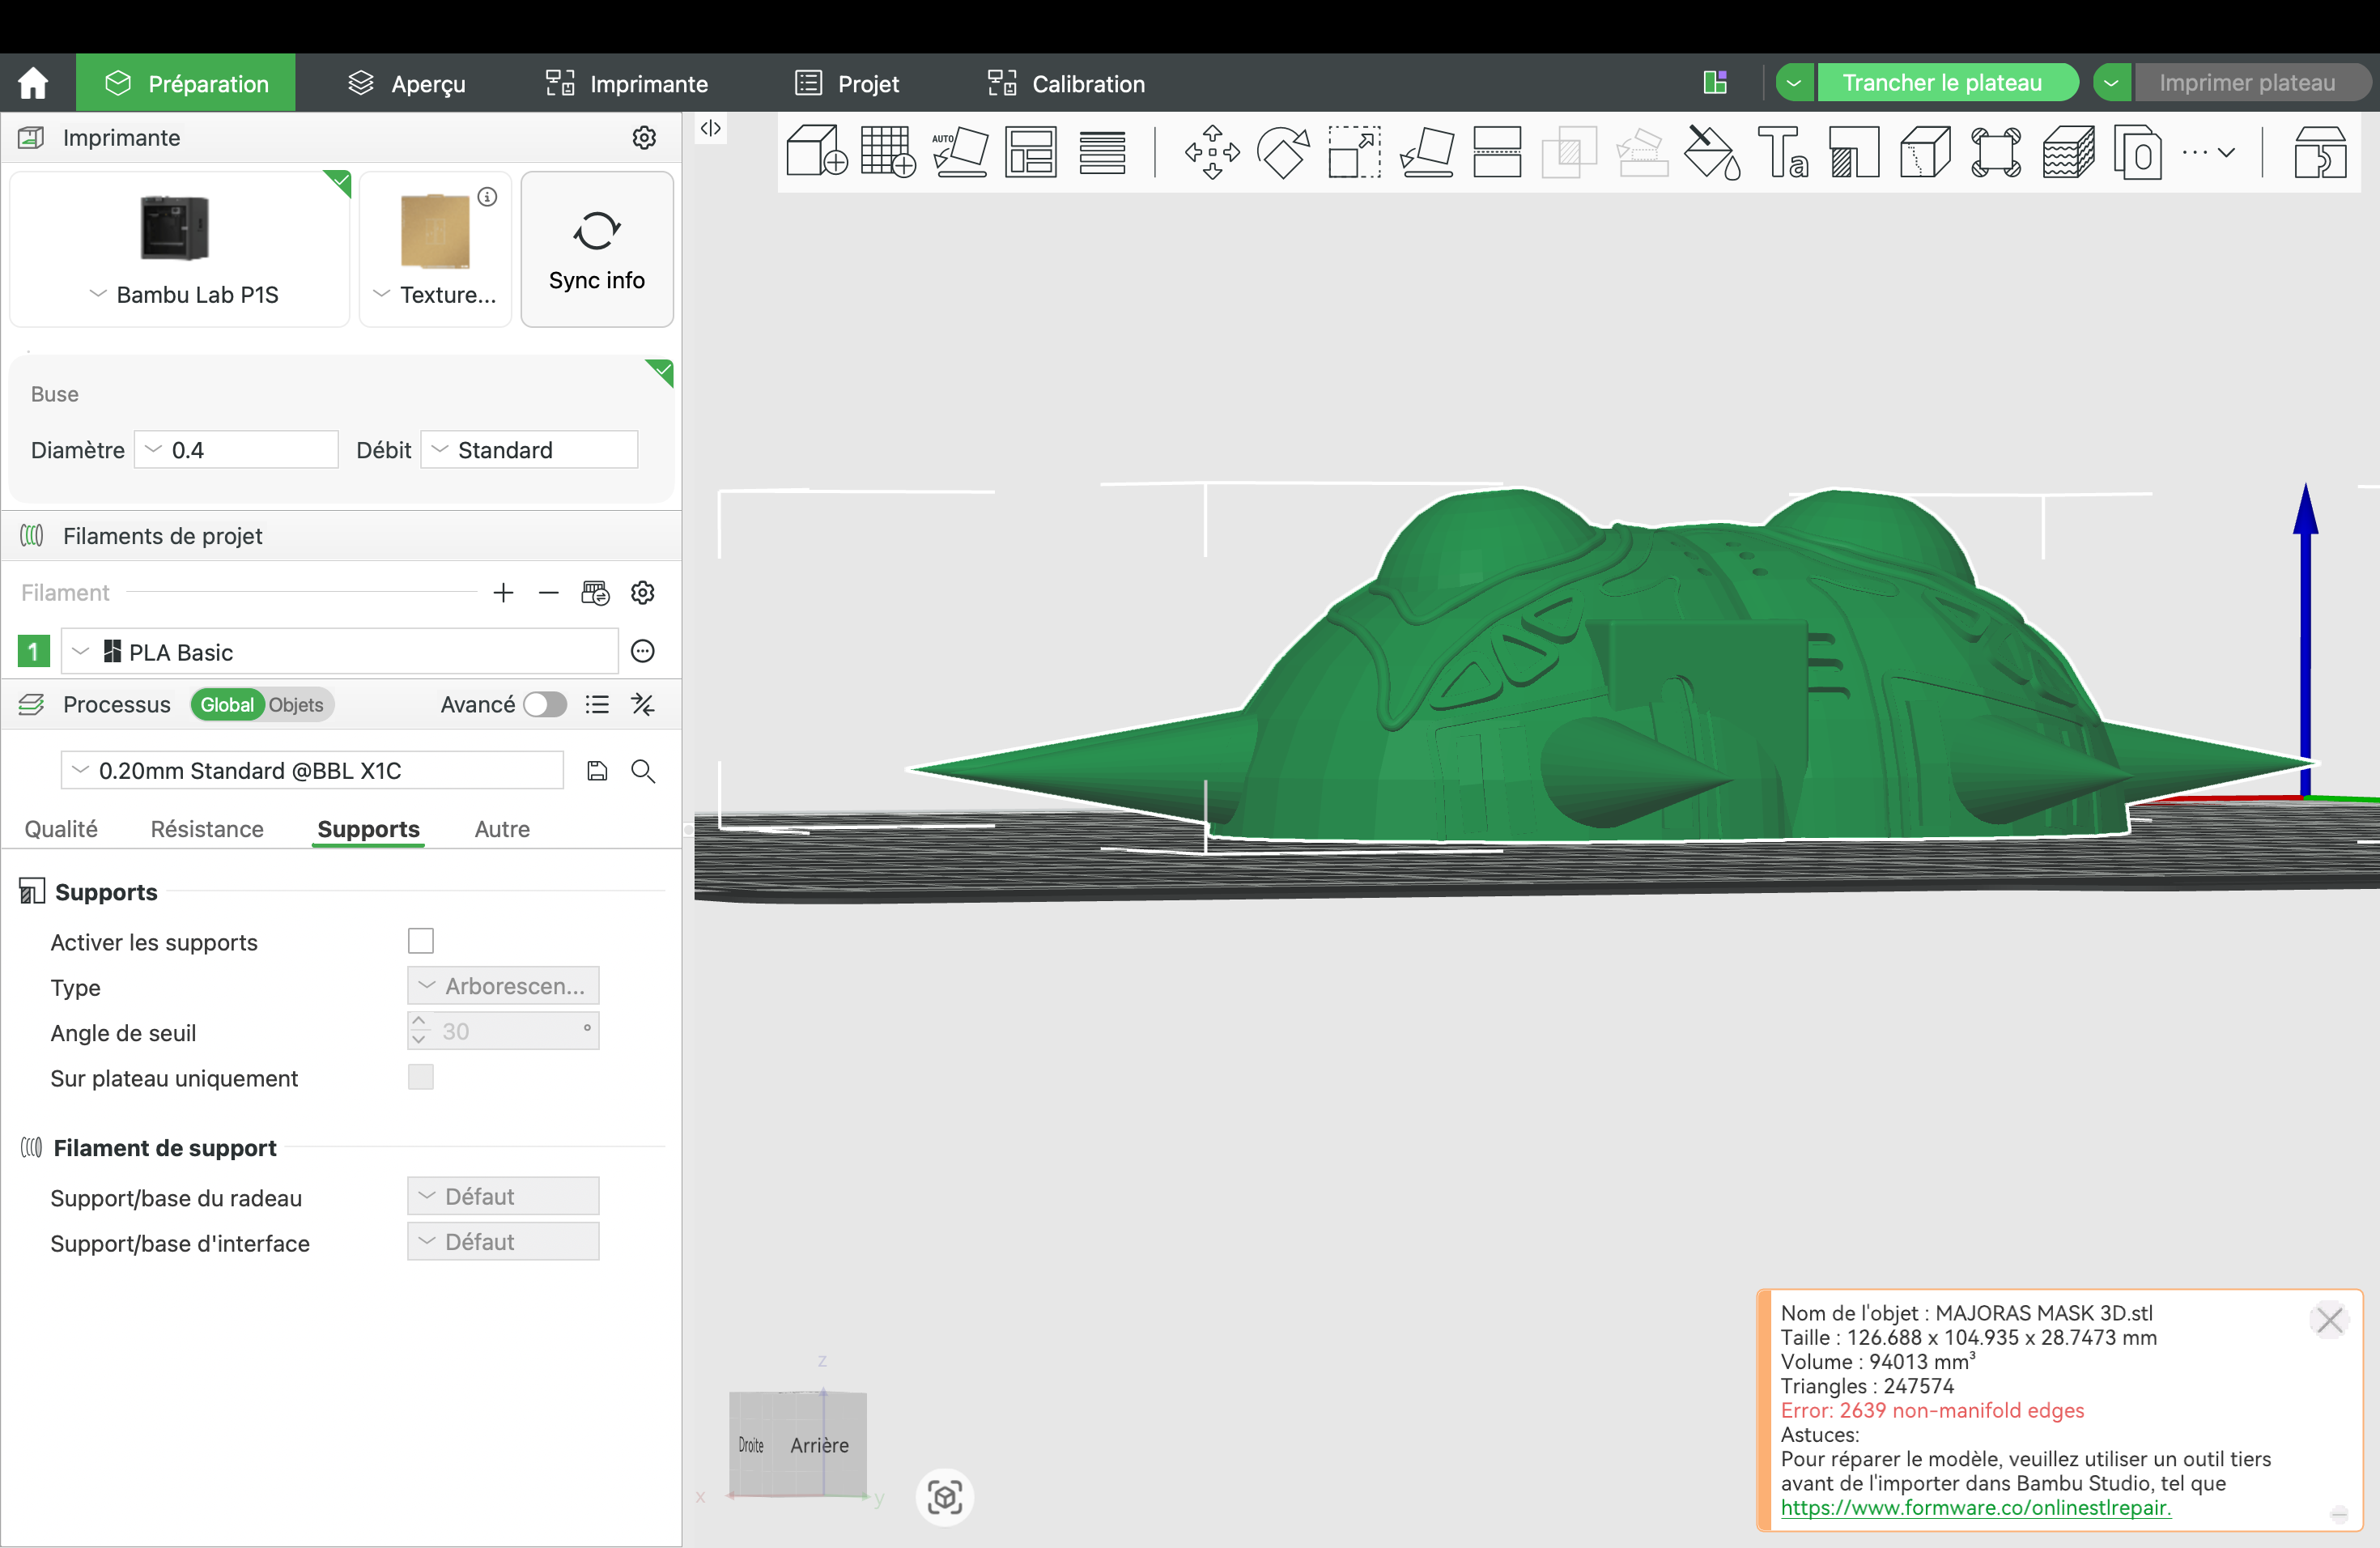
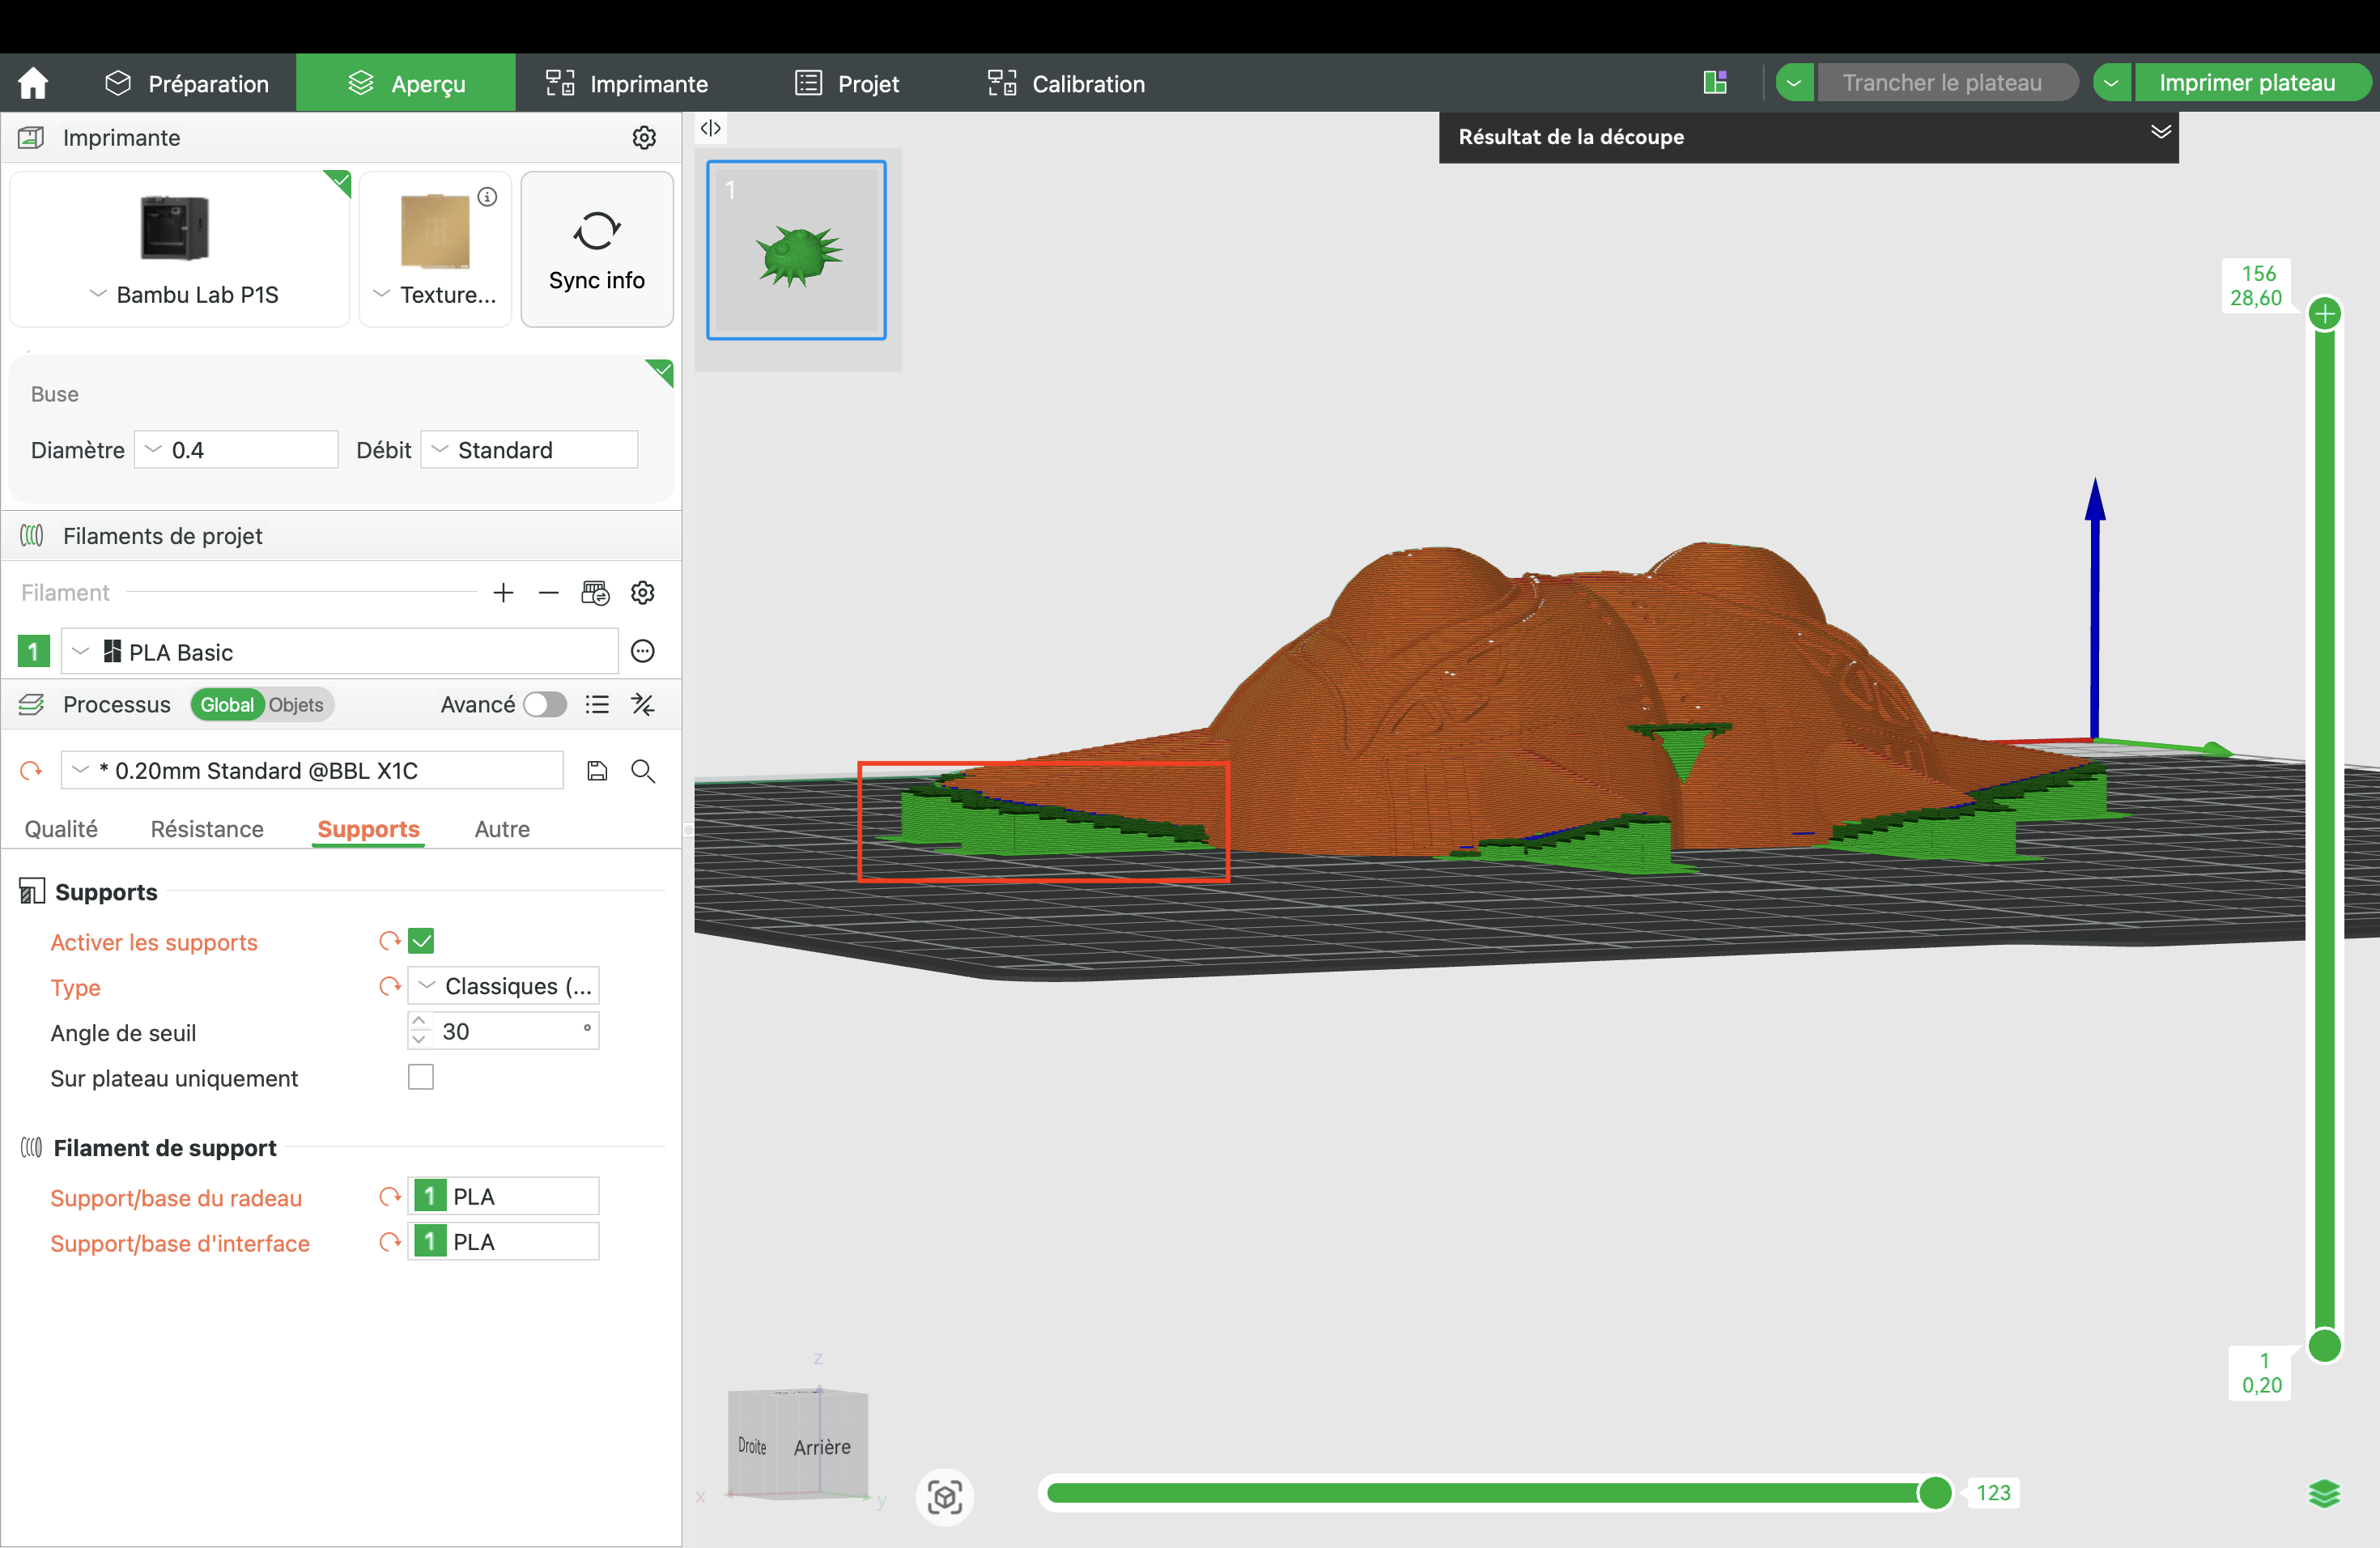
Référence sans supports (à gauche); Référence avec supports (à droite)
Une fois votre fichier prêt, cliquez sur Trancher (Slicer) pour prévisualiser la façon dont l'imprimante va fabriquer la pièce, couche par couche. L'imprimante utilisée pour réaliser cette impression est une imprimante Bambu Lab P1S.
Passez ensuite à la préparation de la machine : vérifiez que la bobine de filament (PLA) est bien installée. Sur l'écran de l'imprimante, allez dans les réglages, sélectionnez Feeding, puis appuyez sur Load pour charger le fil.
Enfin, assurez-vous que votre ordinateur et l'imprimante sont connectés au même réseau Wi-Fi, puis lancez l'impression à distance via Bambu Studio (ou utilisez simplement la clé USB fournie avec la machine).
Il ne reste plus qu'à laisser la magie opérer !
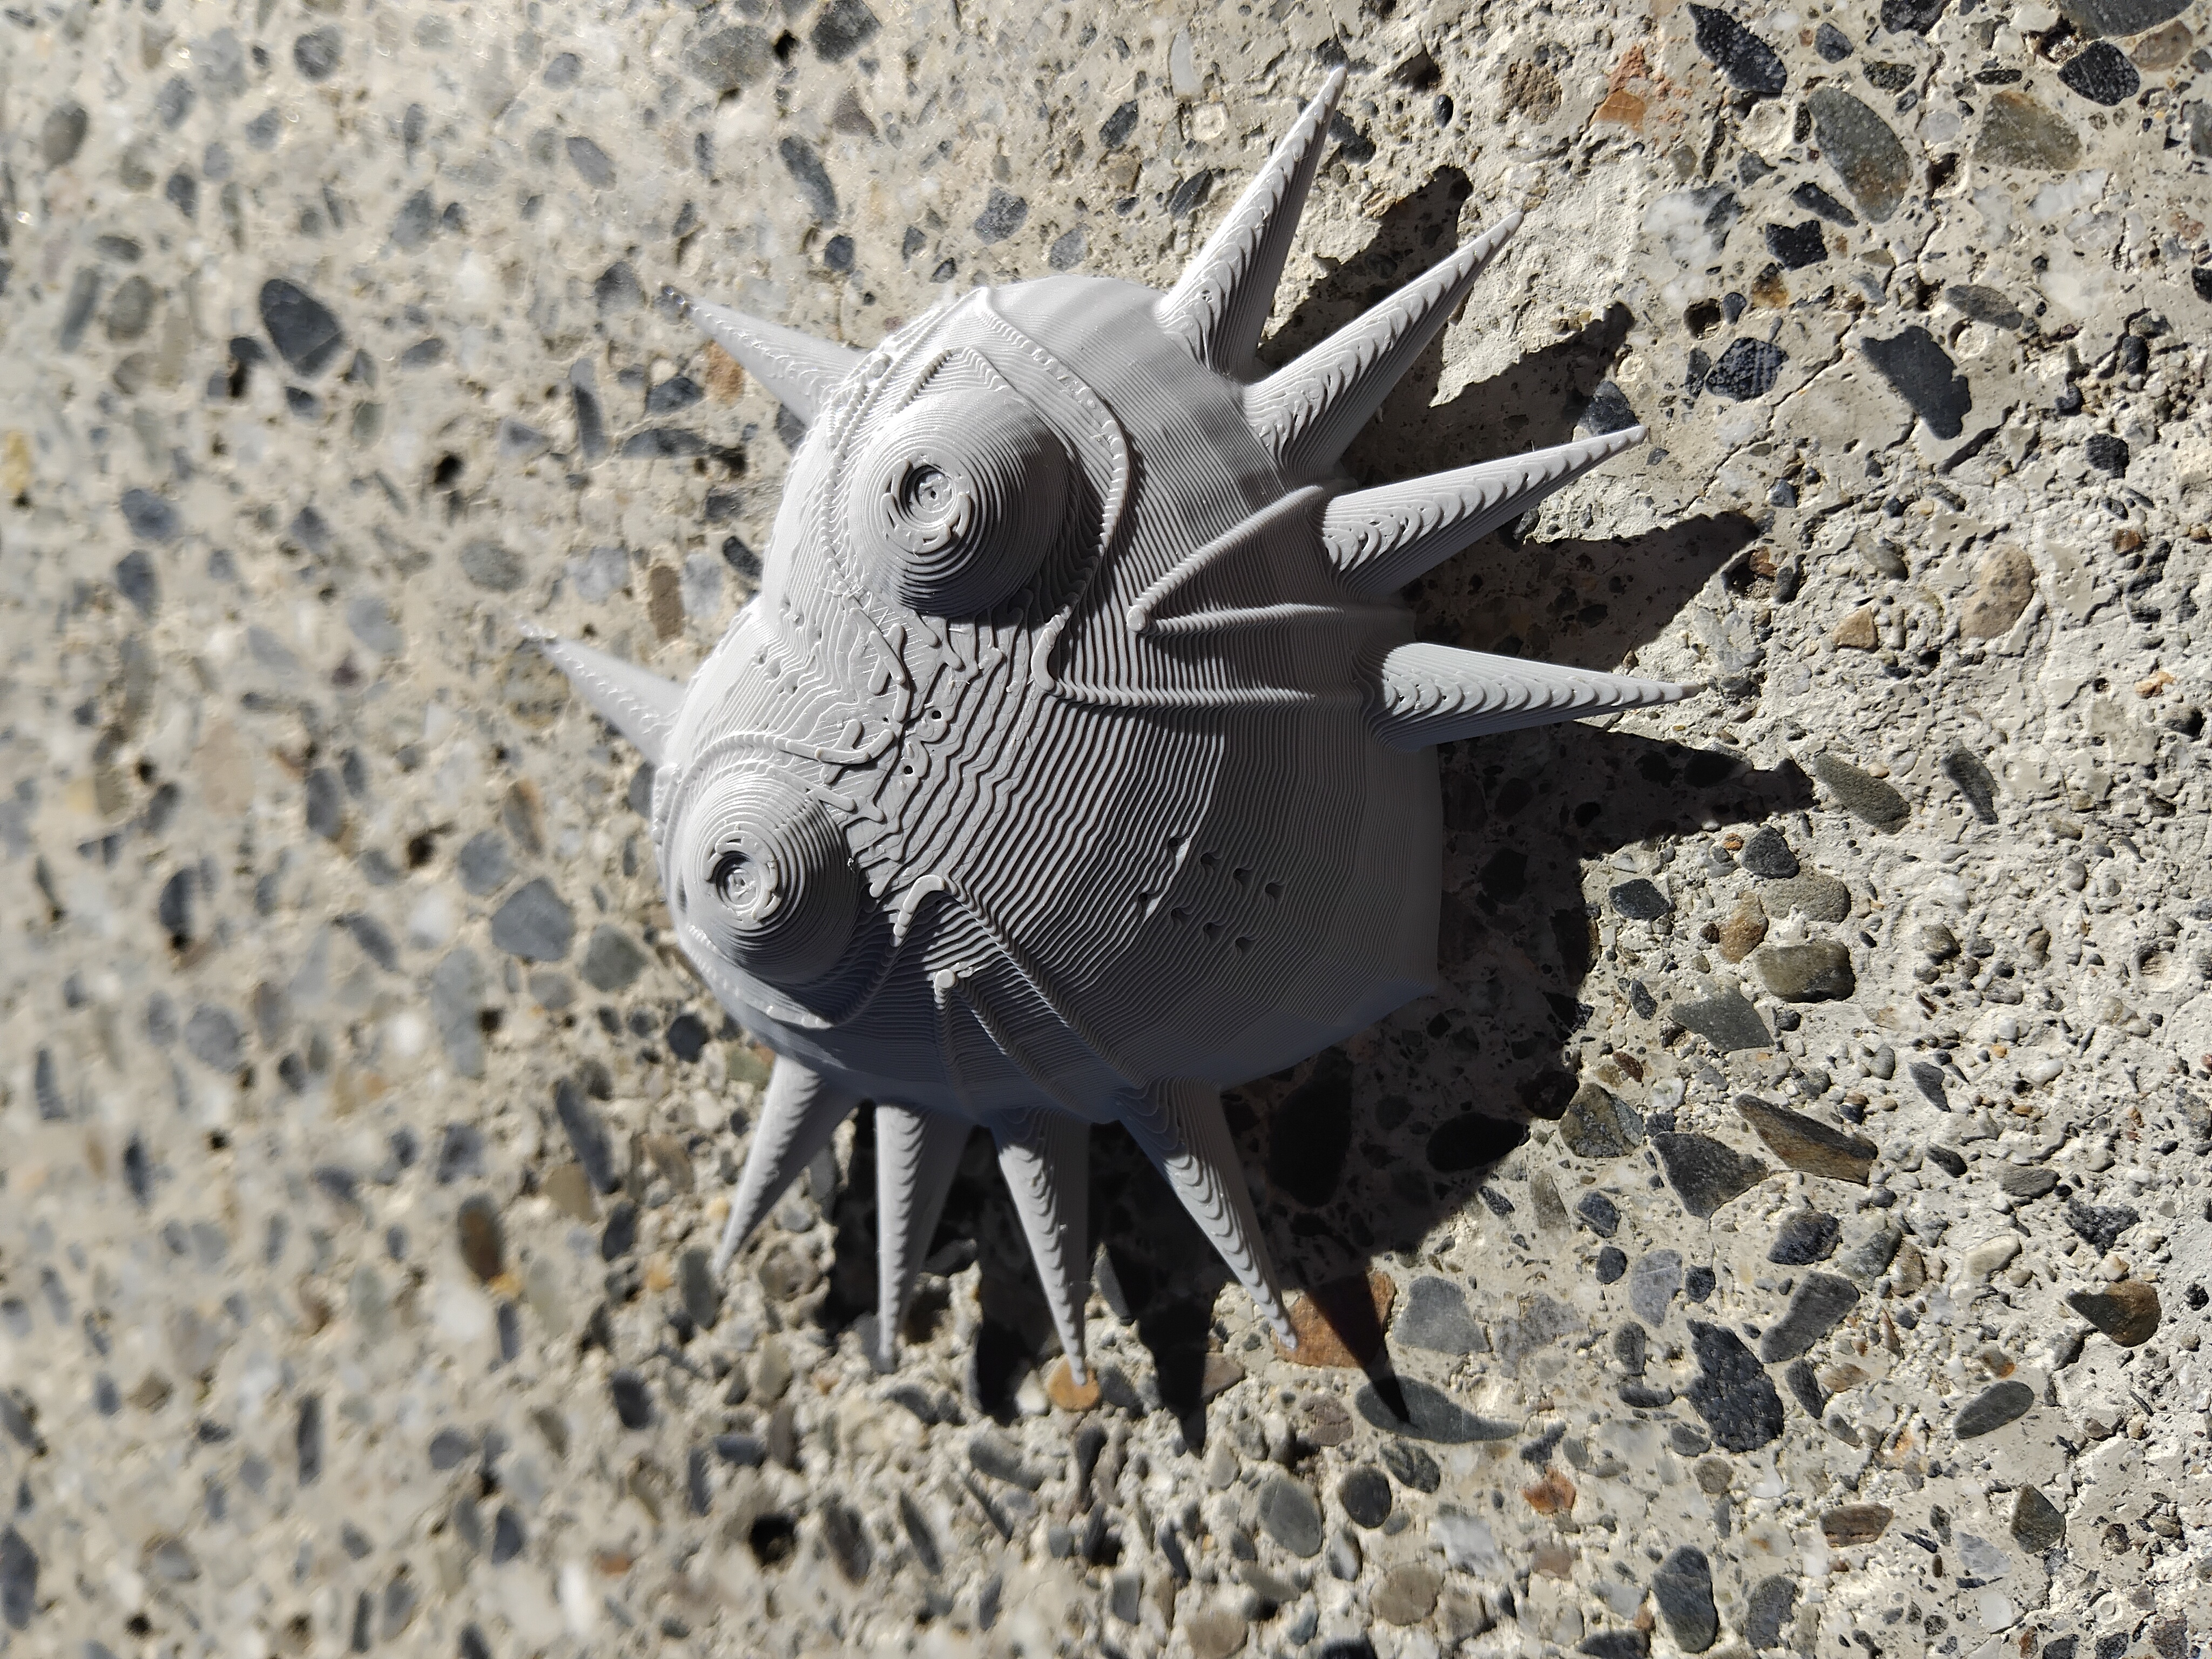
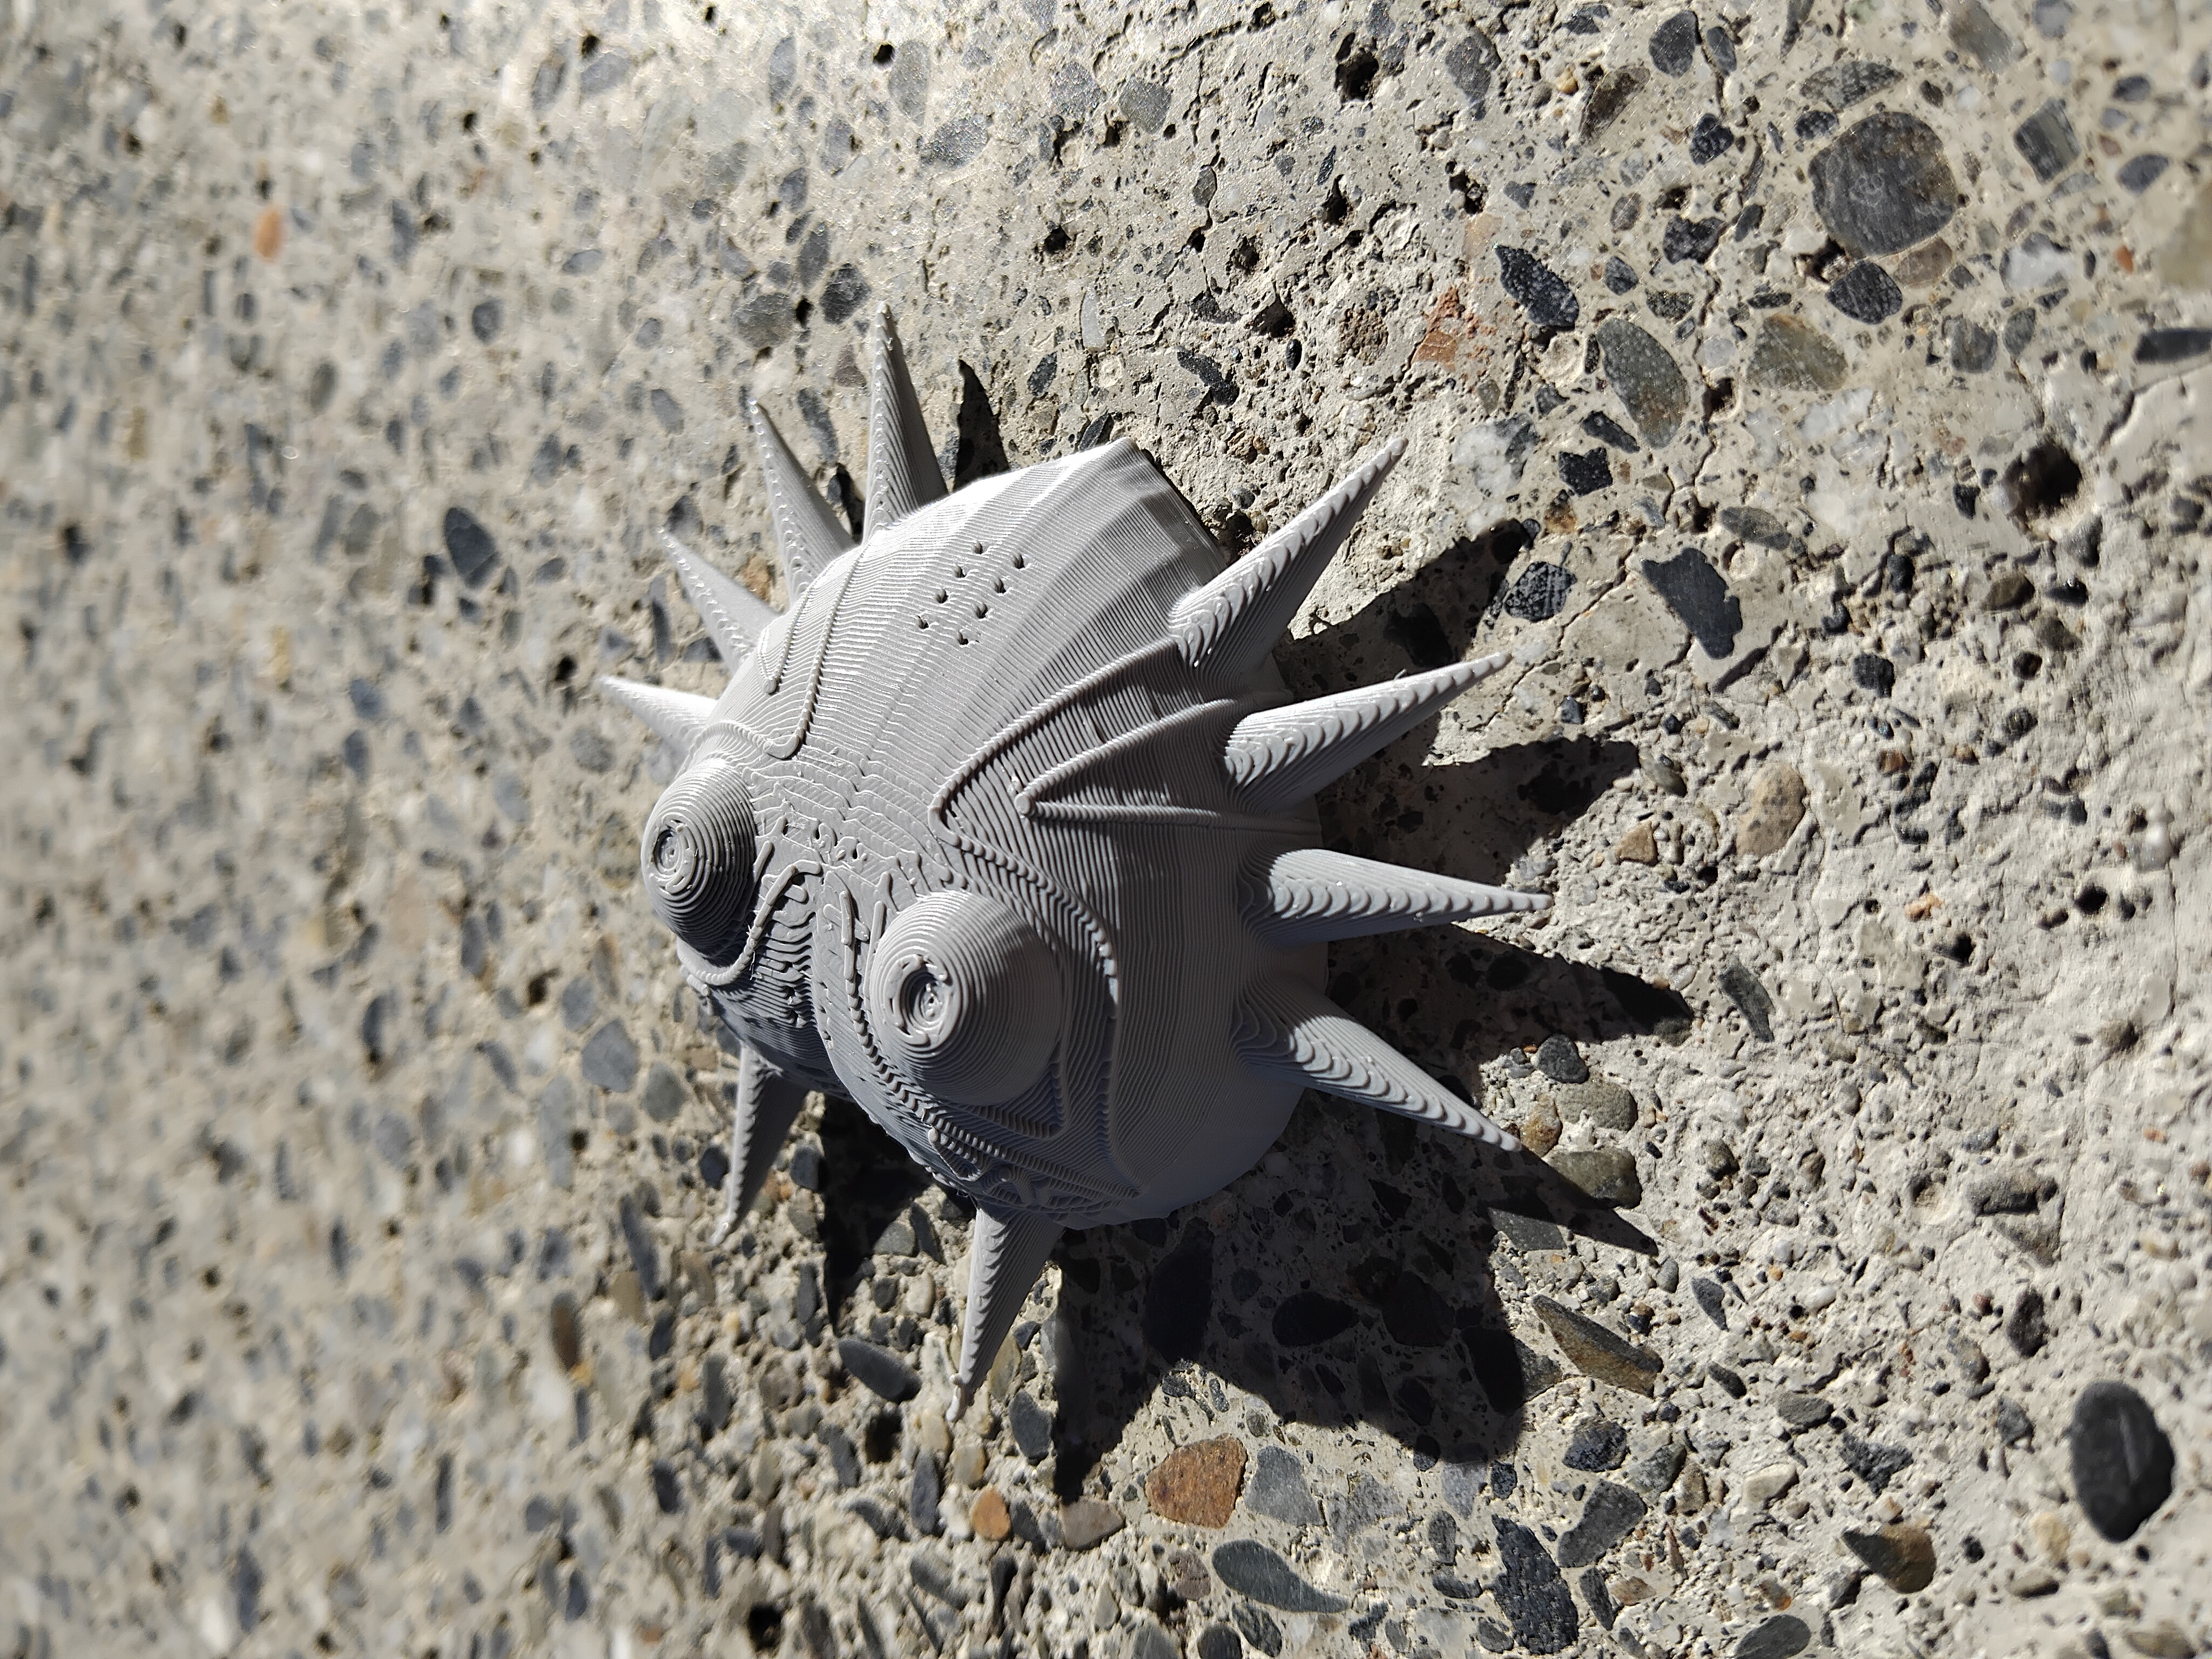
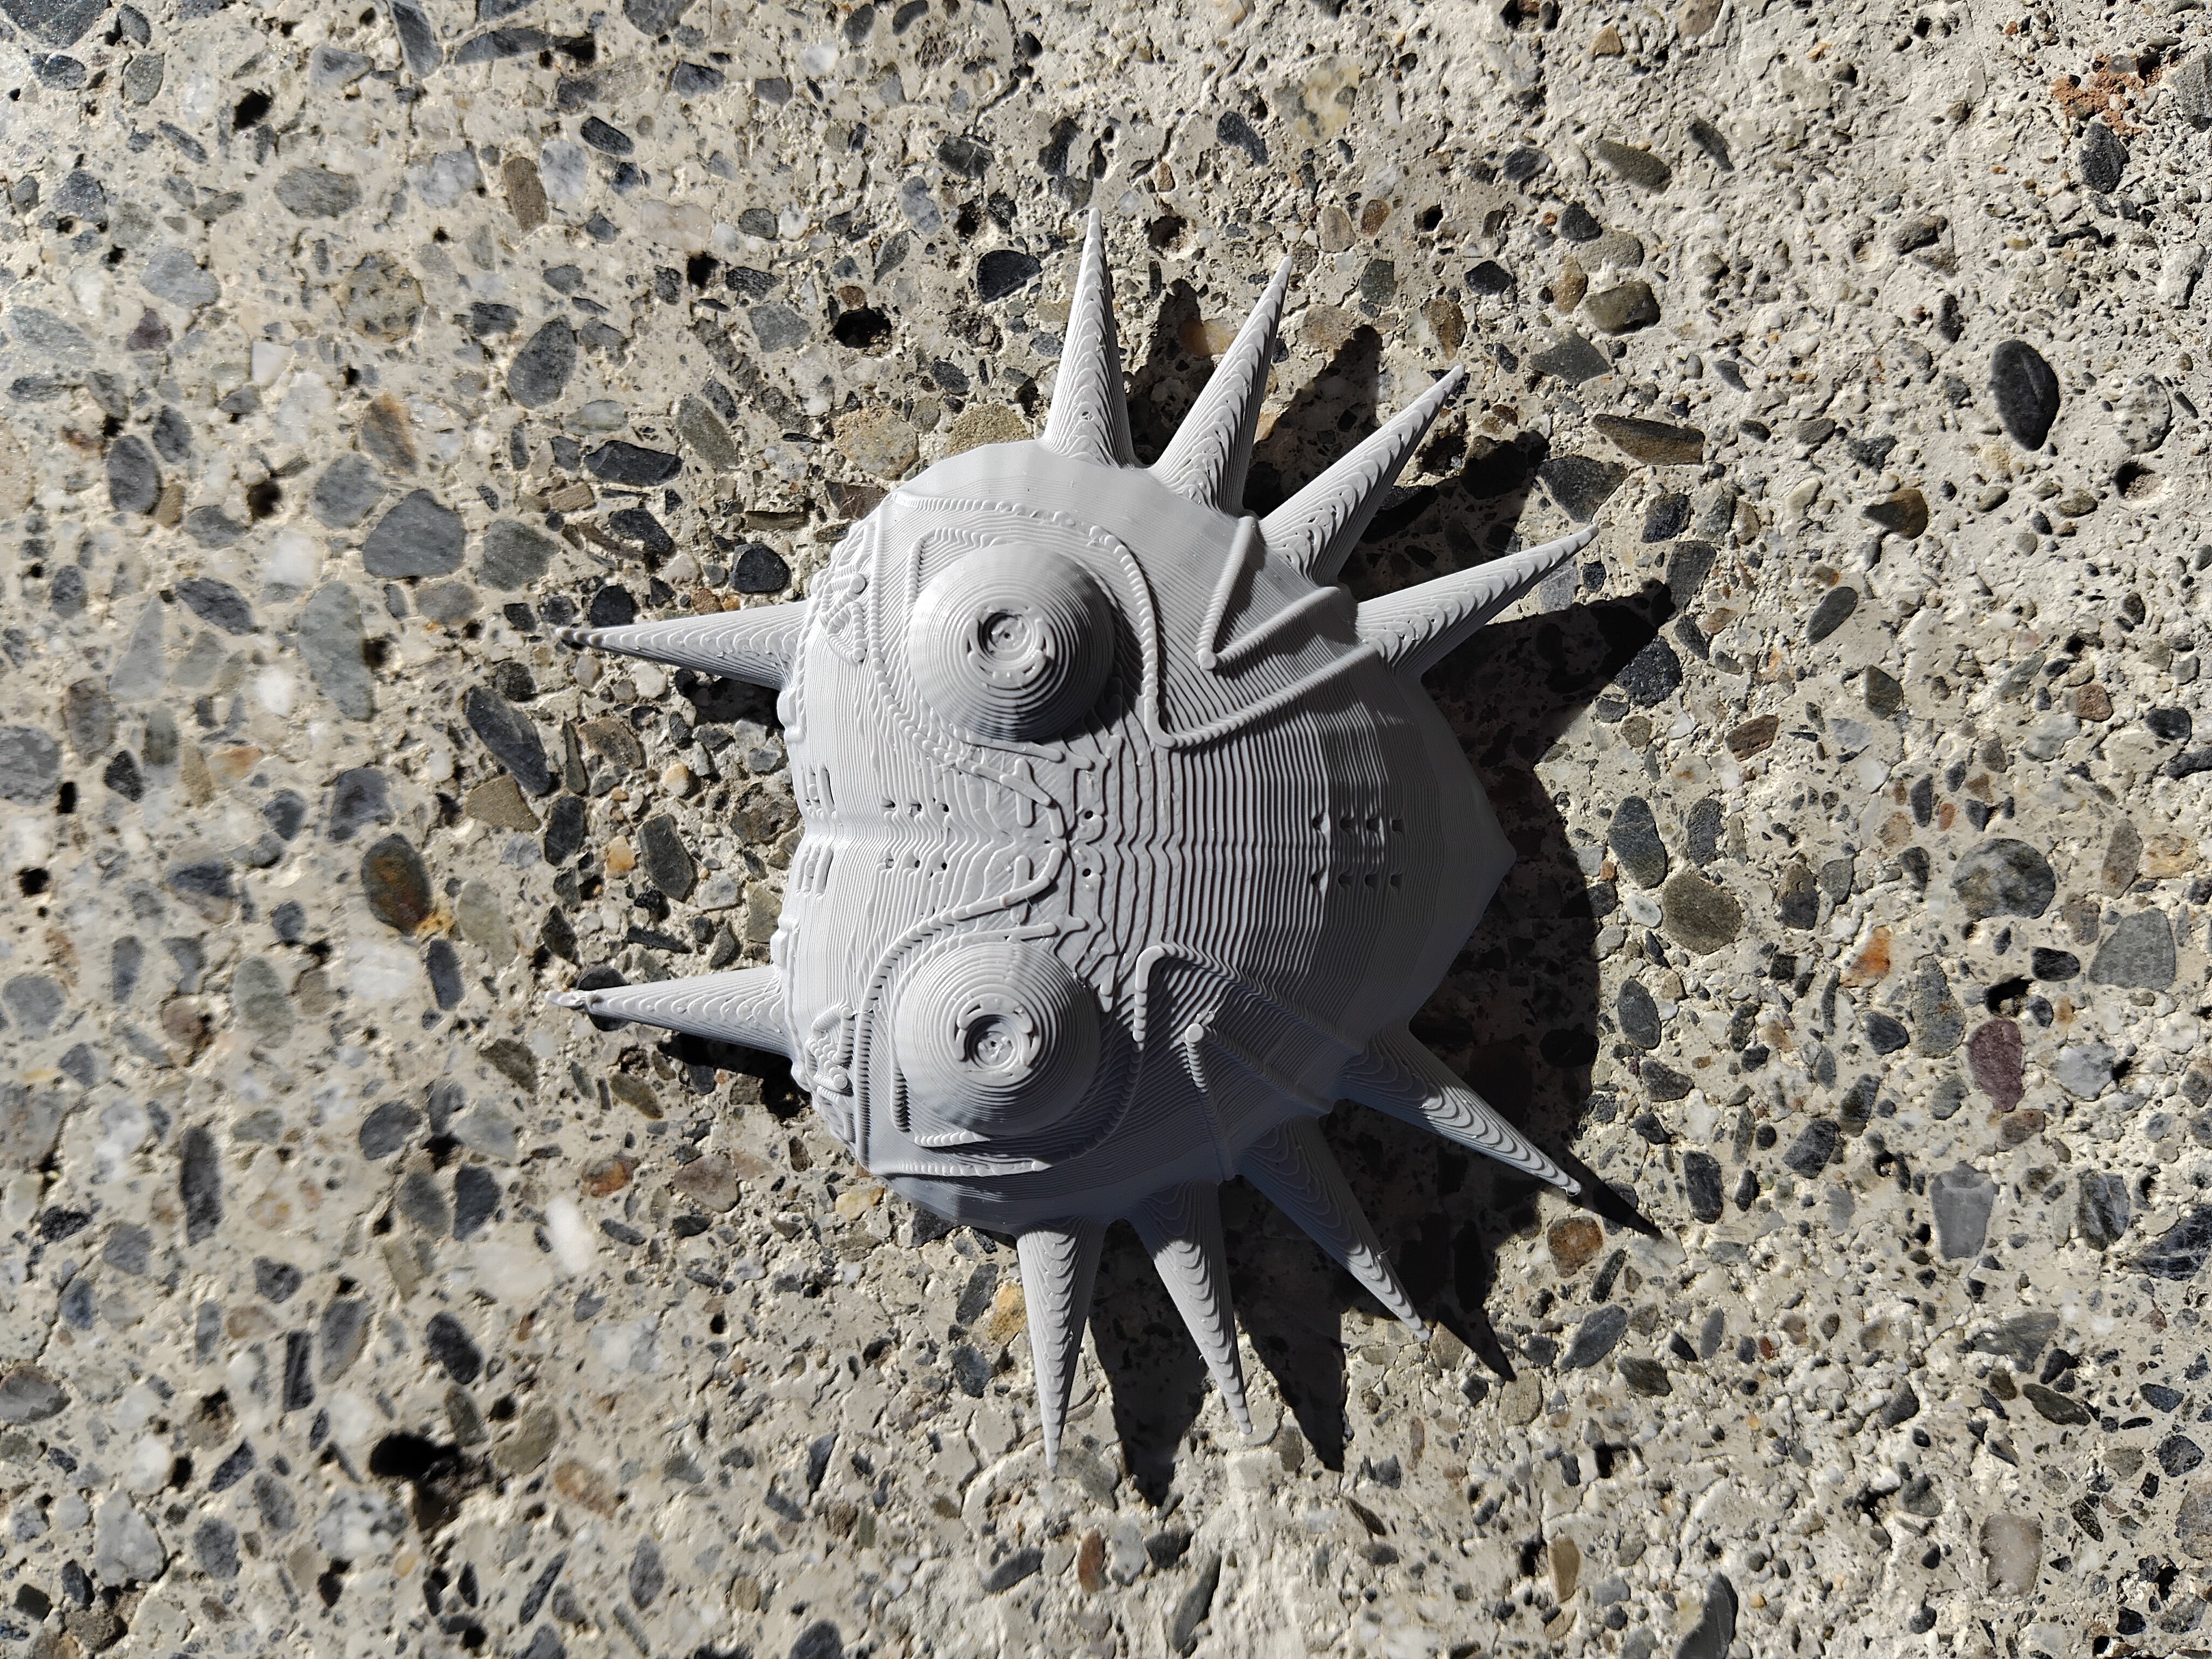
Visuel final du masque imprimé
Projet 2: Tutoriel FreedCad et Dé à jouer
Moderniser un classique du Fablab : c'est le défi lancé par Pierre ! Notre mission ? Reprendre de A à Z son tutoriel de modélisation 3D d'un dé à jouer sur FreeCAD pour lui offrir une seconde jeunesse. Pendant que Pierre s'attelle à réenregistrer les explications, Auriane , une autre jeune du service civique, et moi-même prenons les commandes du montage pour livrer un contenu fluide, clair et accessible à tous. Découvrez en détail comment nous avons orchestré cette nouvelle version :
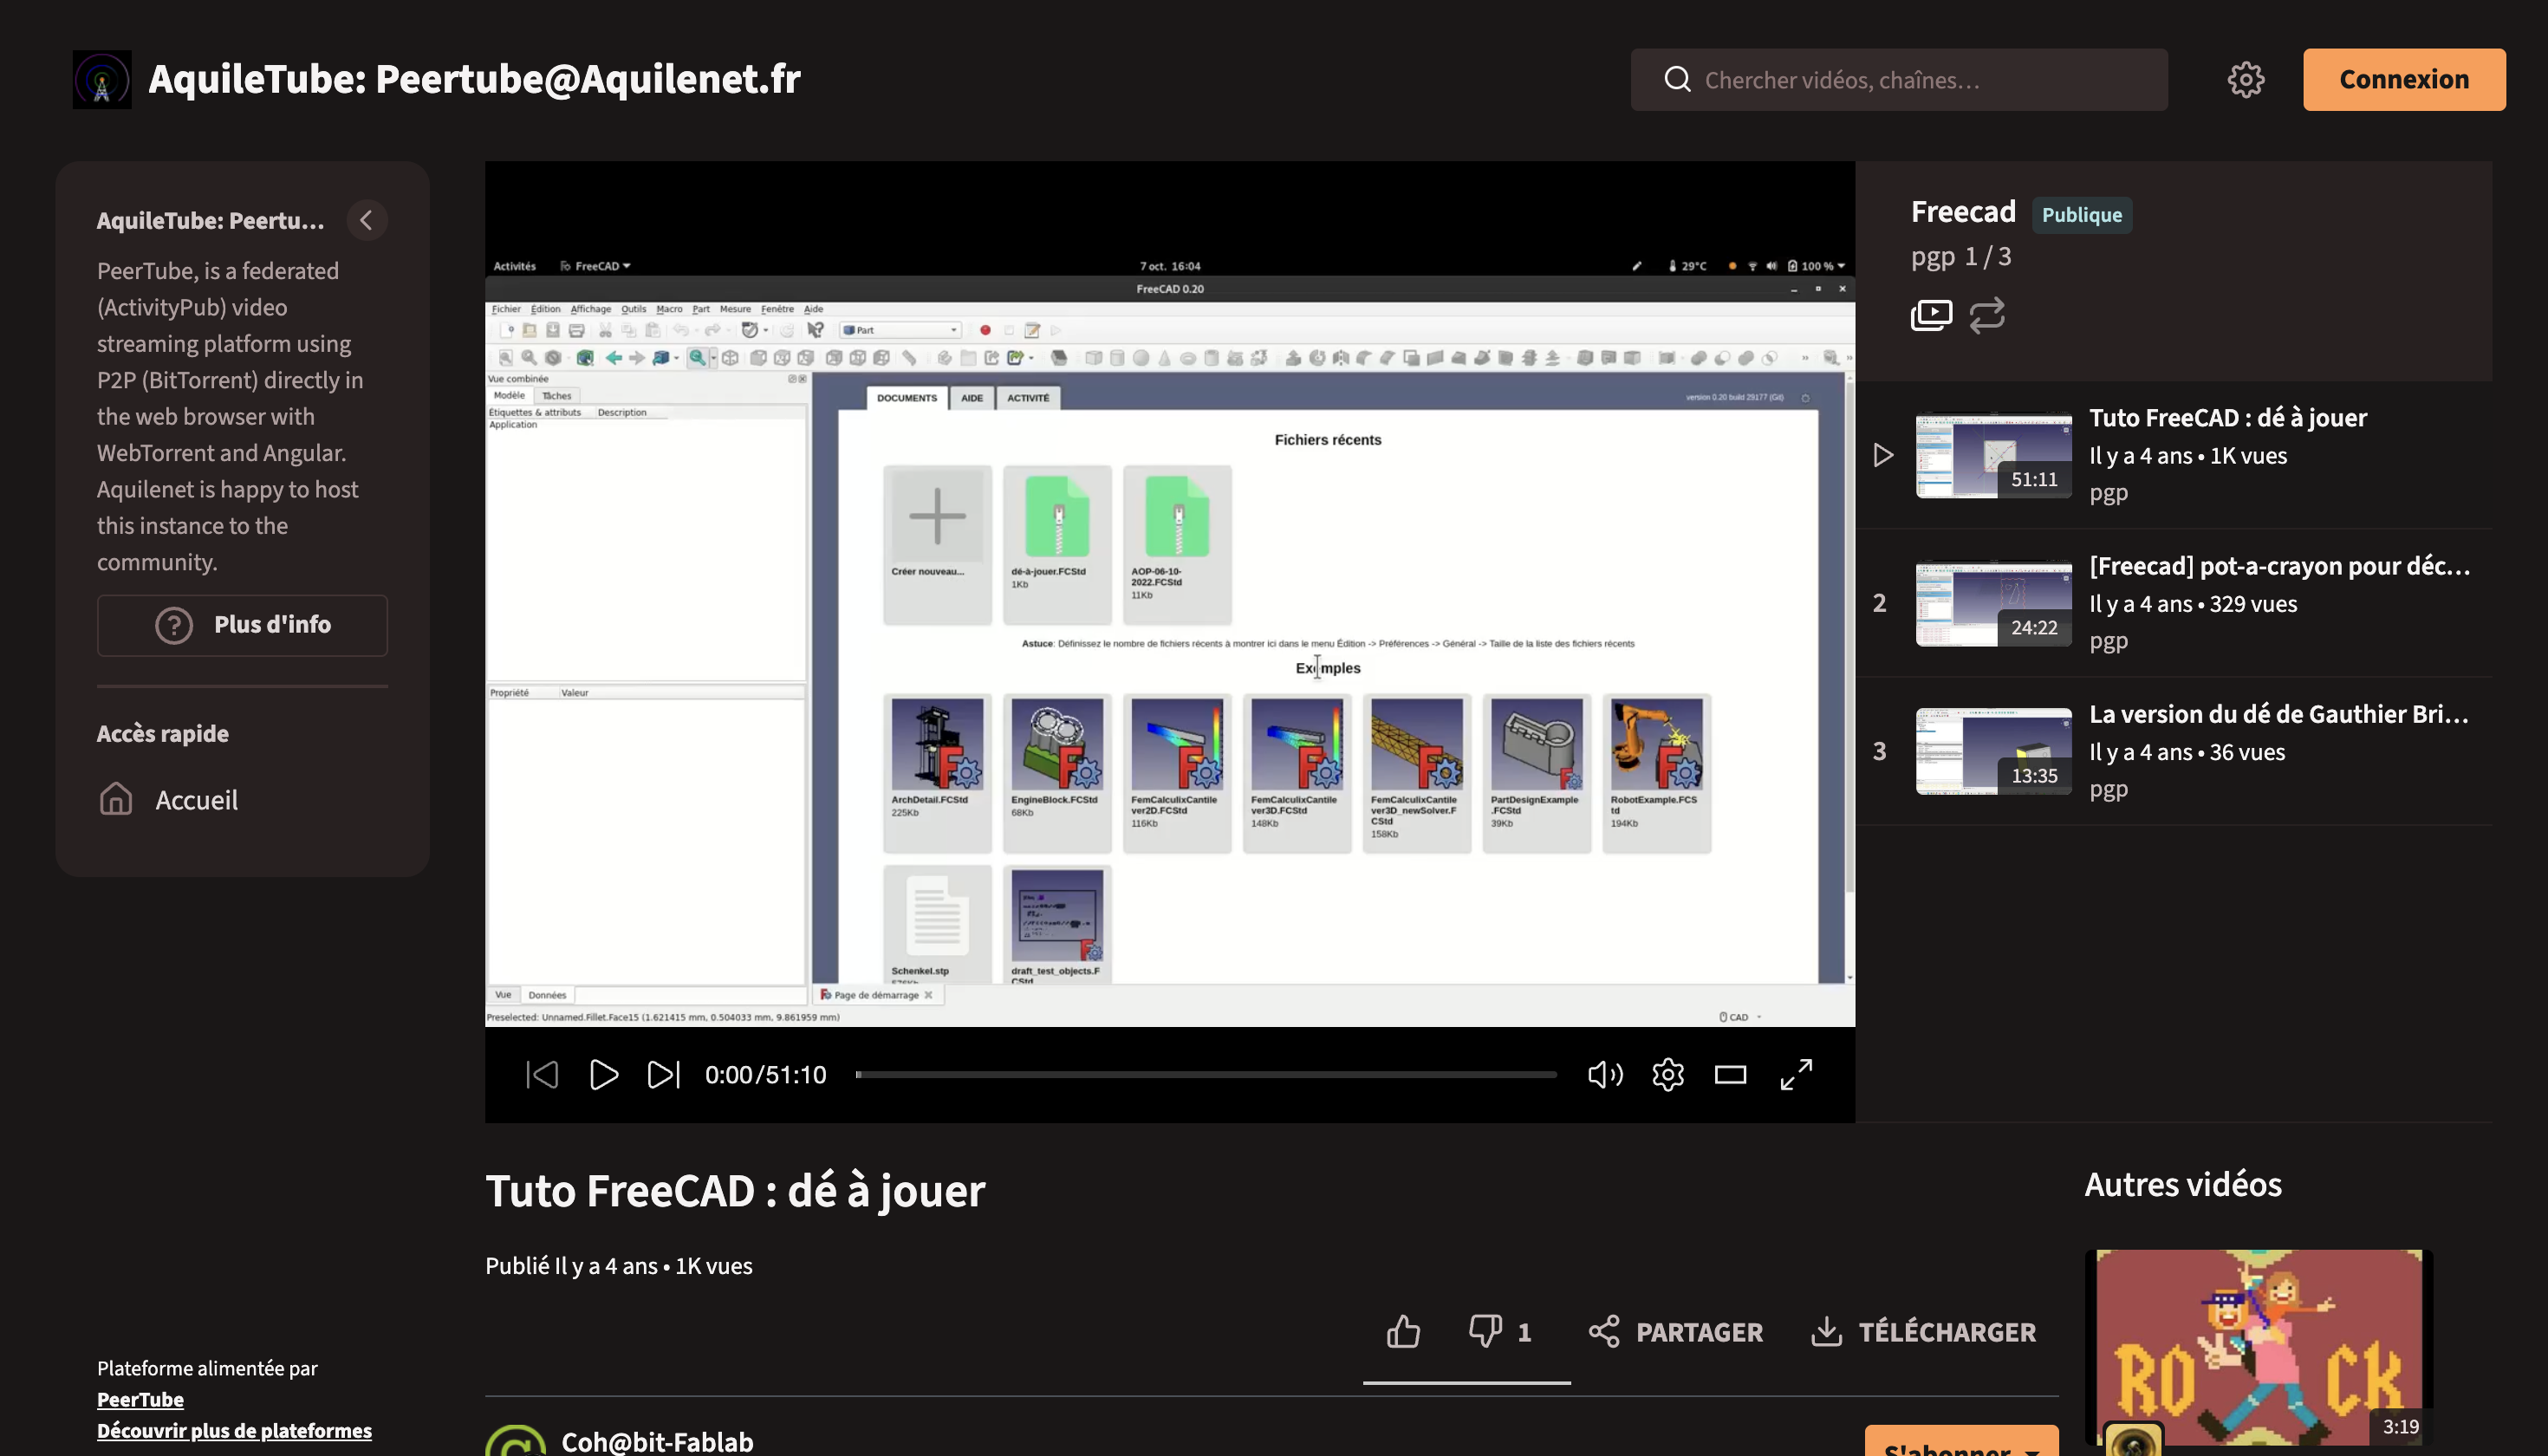
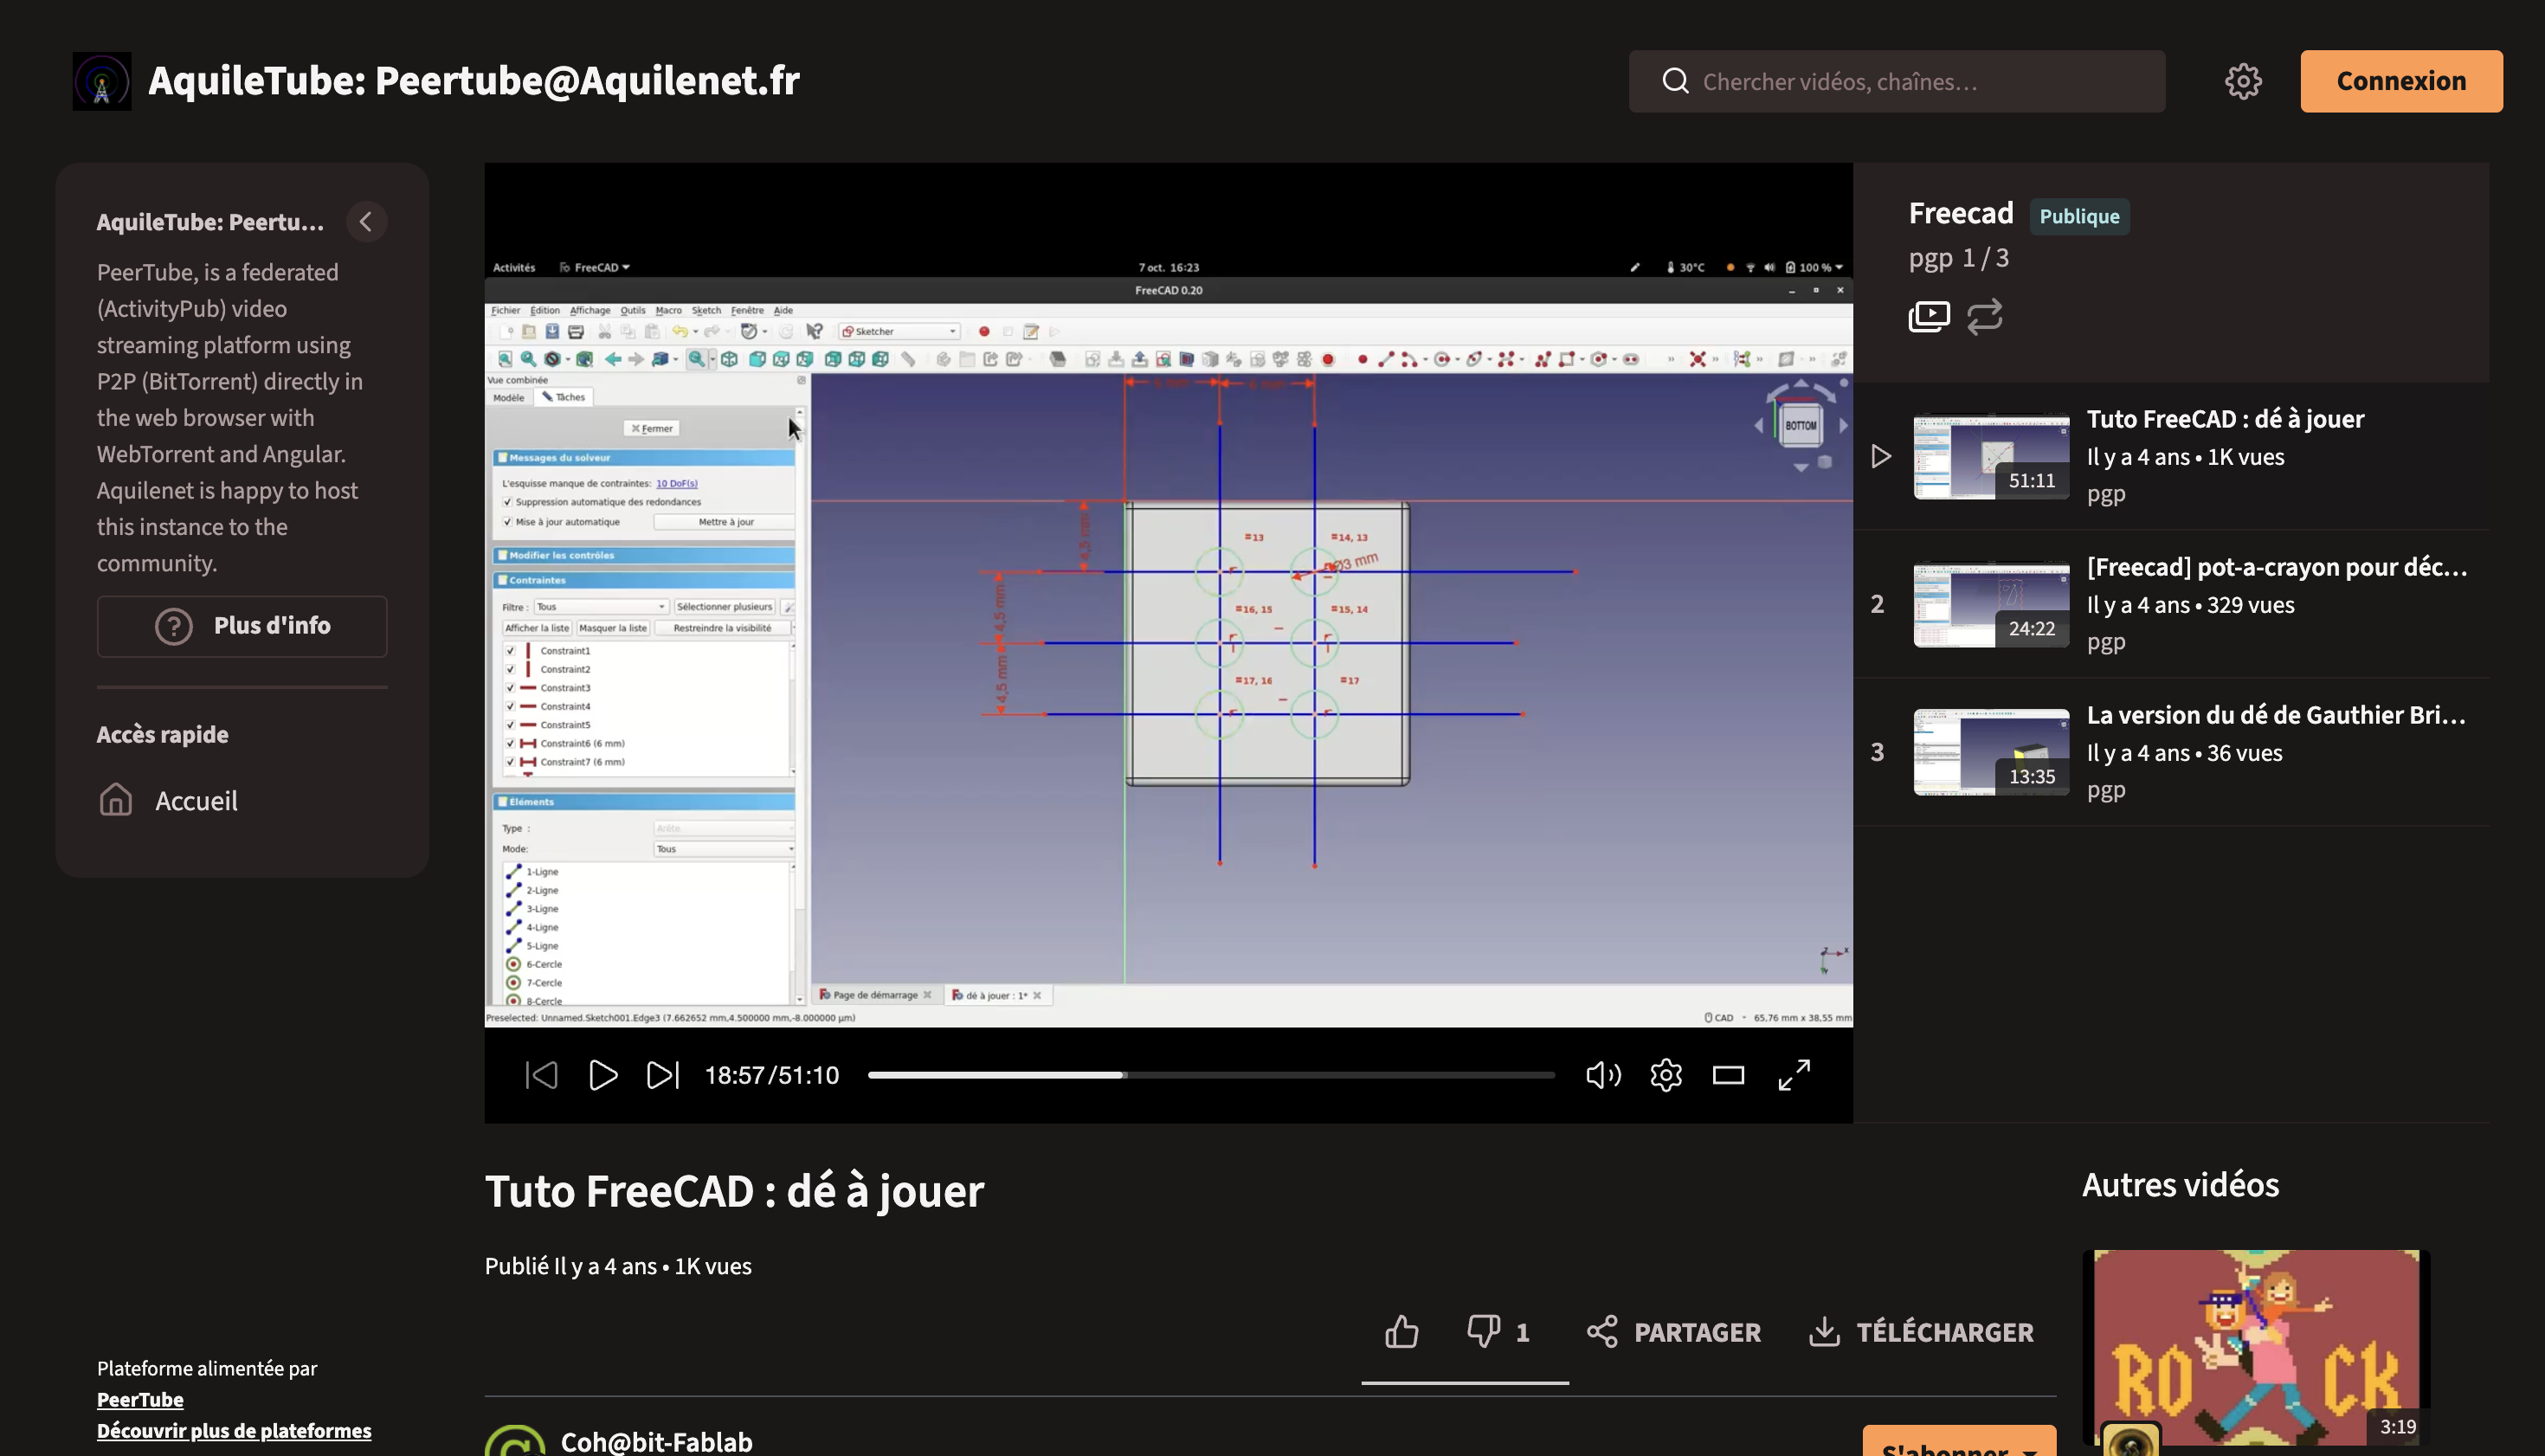
Lien menant au tutoriel: https://tube.aquilenet.fr/w/p/1kRD5Ef5AVYJz3qydiStDN?playlistPosition=1
Dans un premier temps nous avons analyser le tutoriel afin de voir les points où Pierre pourrait s'améliorer afin de proposer une version davatange dynamique , contemporaine du tutoriel. J'ai d'ailleurs réalisé un tableau afin de m'y retrouver.
| À améliorer | À garder |
|---|---|
| Ajouter de sous titres ( dont les raccourcis clavier ) | Détailler la mise à jour utilisée |
| Ajouter des chapitres à la vidéos | Conseiller de sauvegarder au fur et à mesure de la création du dé |
| Être davantage concis | Préconiser d’utiliser l’outil avant afin de pouvoir aligner les points sur une droites |
| Éviter les redondances et les répétitions | Les subtilités de l’outil Sketcher ( attacher le sketch à la face alors la face n’est pas sélectionnée ) |
Avec Auriane , nous avons établit une liste d'idées non exhaustives que Pierre pourrait suivre. Parmis cette liste nous avons :
- Regrouper les faces 1 , 2 et 3 parce que c’est la même chose ( croix en X , angles de 45° , c’est juste le nombre de point qui change )
- Suggérer de faire des pause pour mieux comprendre les différentes étapes
- Préciser que pour une meilleure expérience du tutoriel , il faudrait utiliser une souris
Pour le montage vidéo, l'objectif était de prendre en main un nouvel outil : le logiciel open source Kdenlive. Après un rapide tutoriel pour apprivoiser l'interface et assimiler les commandes de base, je suis passé à la pratique !
Une fois la vidéo importée sur le logiciel, j'ai dégainé l'outil ciseaux pour élaguer le contenu. Résultat : une vidéo fortement condensée, passant de 51 minutes à 33 minutes de séquences utiles.
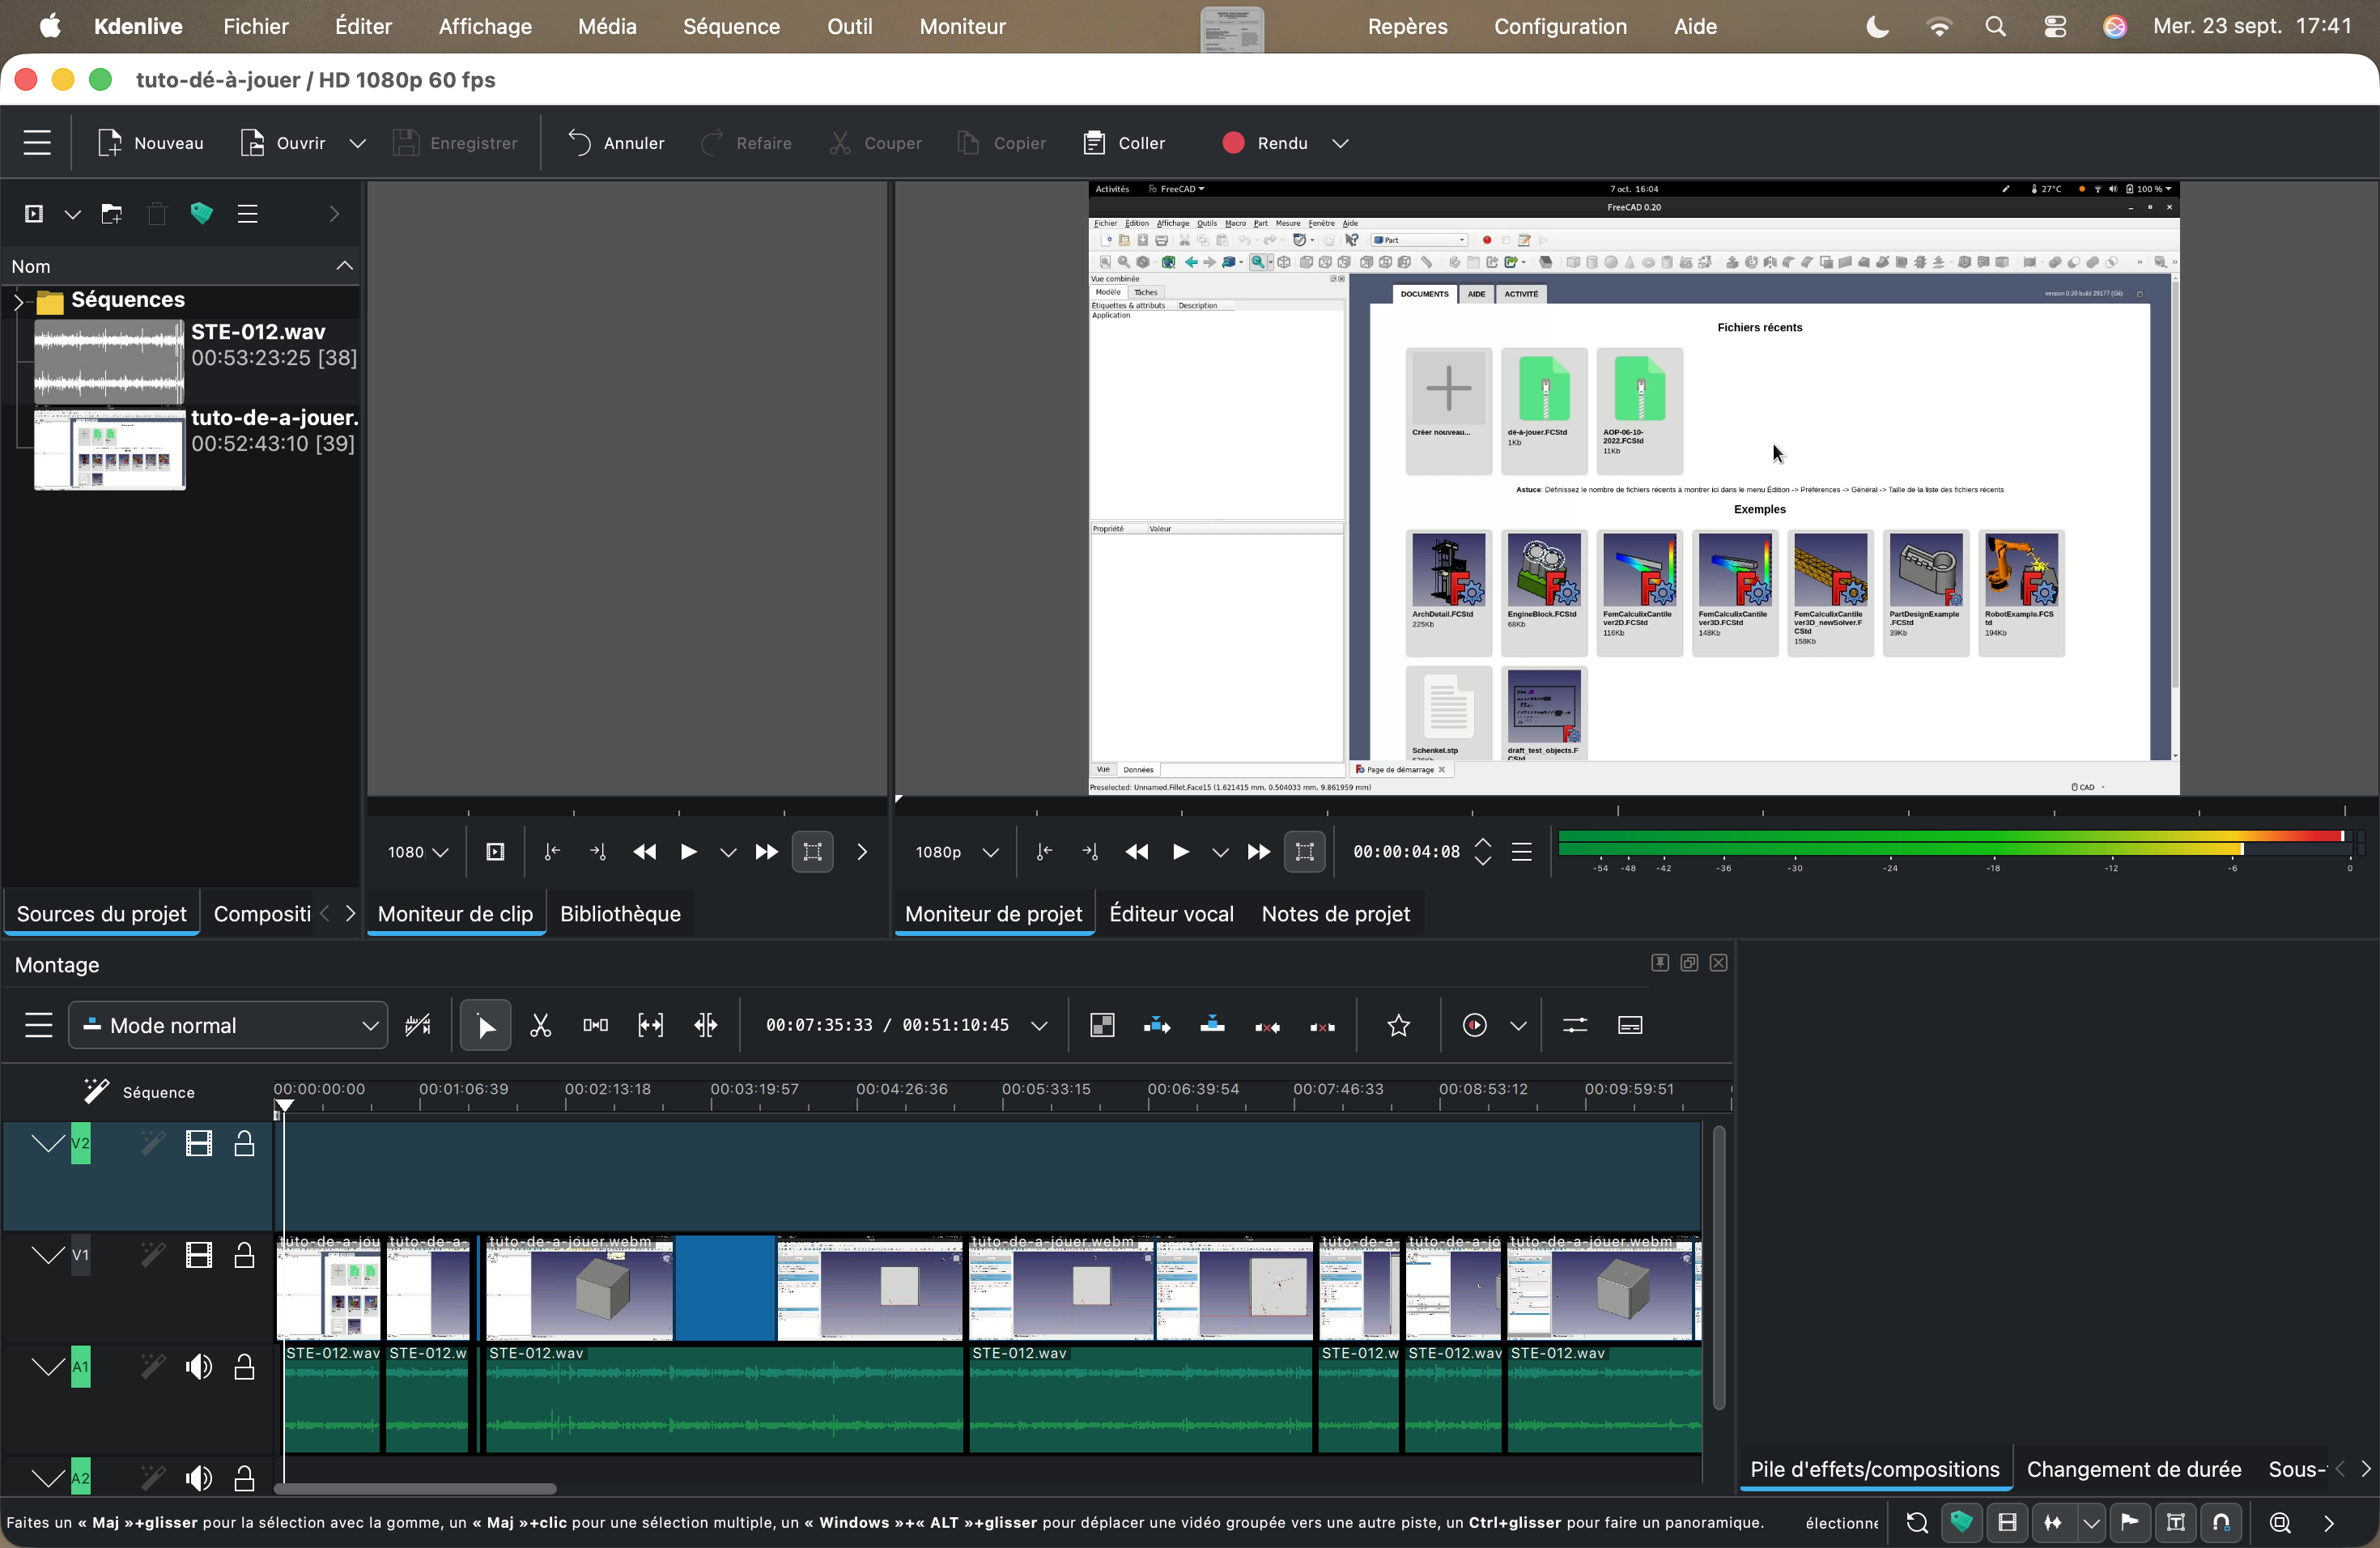
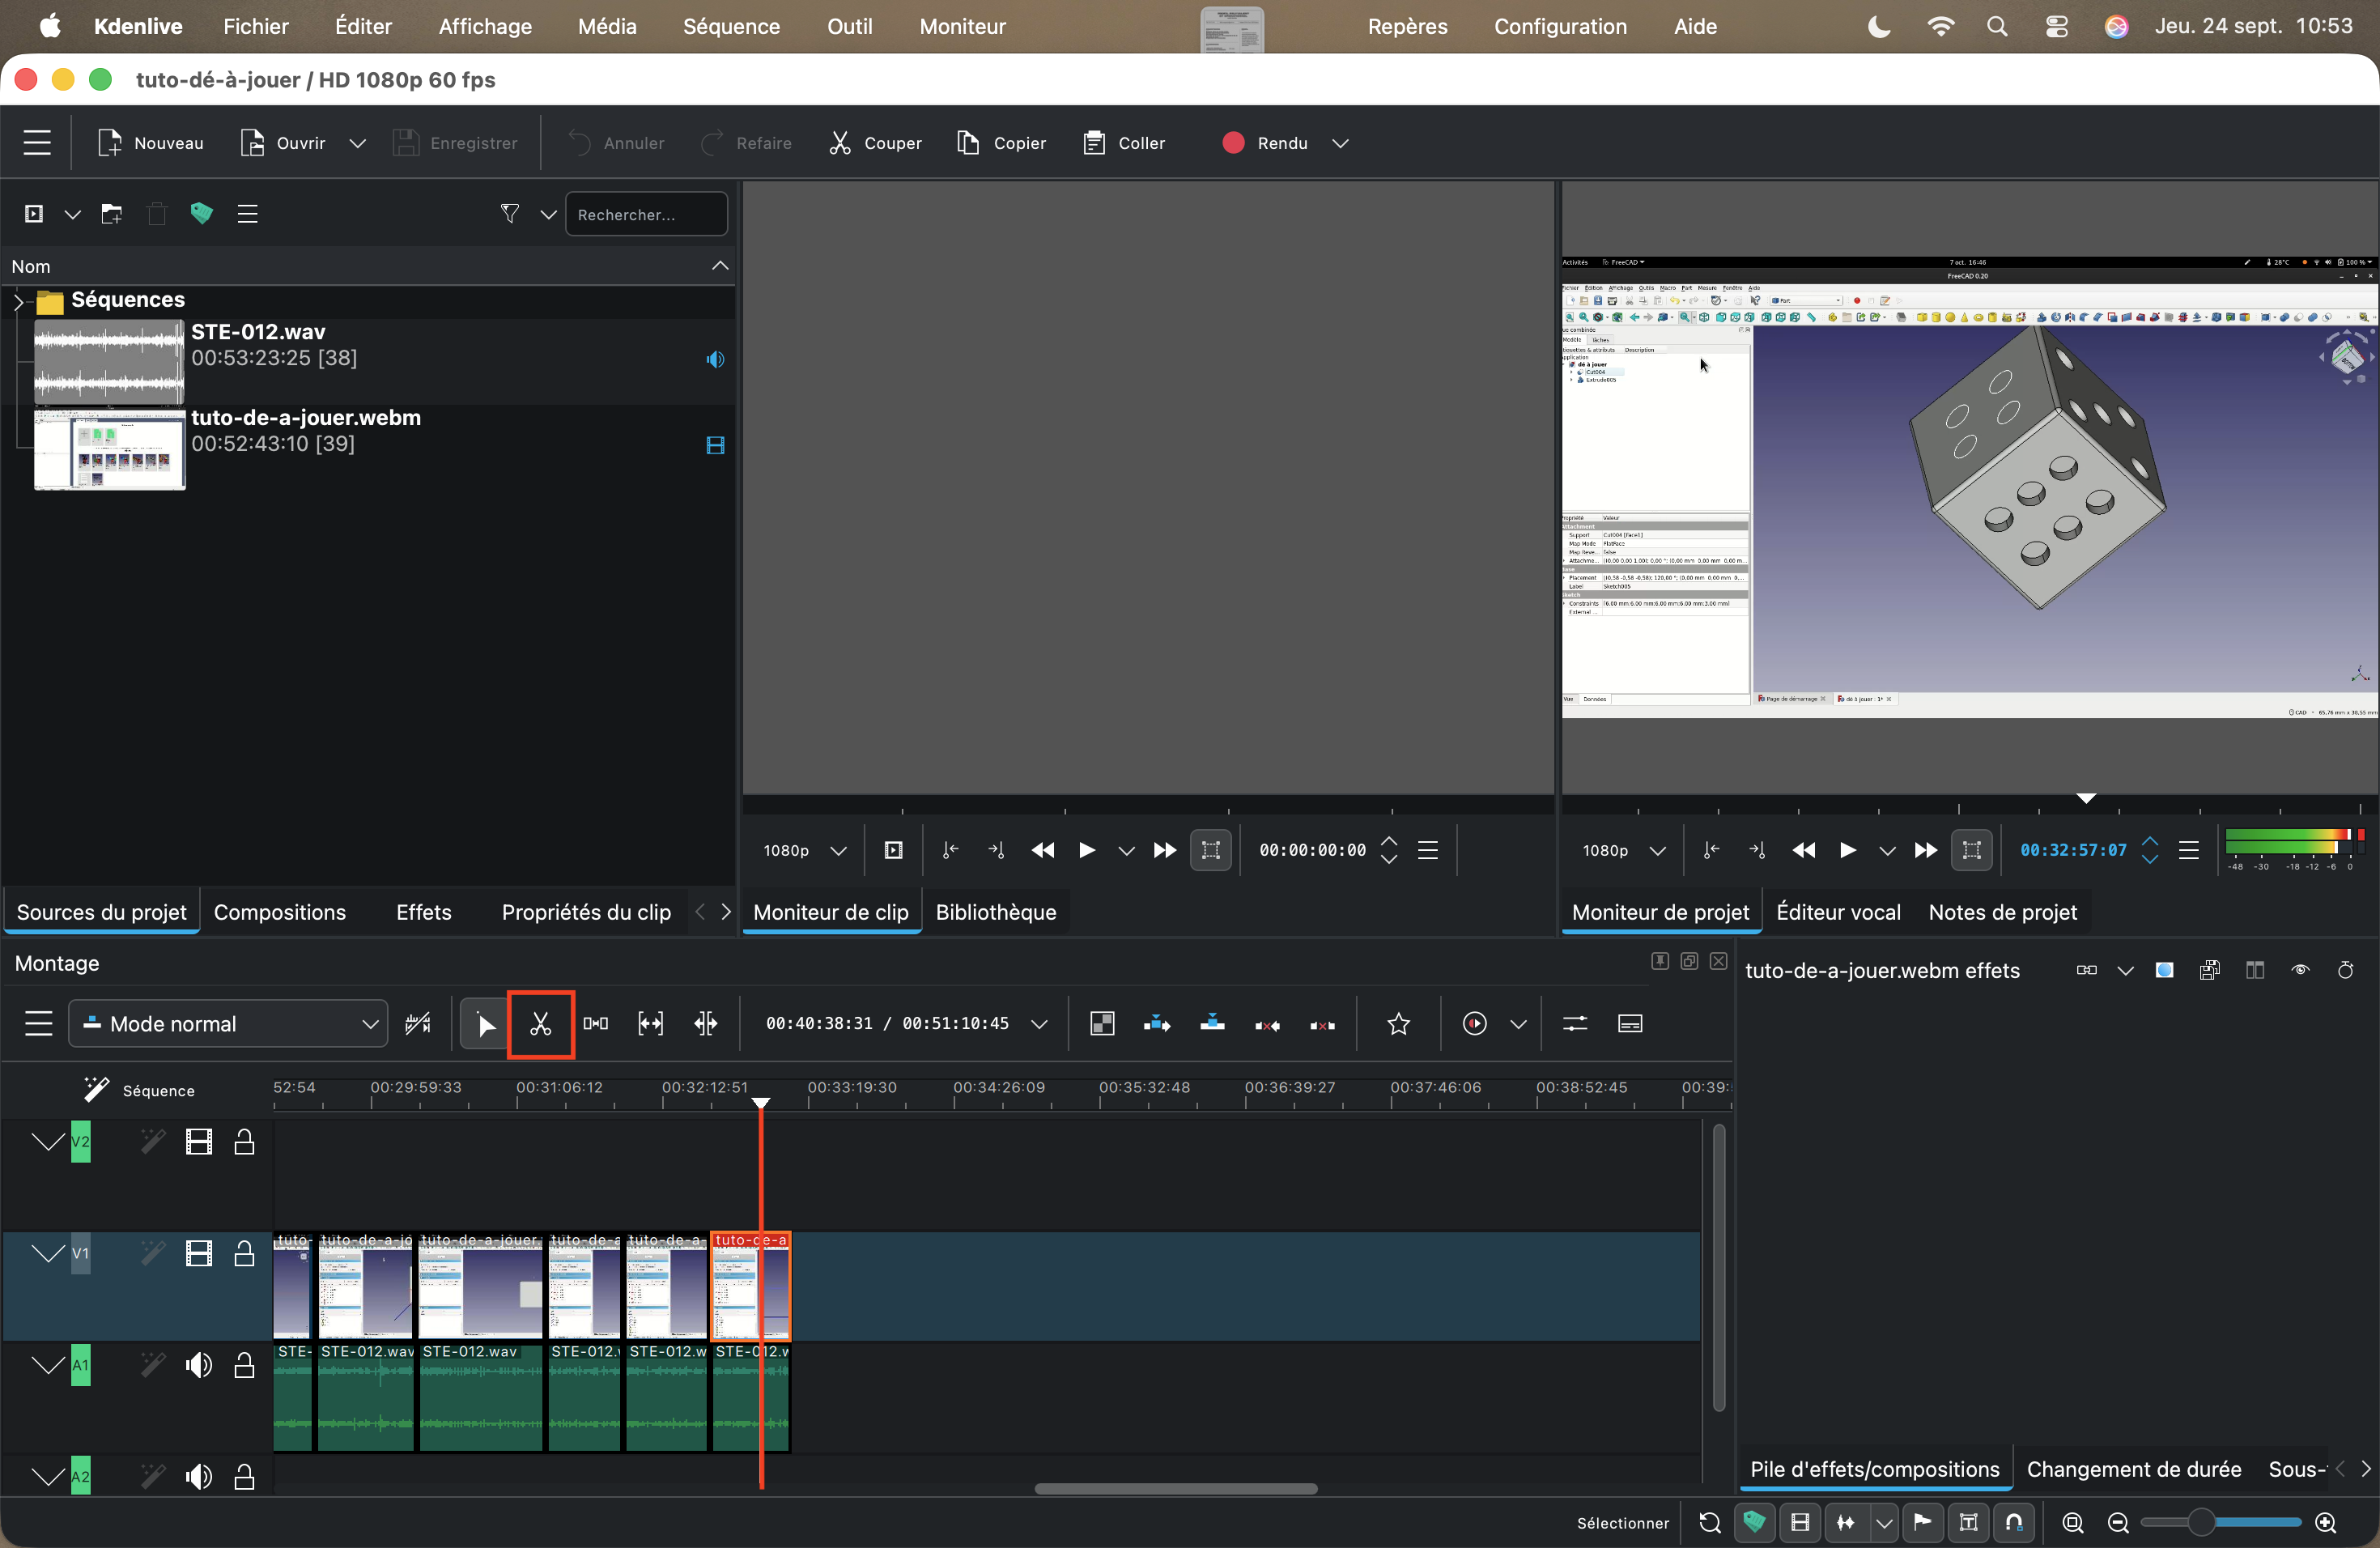
Interface de l'application Kdenlive durant le montage Présentation de l'outil "ciseaux" afin de faire des cuts
Le grand atout de Kdenlive réside dans son accessibilité : étant gratuit et sans abonnement, il offre une vraie liberté d'utilisation. De plus, la gestion et le transfert des fichiers du projet se font de manière fluide, sans risque de perte de données.
En ce qui concerne la l'application du tutoriel, n'étant pas familier à Freecad, cela était quand même compliquer à suivre. De plus , entre le tutoriel et la mise à jour téléchargée (1.1.3) il y avait beaucoup d'outil qui ont changé de noms et/ou d'emplacement, ce qui rendait la modélisation 3D compliquée. Le tutoriel , bien que long était vraiment facile à comprendre pour des débutants.
J'ai rapidement été familiarisé avec certains outils présents dans le tutoriel à savoir l'outil Sketch , ainsi que l'outil Part.
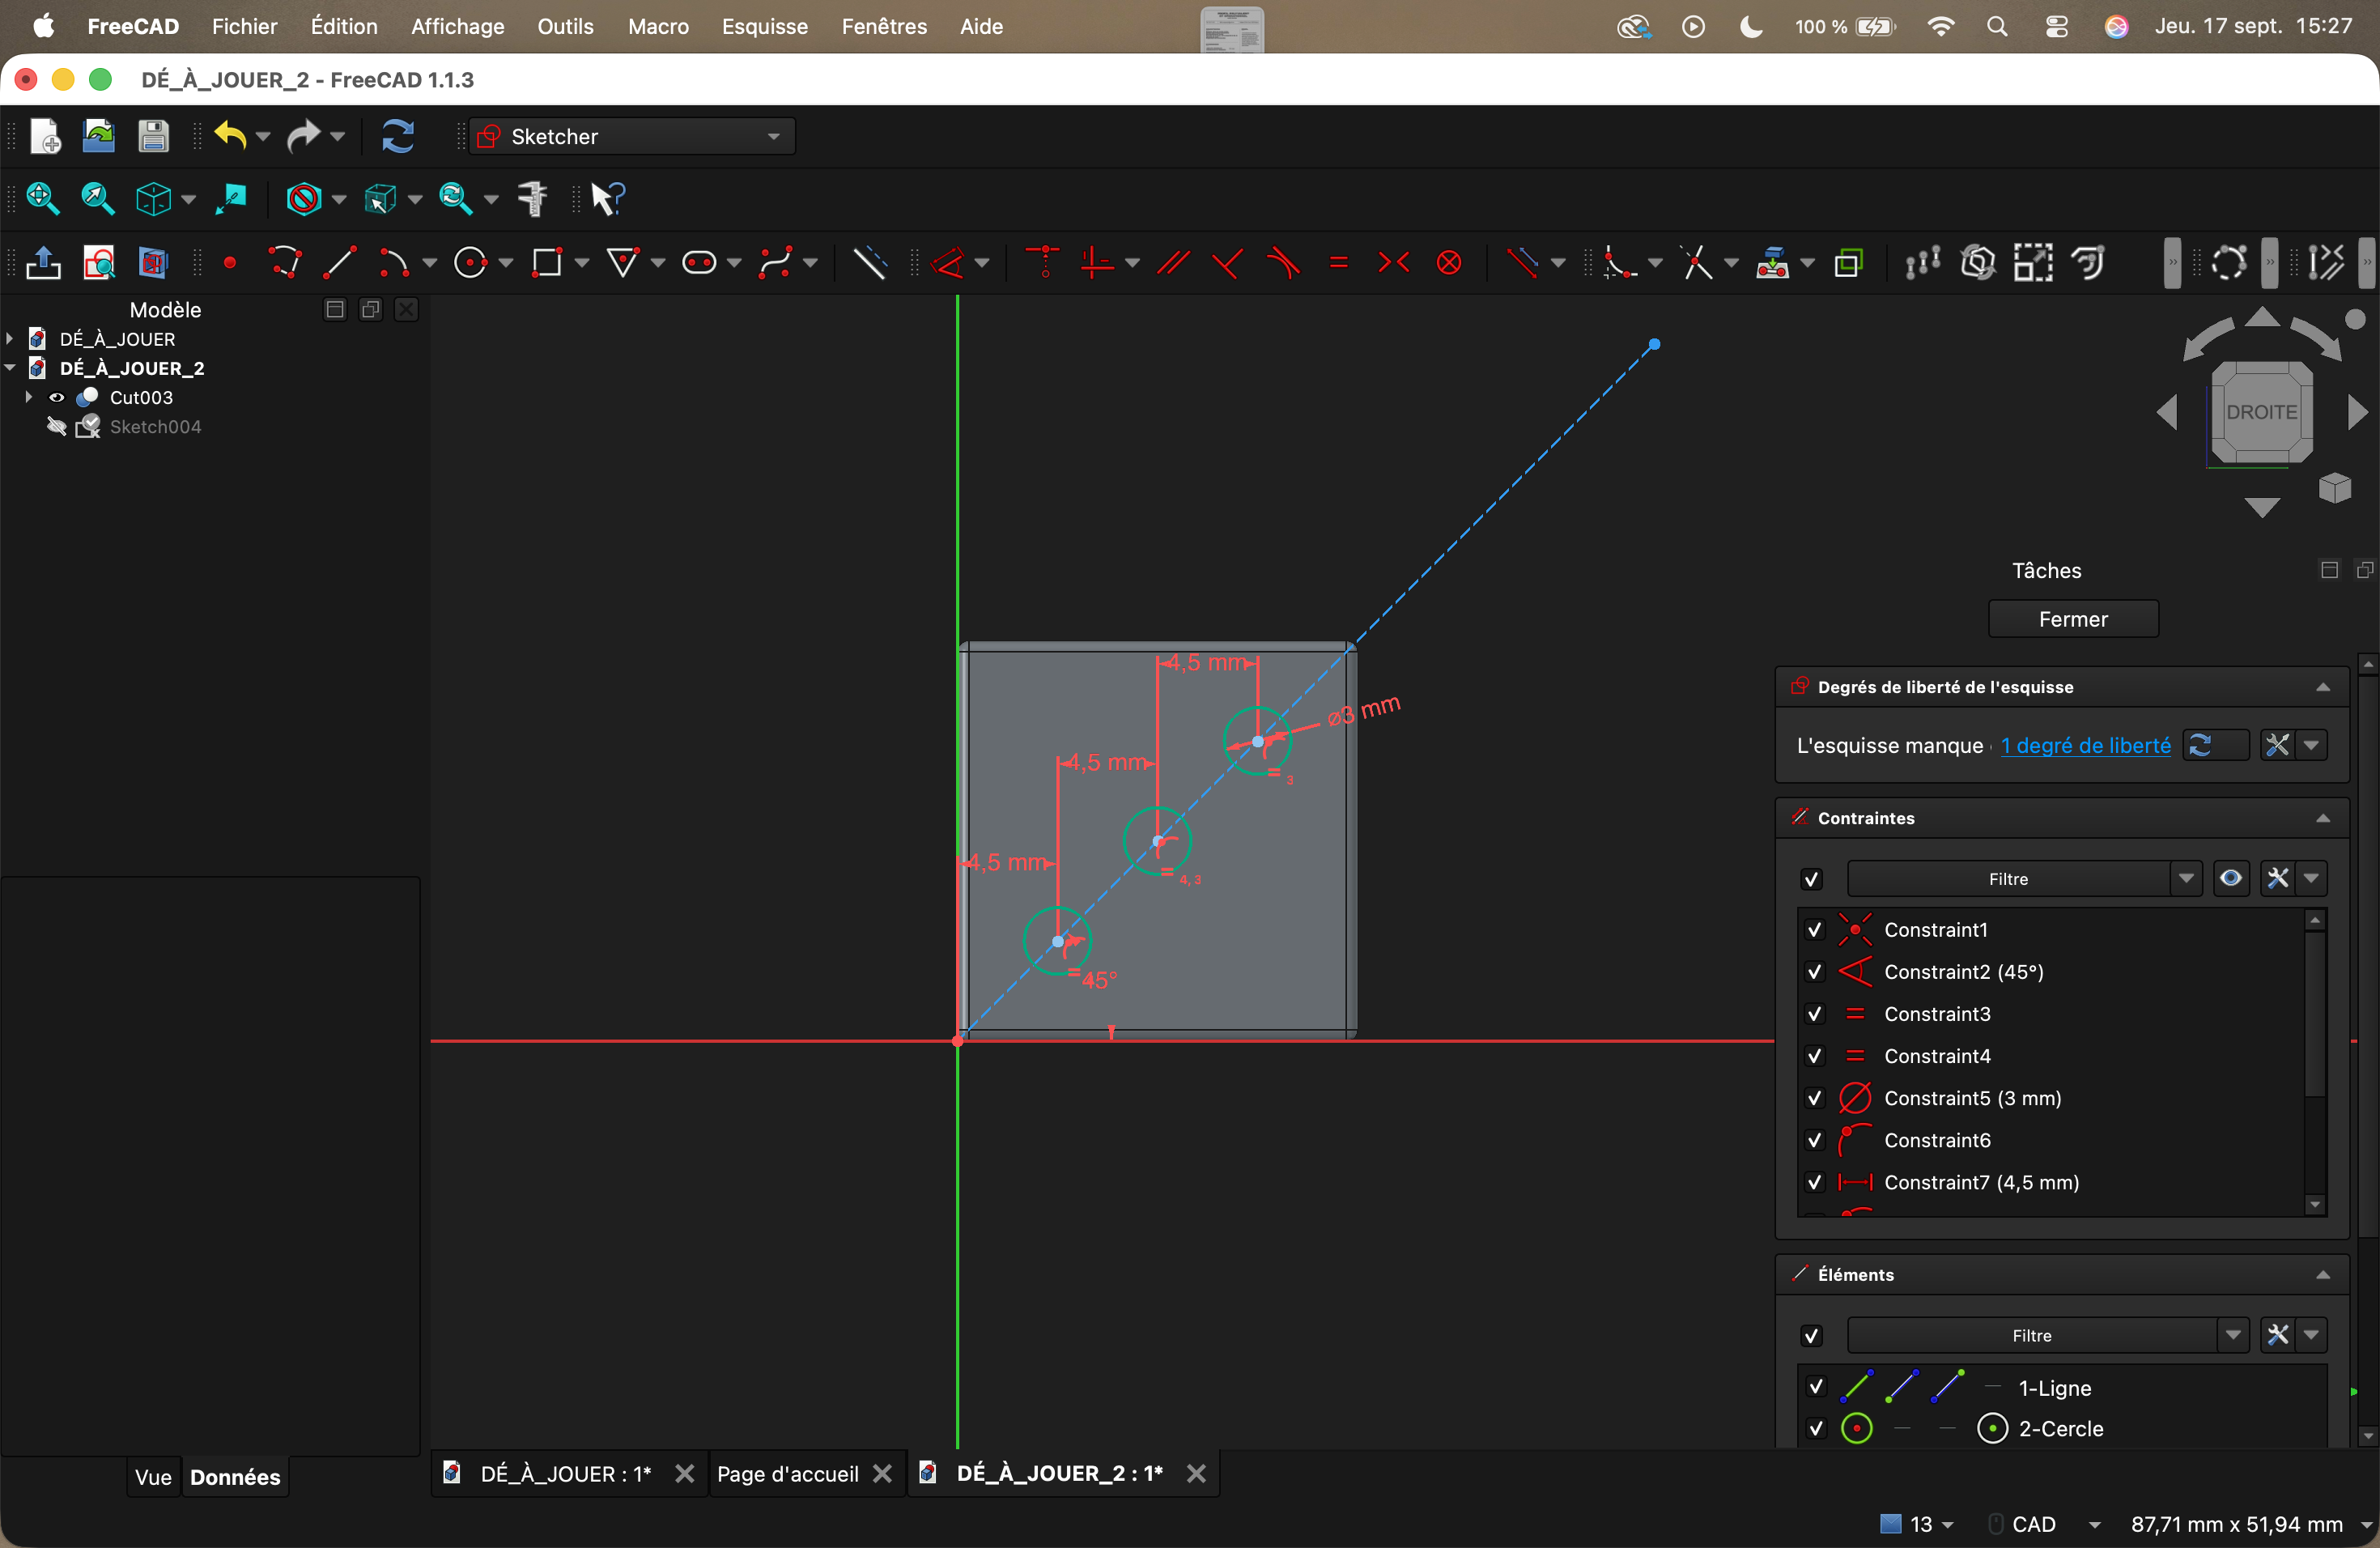
Vue du dé dans l'interface de Freecad, utilisation de l'outil Contrainte de distance horizontale
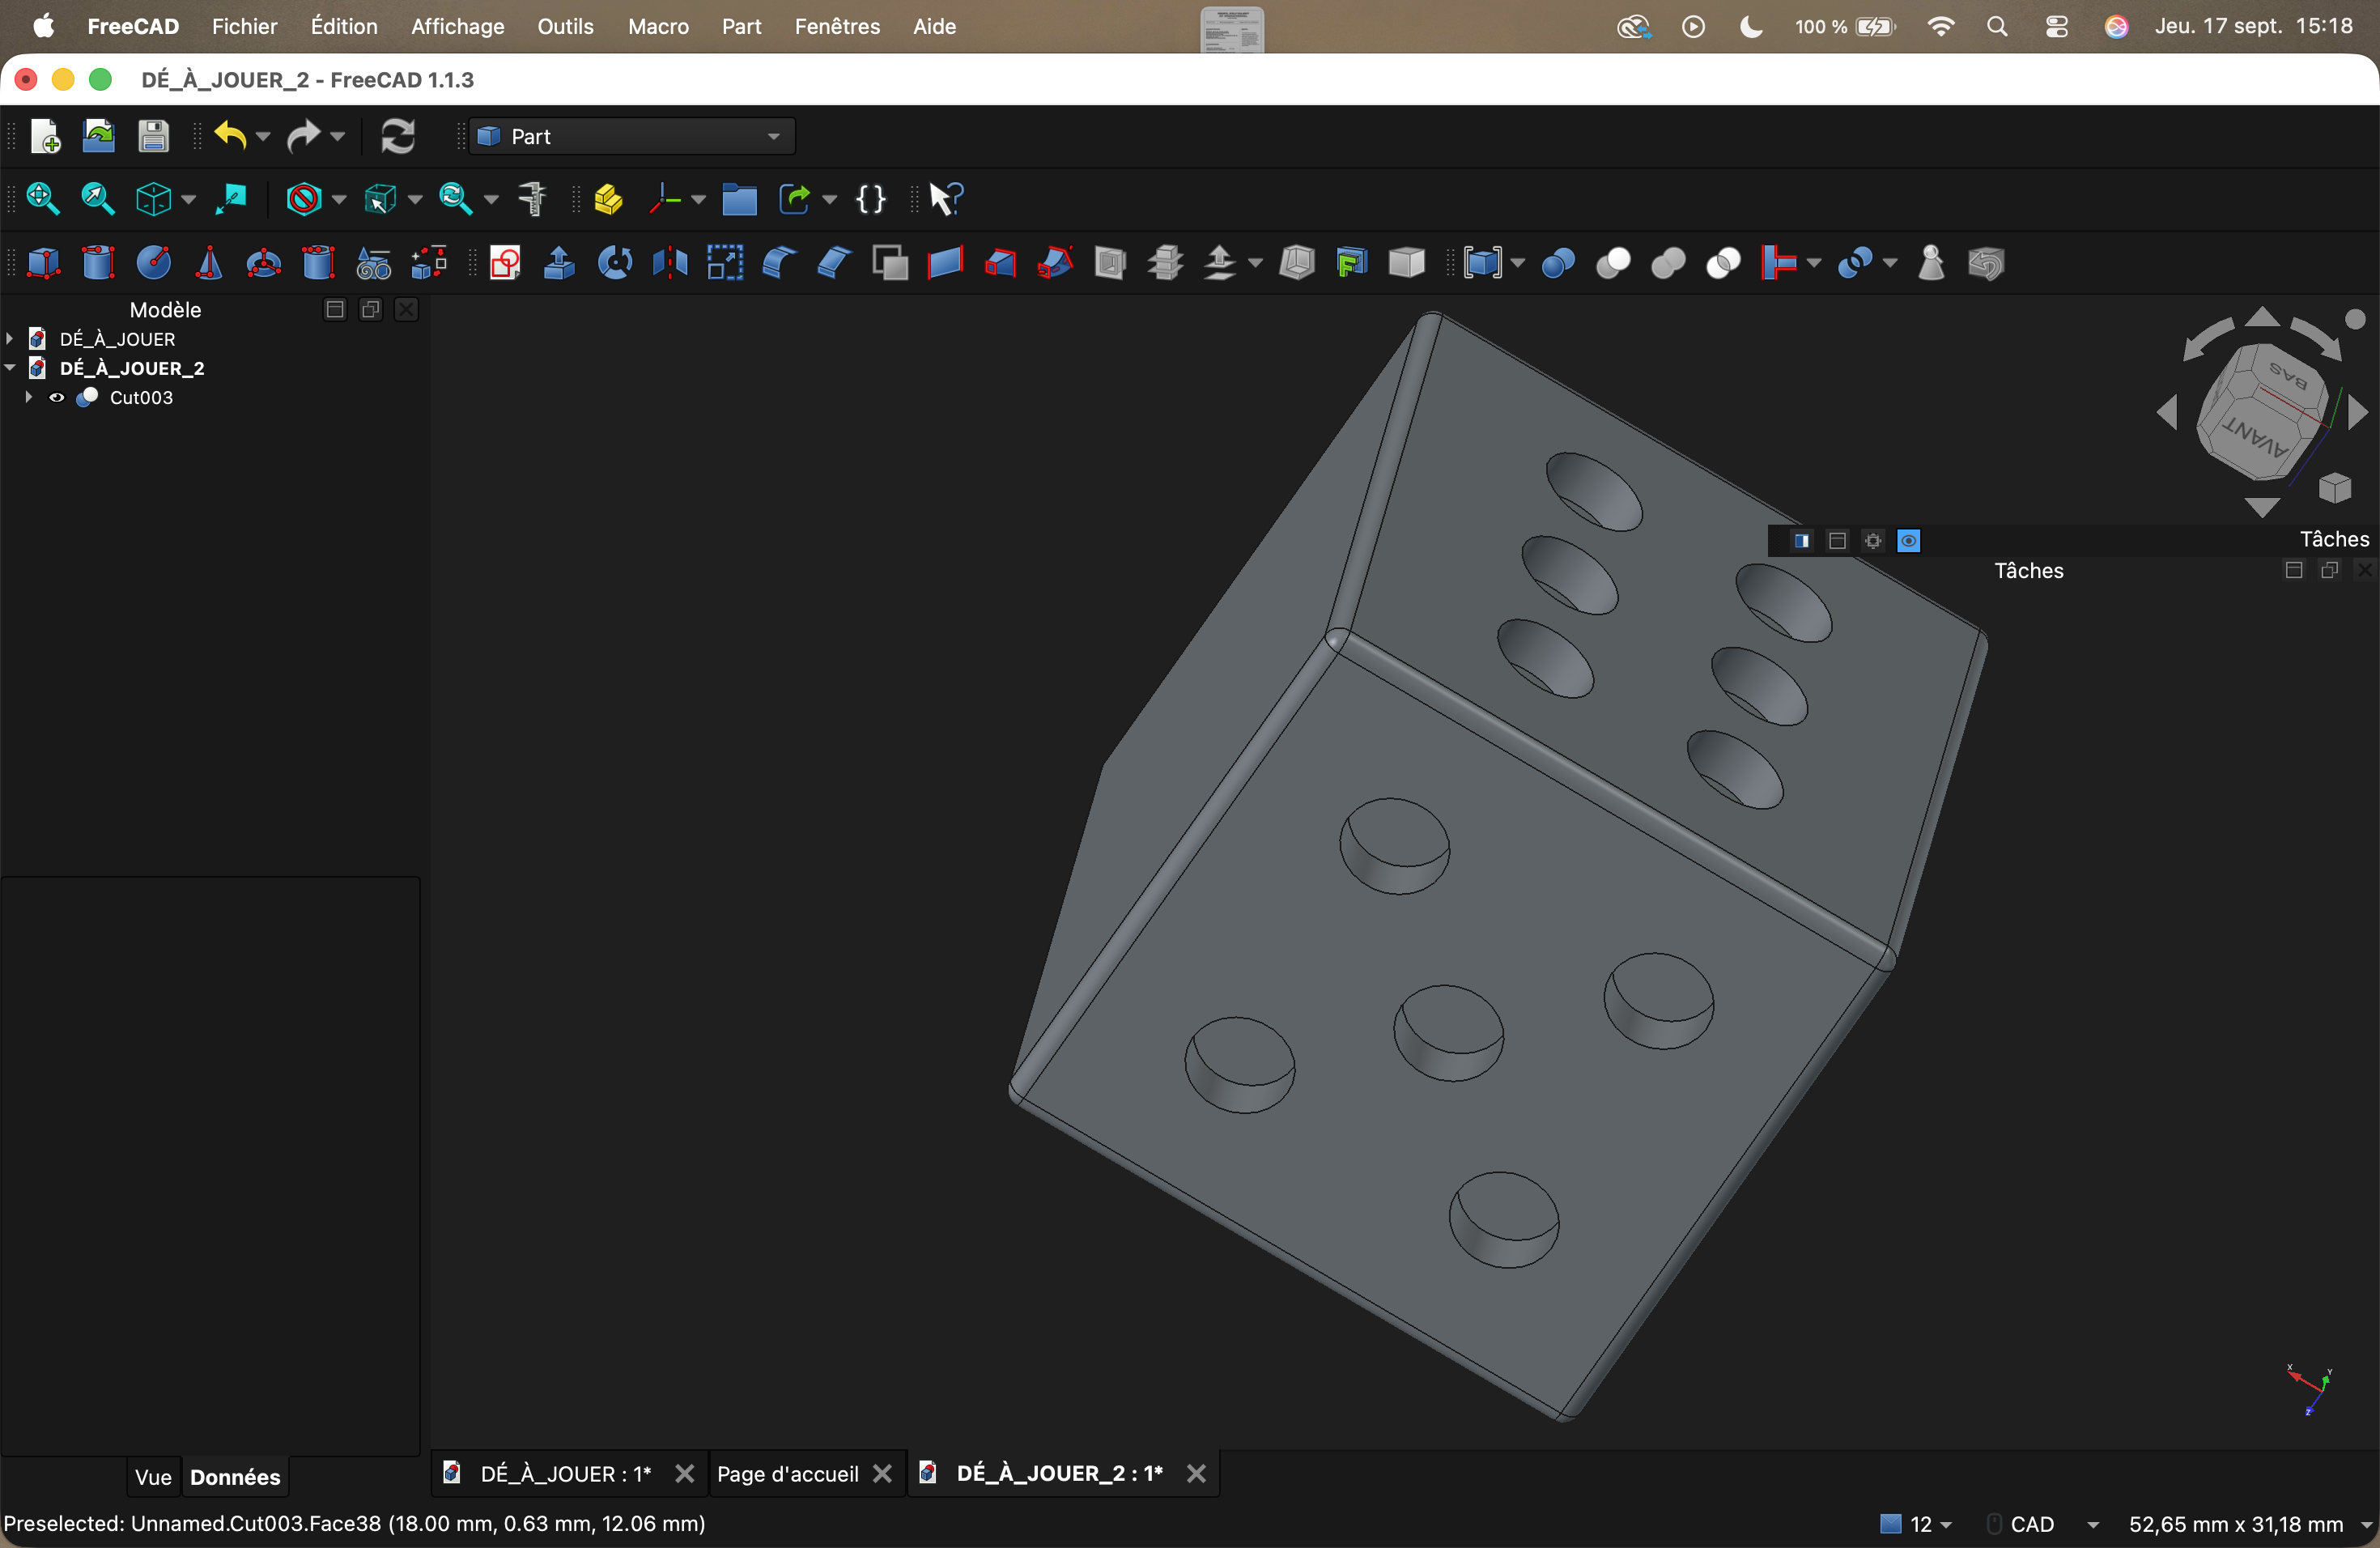
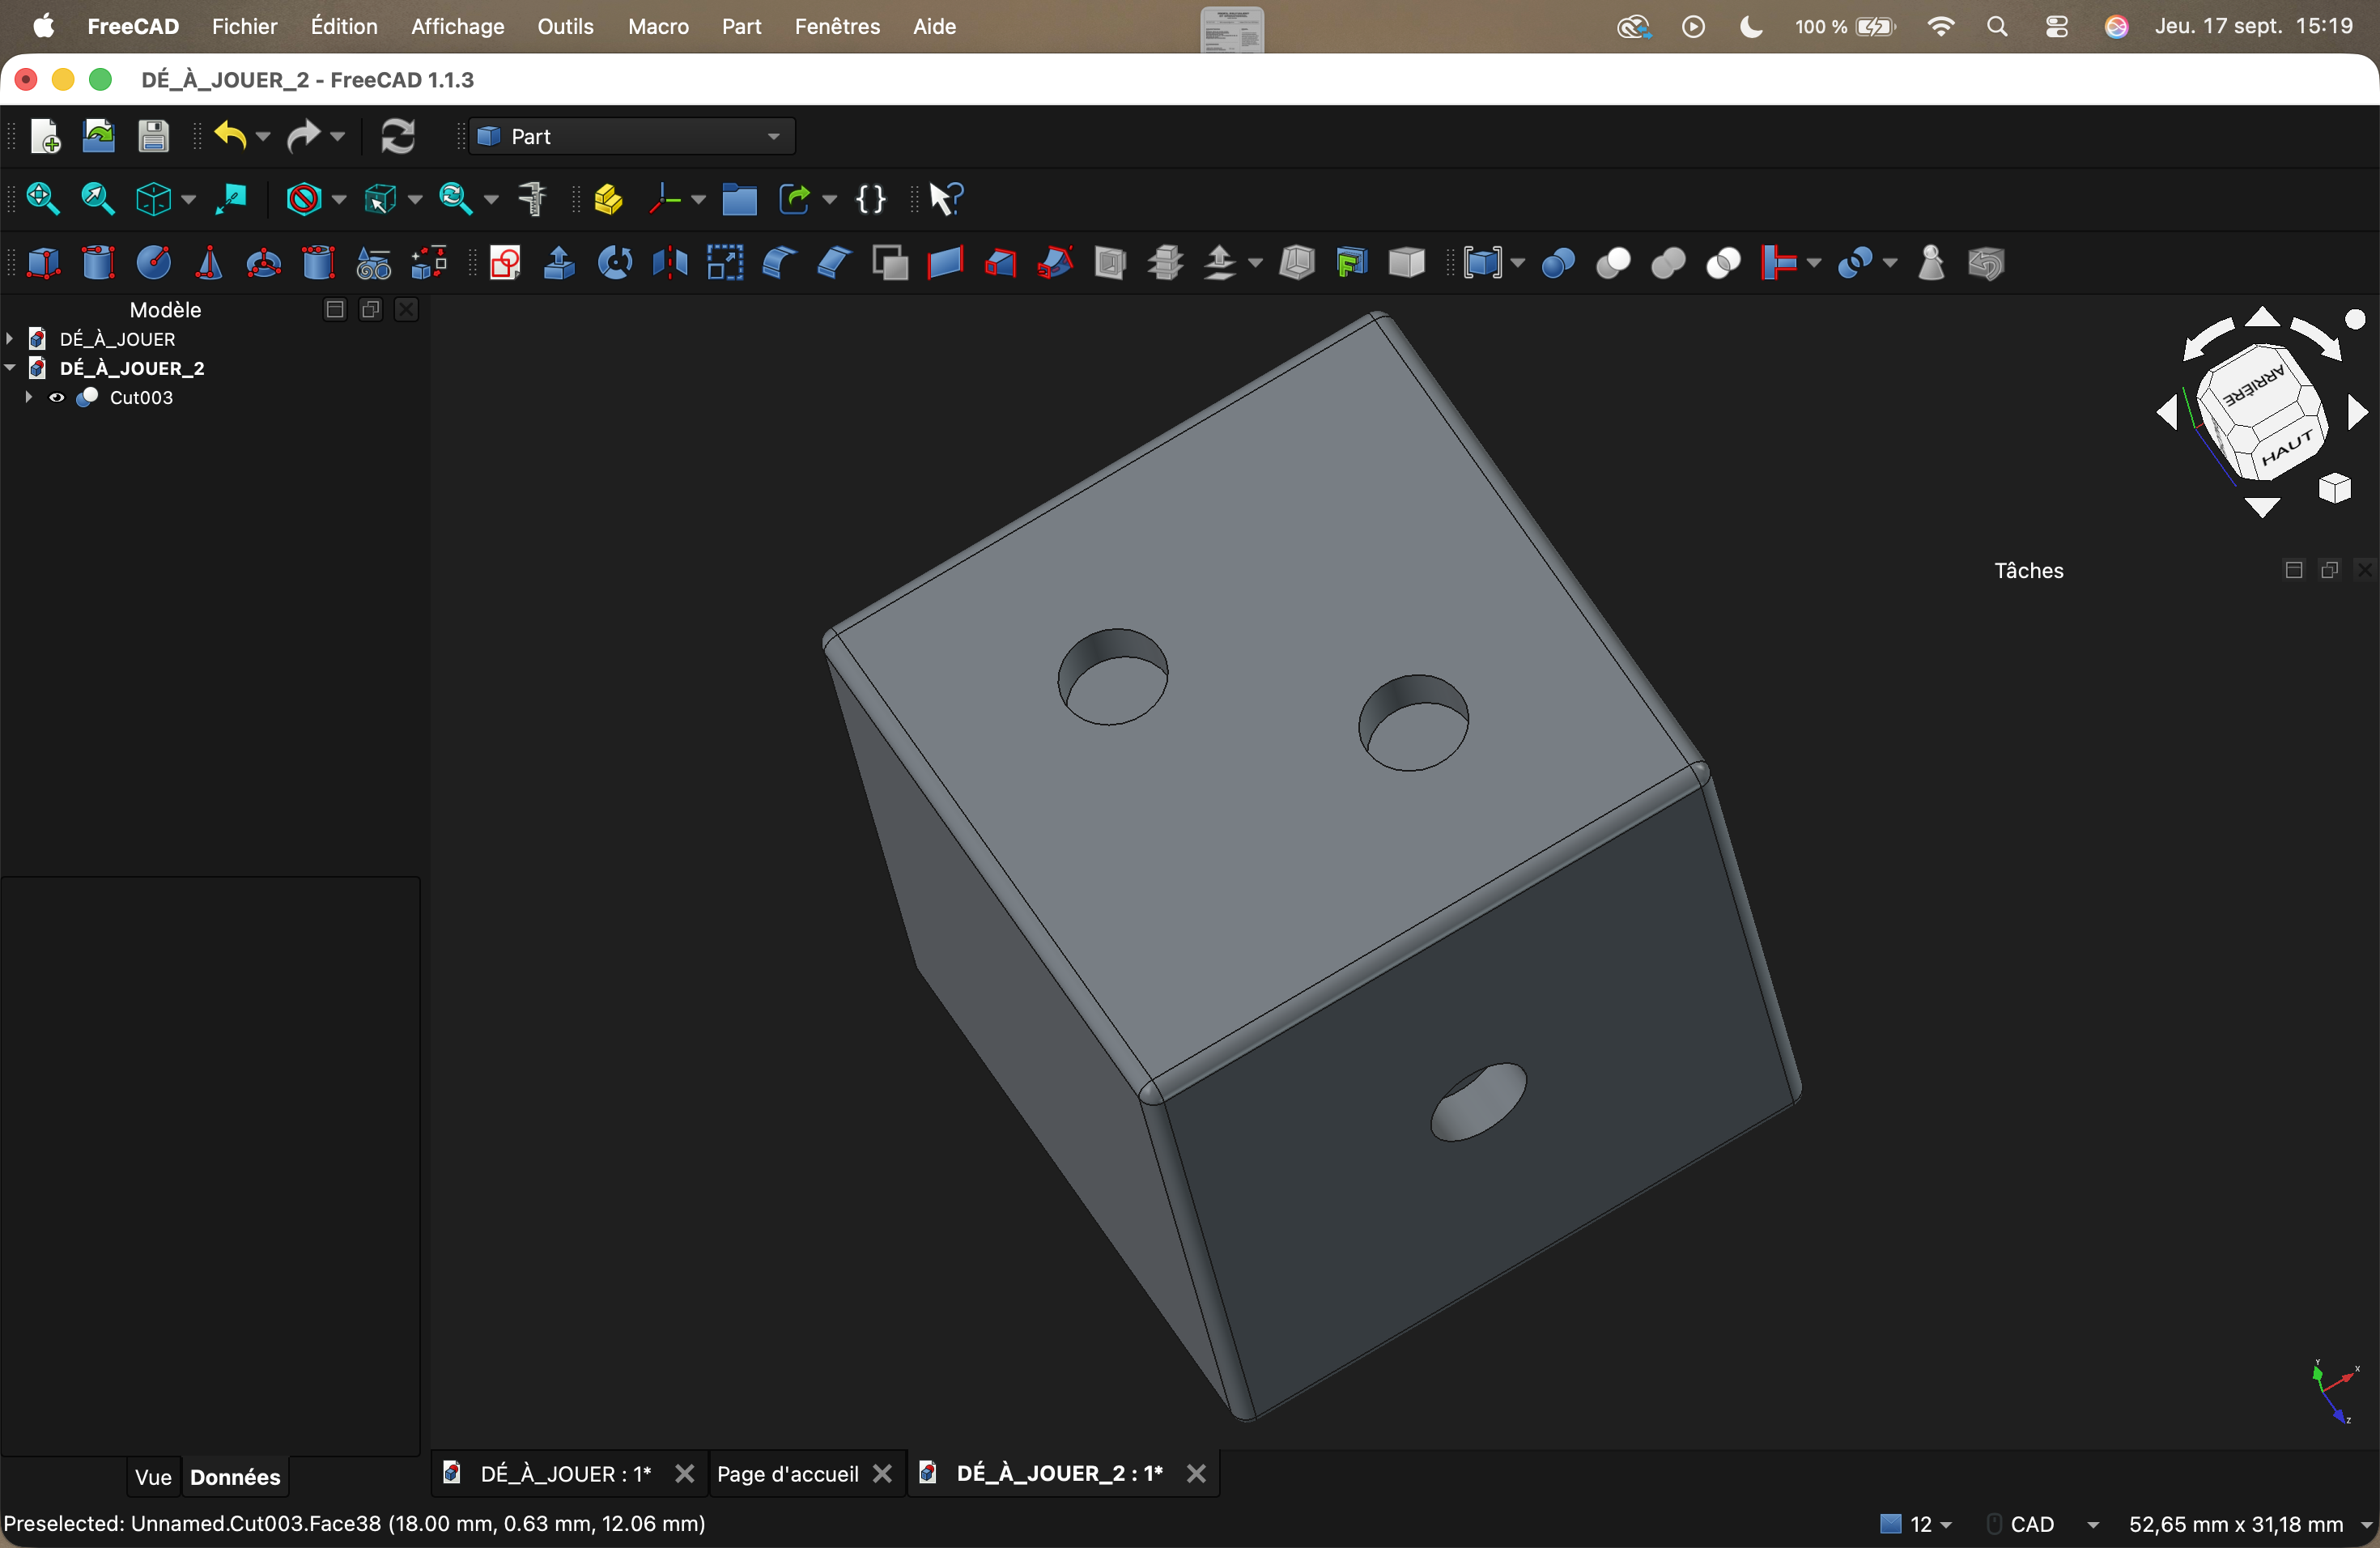
Différentes vues du dé au fur et à mesure de sa conception
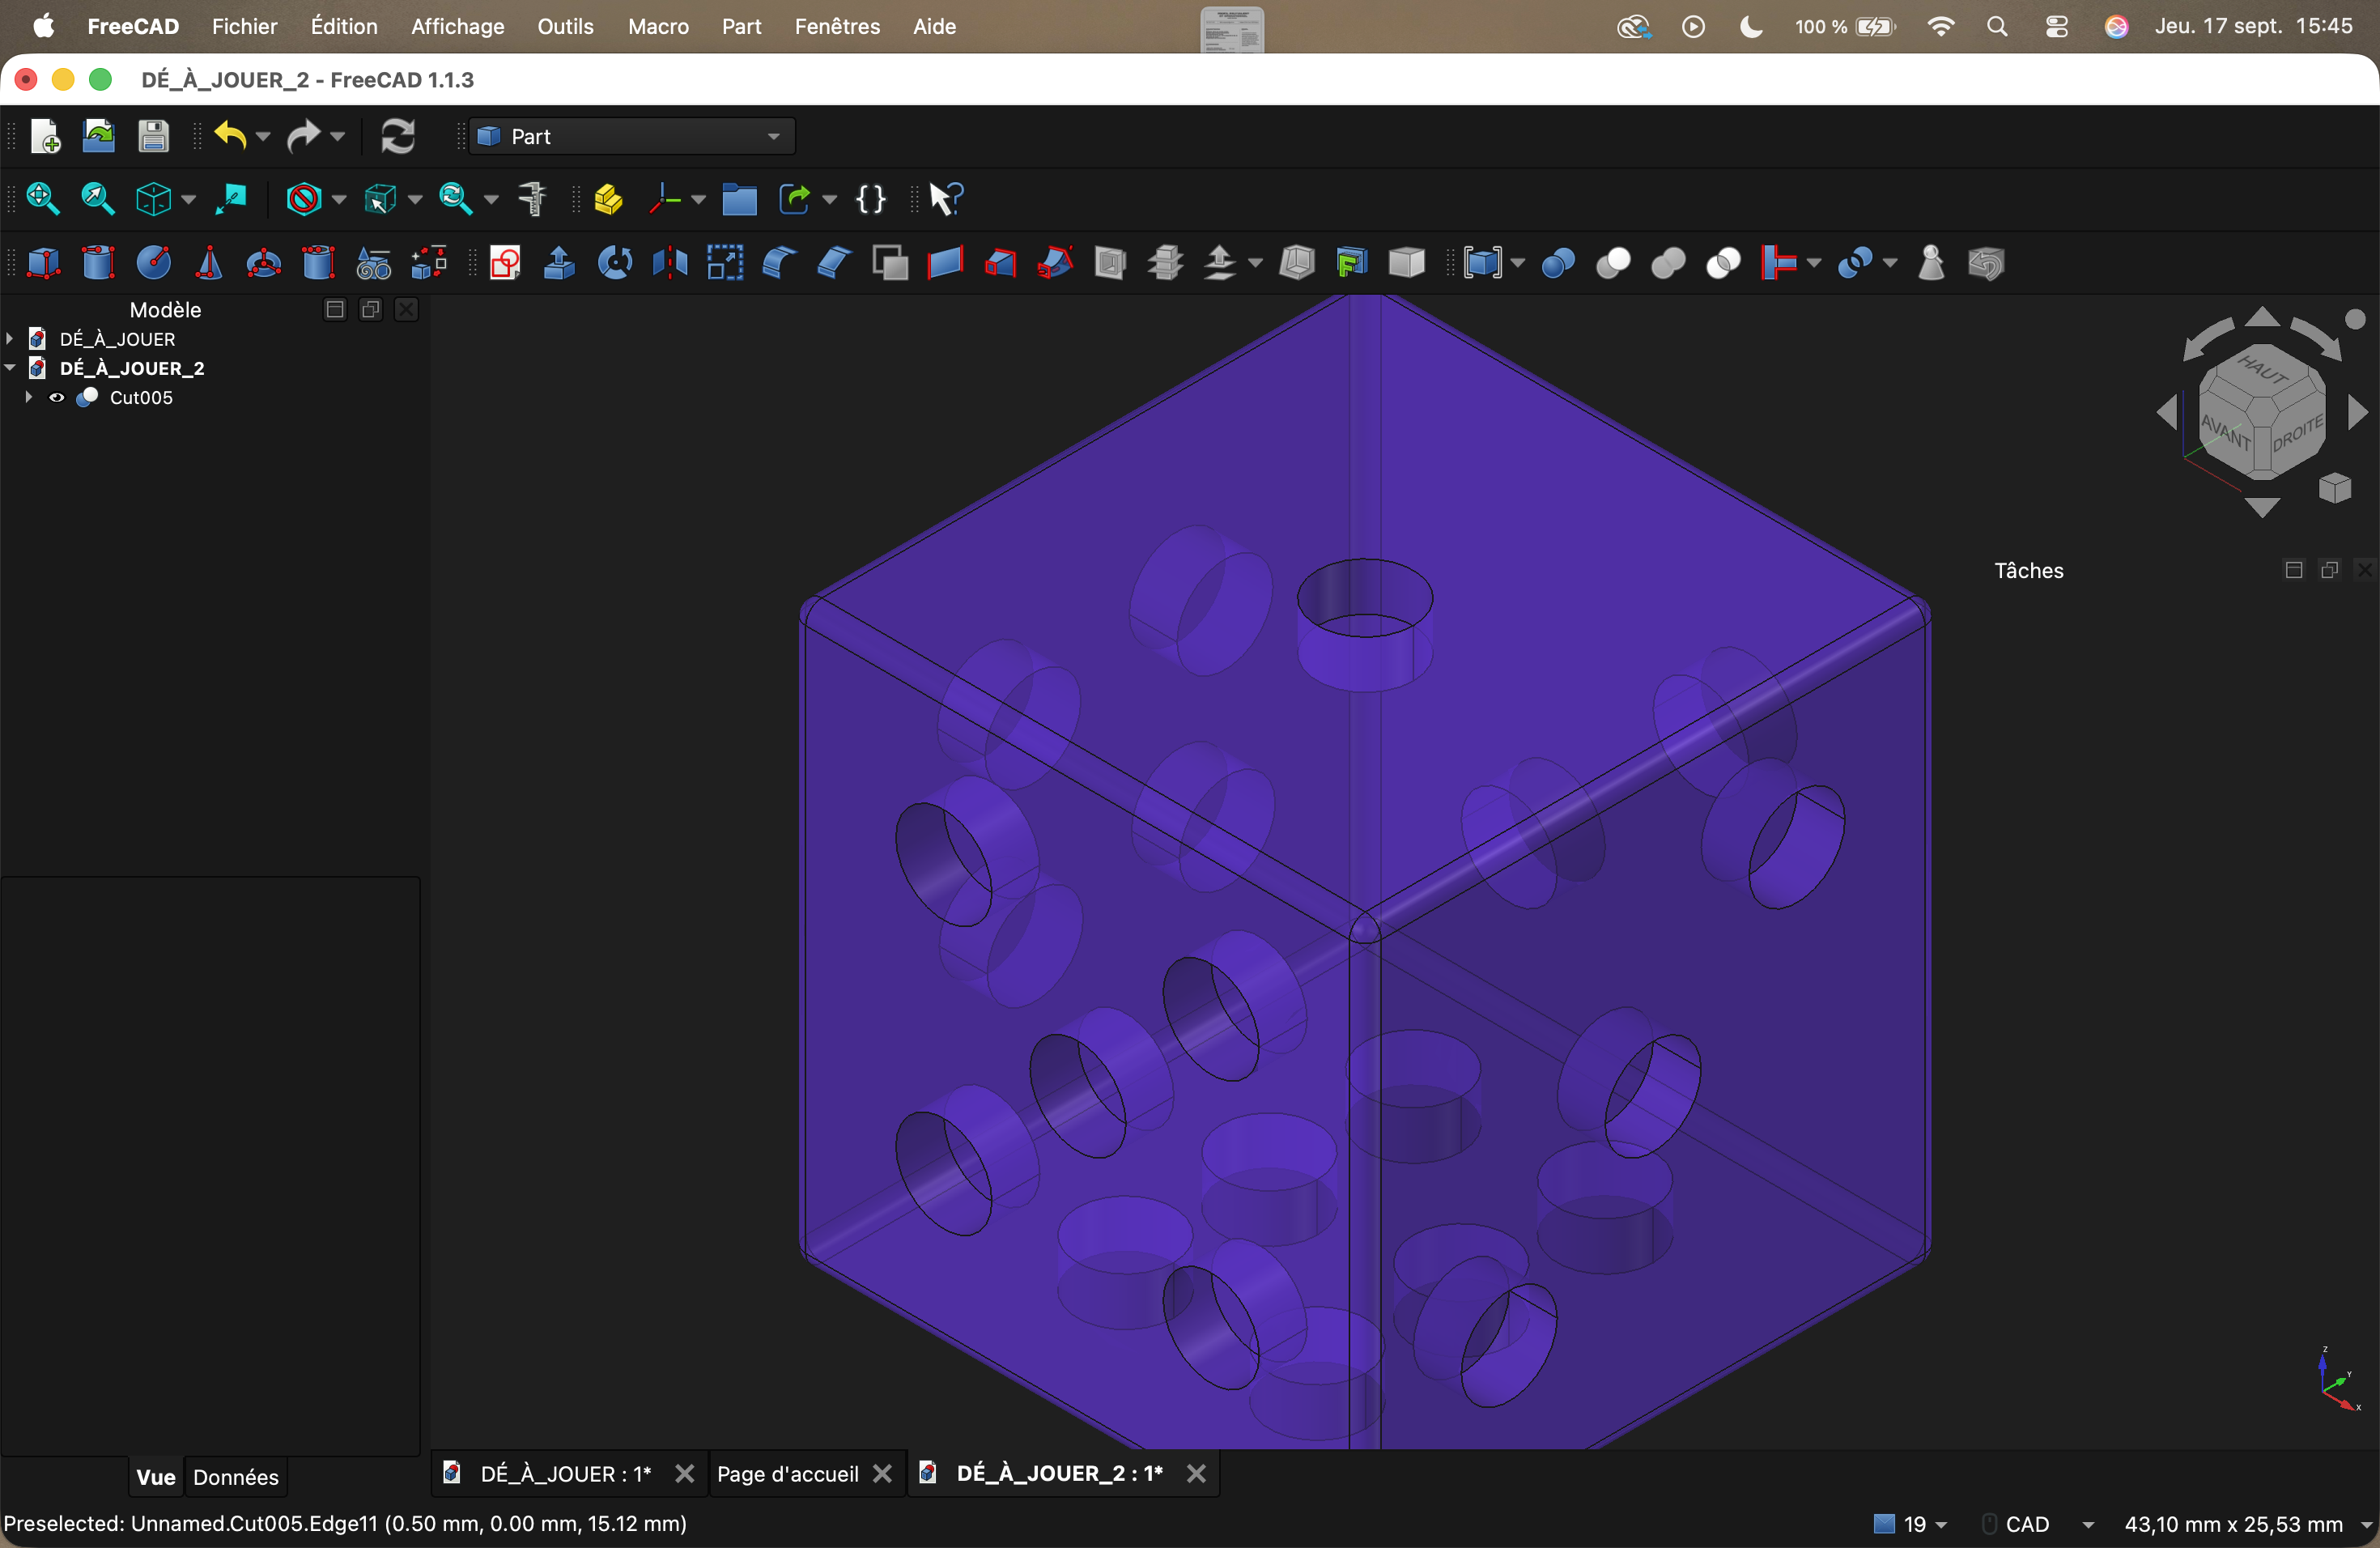
Version numérique finale du dé
Après que le dé soit terminé , j'ai donc exporter le fichier afin d'obtenir le gcode. Le G-code (ou Geometric Code) est le langage de programmation universel utilisé pour contrôler les imprimantes 3D et les machines CNC. Il se compose d'une série d'instructions séquentielles qui indiquent à la machine comment exécuter des tâches spécifiques, telles que les mouvements des axes, l'extrusion du matériau, la température et la vitesse. ( source : https://invention-europe.com/les_guides/le-format-g-code-langage-universel-des-machines-outils-numeriques/ ).
L’aventure continue ! Le FabLab abrite un autre joyau de l'impression 3D que je n'avais pas encore eu l'occasion de dompter : la gamme signée Prusa. Curieux et impatient d'explorer de nouveaux horizons, je me suis jeté à l'eau ! Tout comme pour Bambu Studio, la première étape logique s'imposait : installer et dompter le logiciel maison, le fameux PrusaSlicer, pour y préparer mes paramètres de fabrication.
Lien de téléchargement: https://prusaslicer.net/#download
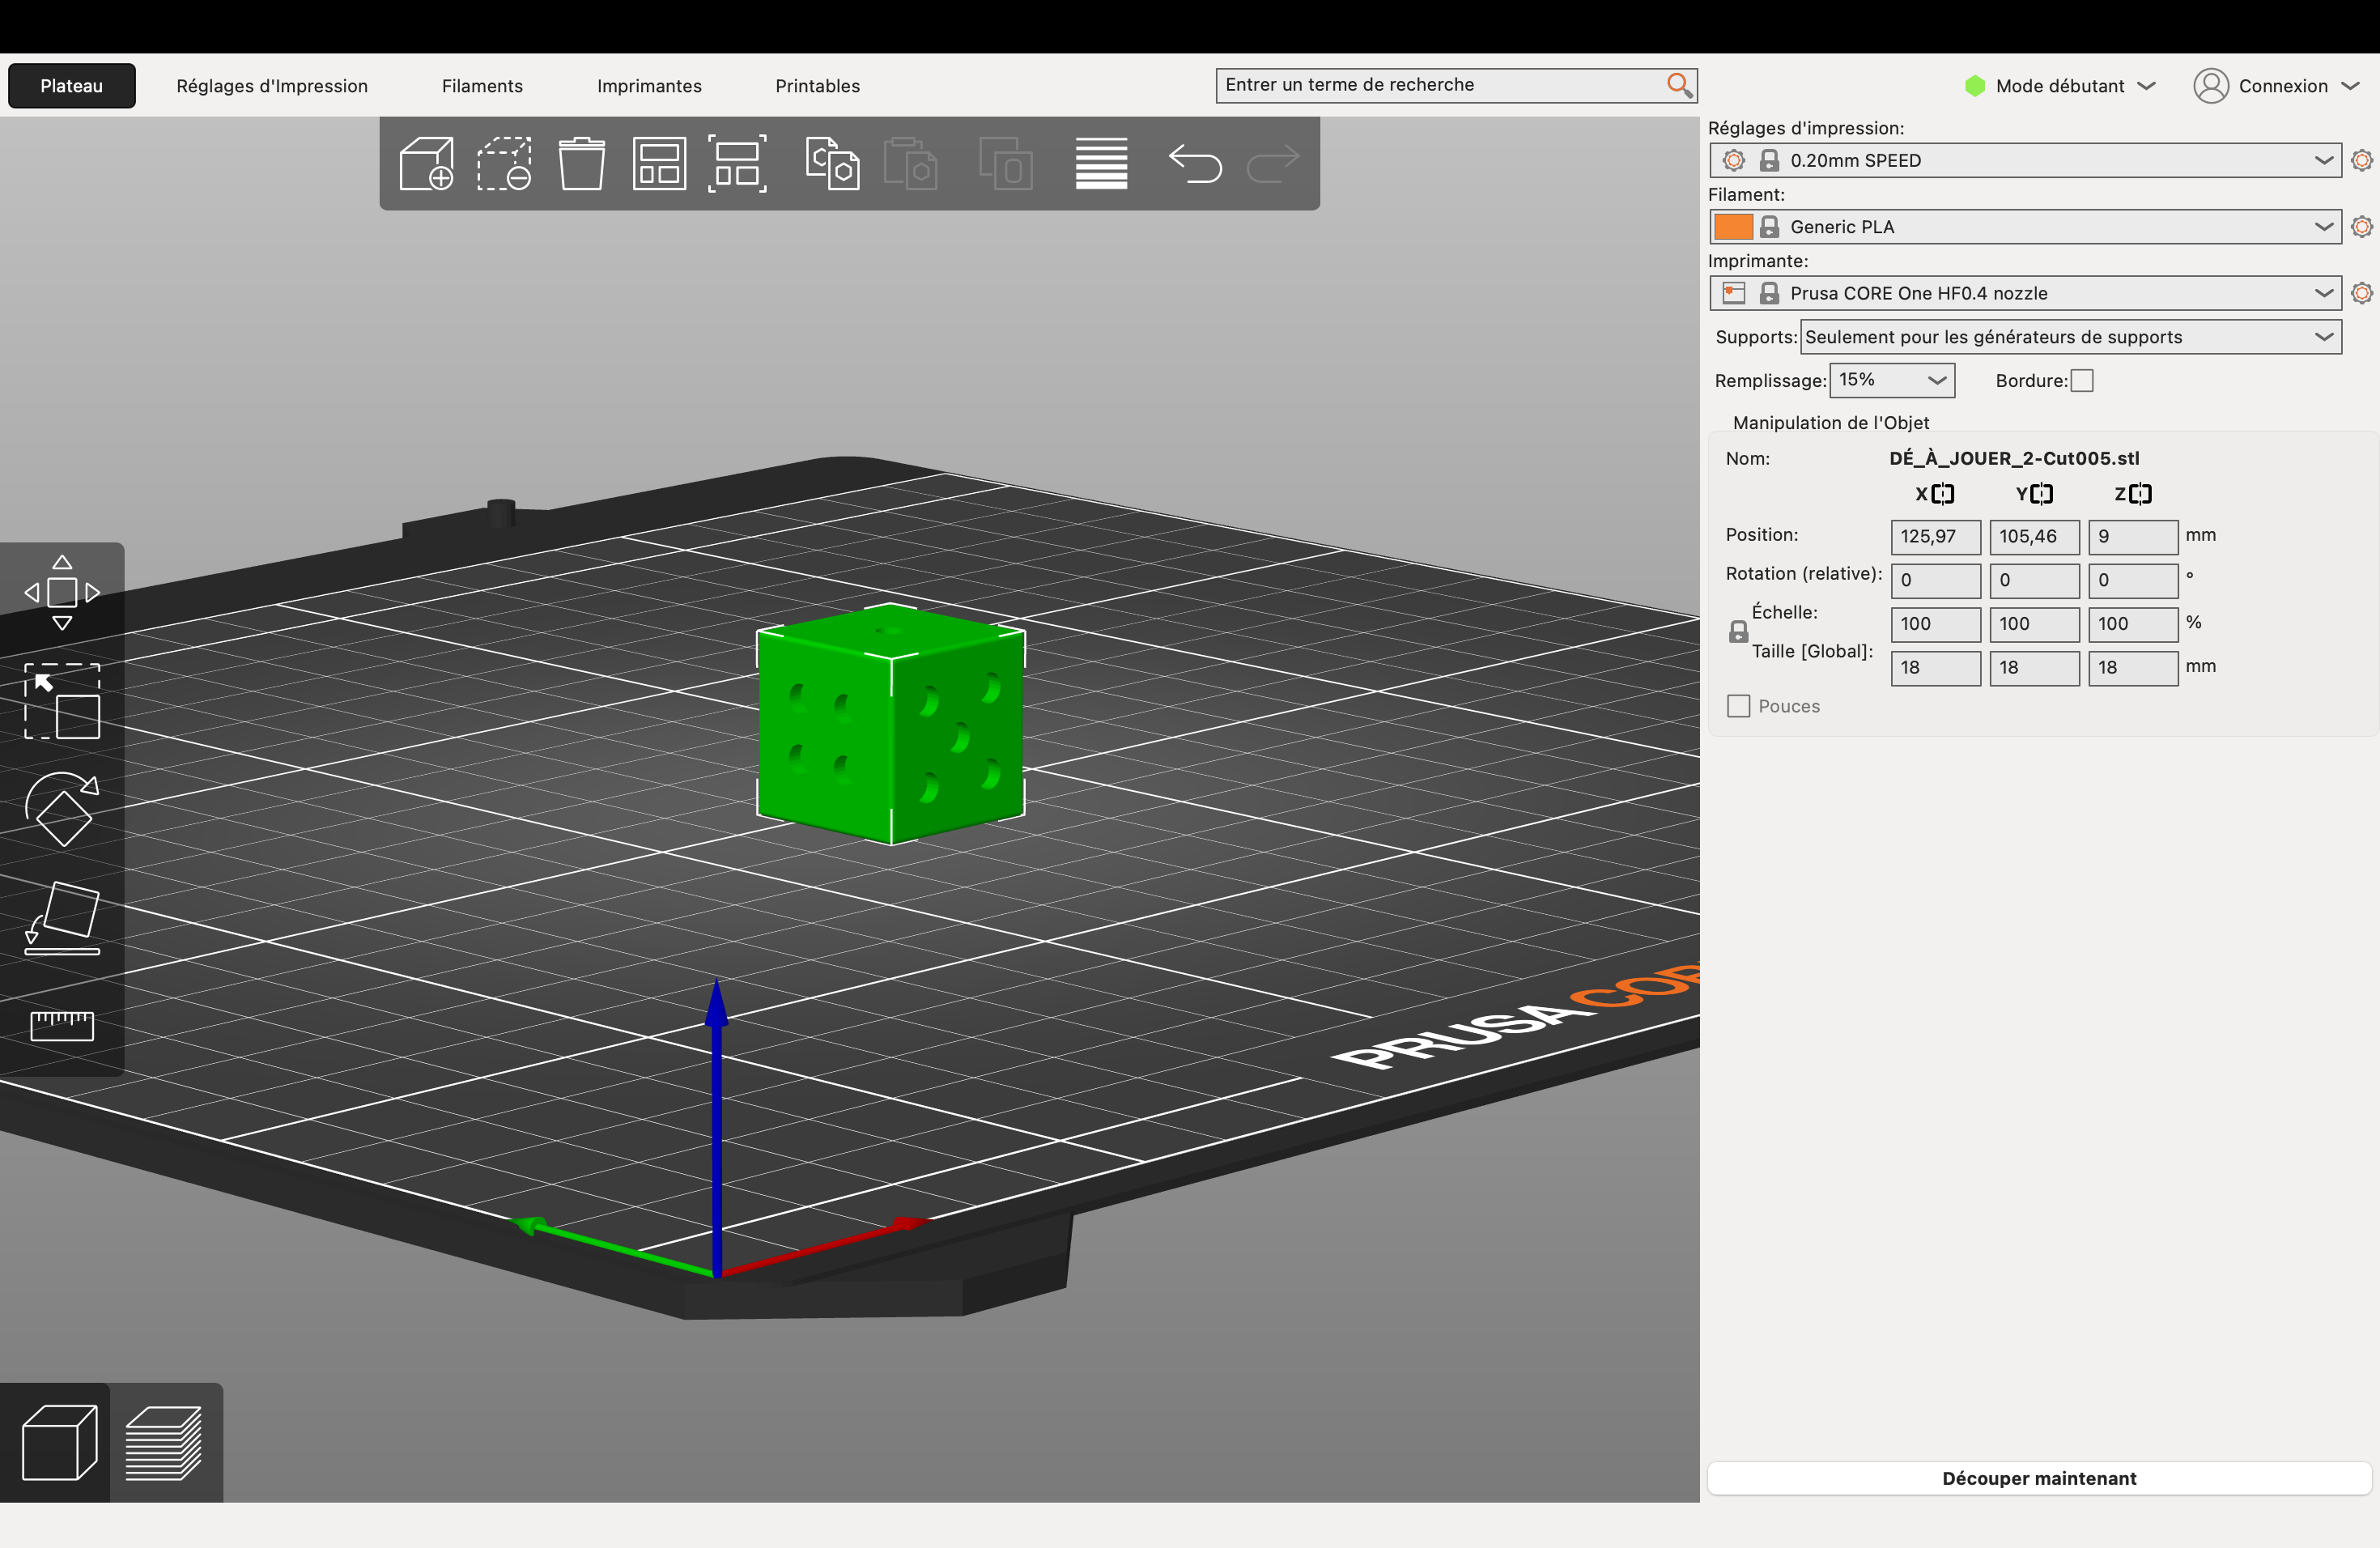
Une fois le modèle importé dans PrusaSlicer, petit tour du propriétaire pour valider la configuration : sélection de notre imprimante Original Prusa MK4 (Input Shaper), puis choix de la matière première, ici, le très polyvalent Generic PLA. La prise en main est assez fluide et bien pensée qu'en quelques clics, le tranchage était bouclé. Il ne restait plus qu'à envoyer le fichier à la machine et laisser la buse tracer les toutes premières couches !
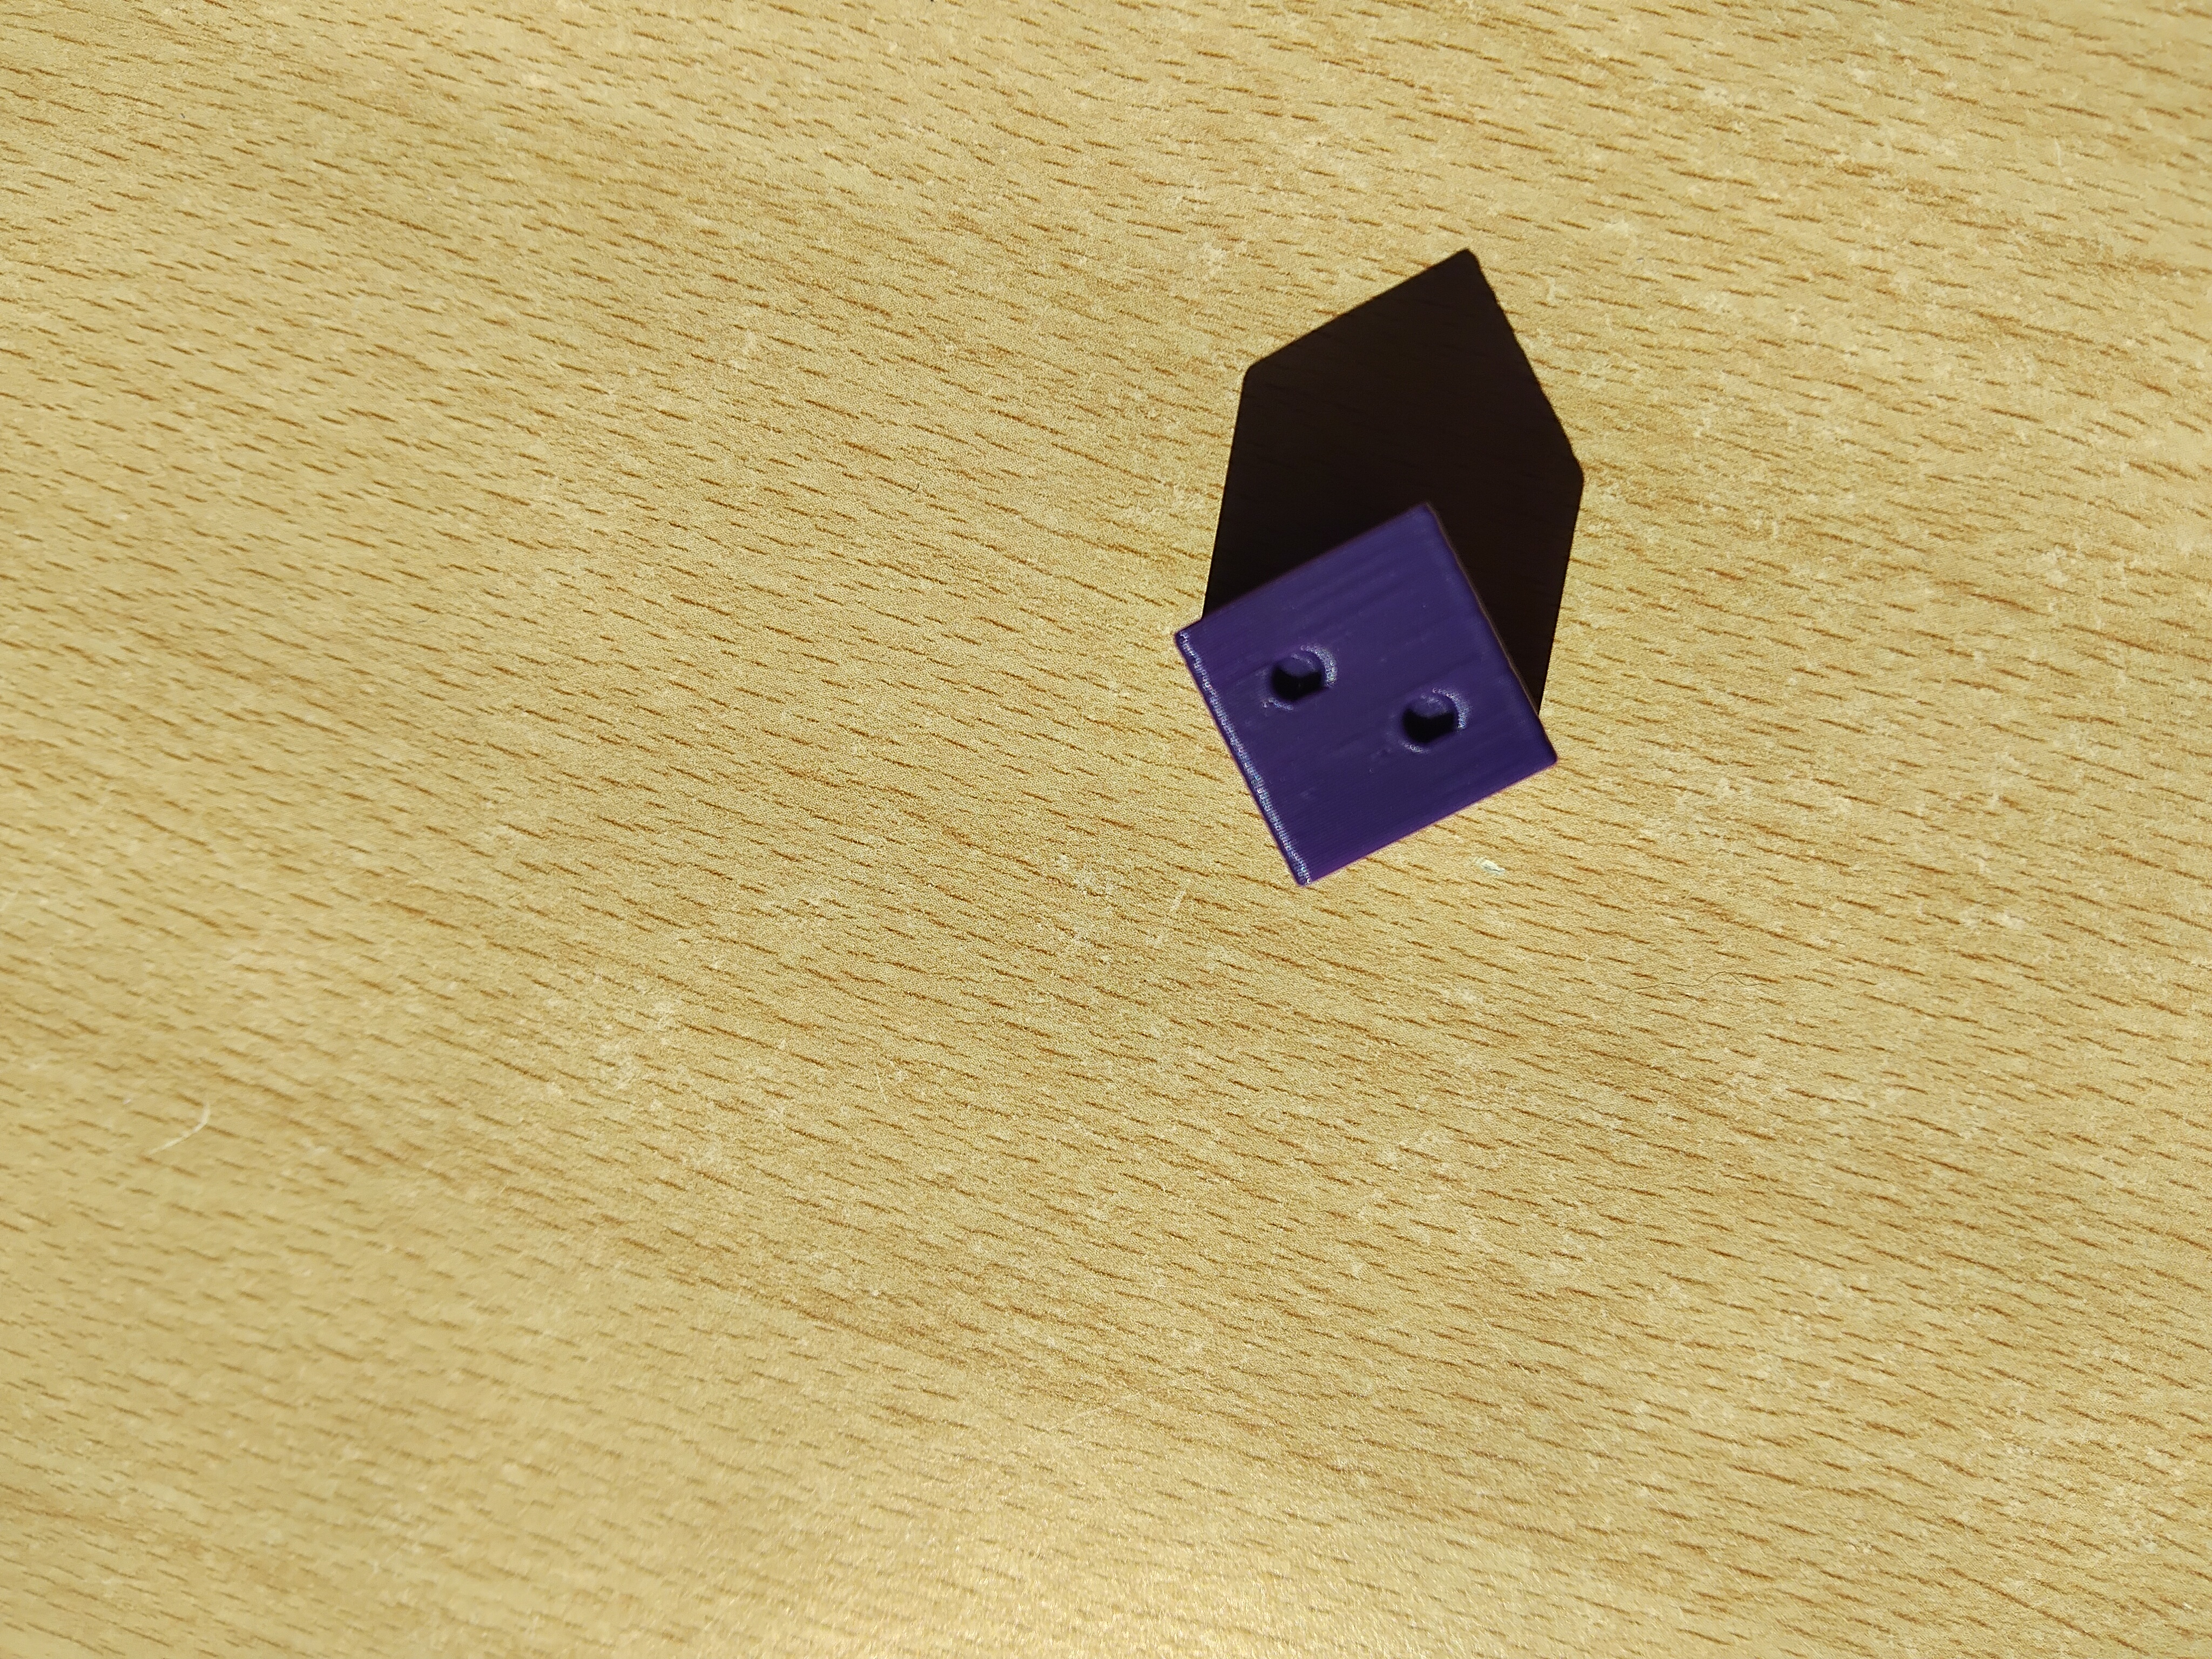
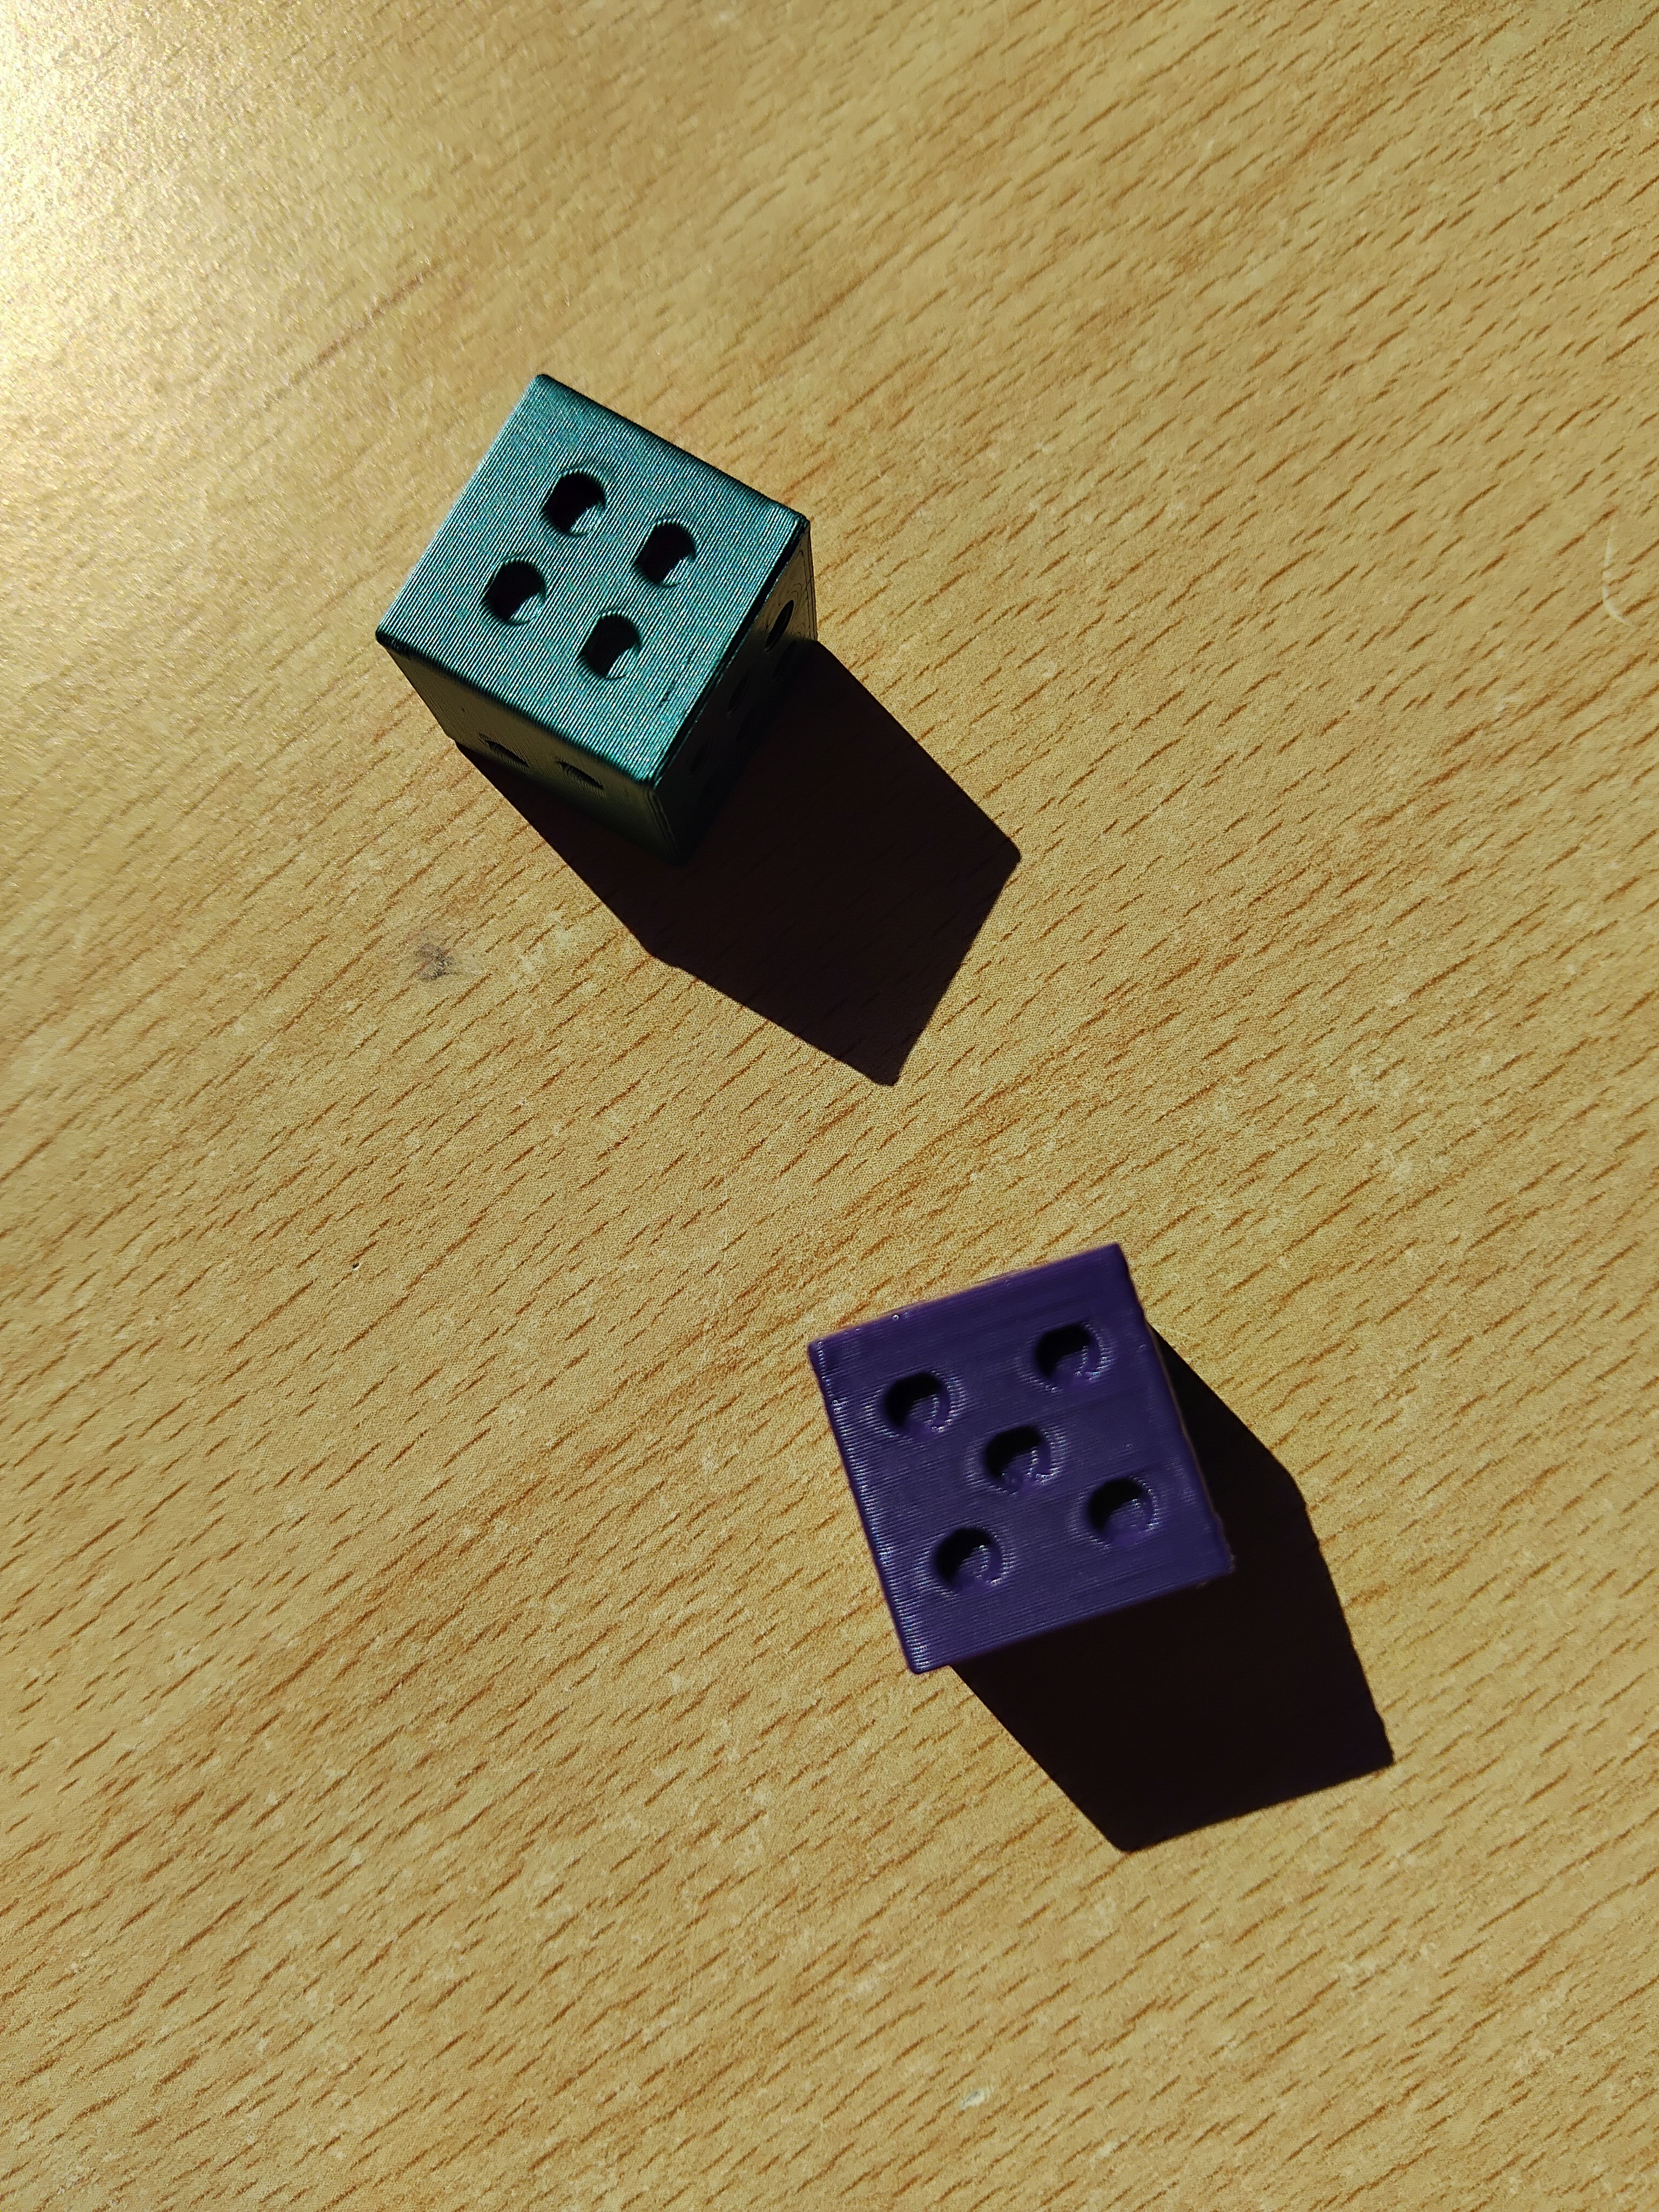
Résultat final de l'objet imprimé en 3D.
Initiation à la découpeuse laser
Grâce à Pierre, j'ai pu bénéficier d'une initiation complète à la découpe laser pour appréhender la prise en main des logiciels et la technique machine.
Voici le déroulé pas à pas, suivi de deux exemples de réalisations concrètes.
Nous avons commencé par ouvrir notre visuel dans Inkscape. Étape cruciale : vérifier que le profil colorimétrique du tracé est bien en RVB (et non en CMJN),
car la découpeuse Trotec Speedy 300 ne traite que les couleurs pures. Au FabLab, le rouge est réservé à la découpe. Nous avons donc appliqué au contour une valeur Rouge pure (R: 255, V: 0, B: 0) avec une opacité à 100 %.
Petites astuces:
Contour = Découpe
Fond = Gravure
Pour envoyer le fichier vers la machine, nous avons lancé une impression (Ctrl + P) en sélectionnant l'imprimante Trotec. Dans l'onglet Préférences, nous avons opté pour le mode Standard et coché la case « Géométrie interne d'abord ». Ce paramètre est essentiel : si l'extérieur est découpé en premier, la pièce risque de basculer légèrement sur la grille et d'altérer la mise au point du laser pour les découpes intérieures.
Enfin, nous avons sélectionné notre matériau : du contreplaqué de 4 mm d'épaisseur.
Le projet a ensuite été transféré sur le logiciel JobControl. Côté machine, nous avons installé la planche de contreplaqué dans le caisson et ajusté la hauteur du plateau (le focus) grâce aux boutons de contrôle et à la pige de réglage physique.
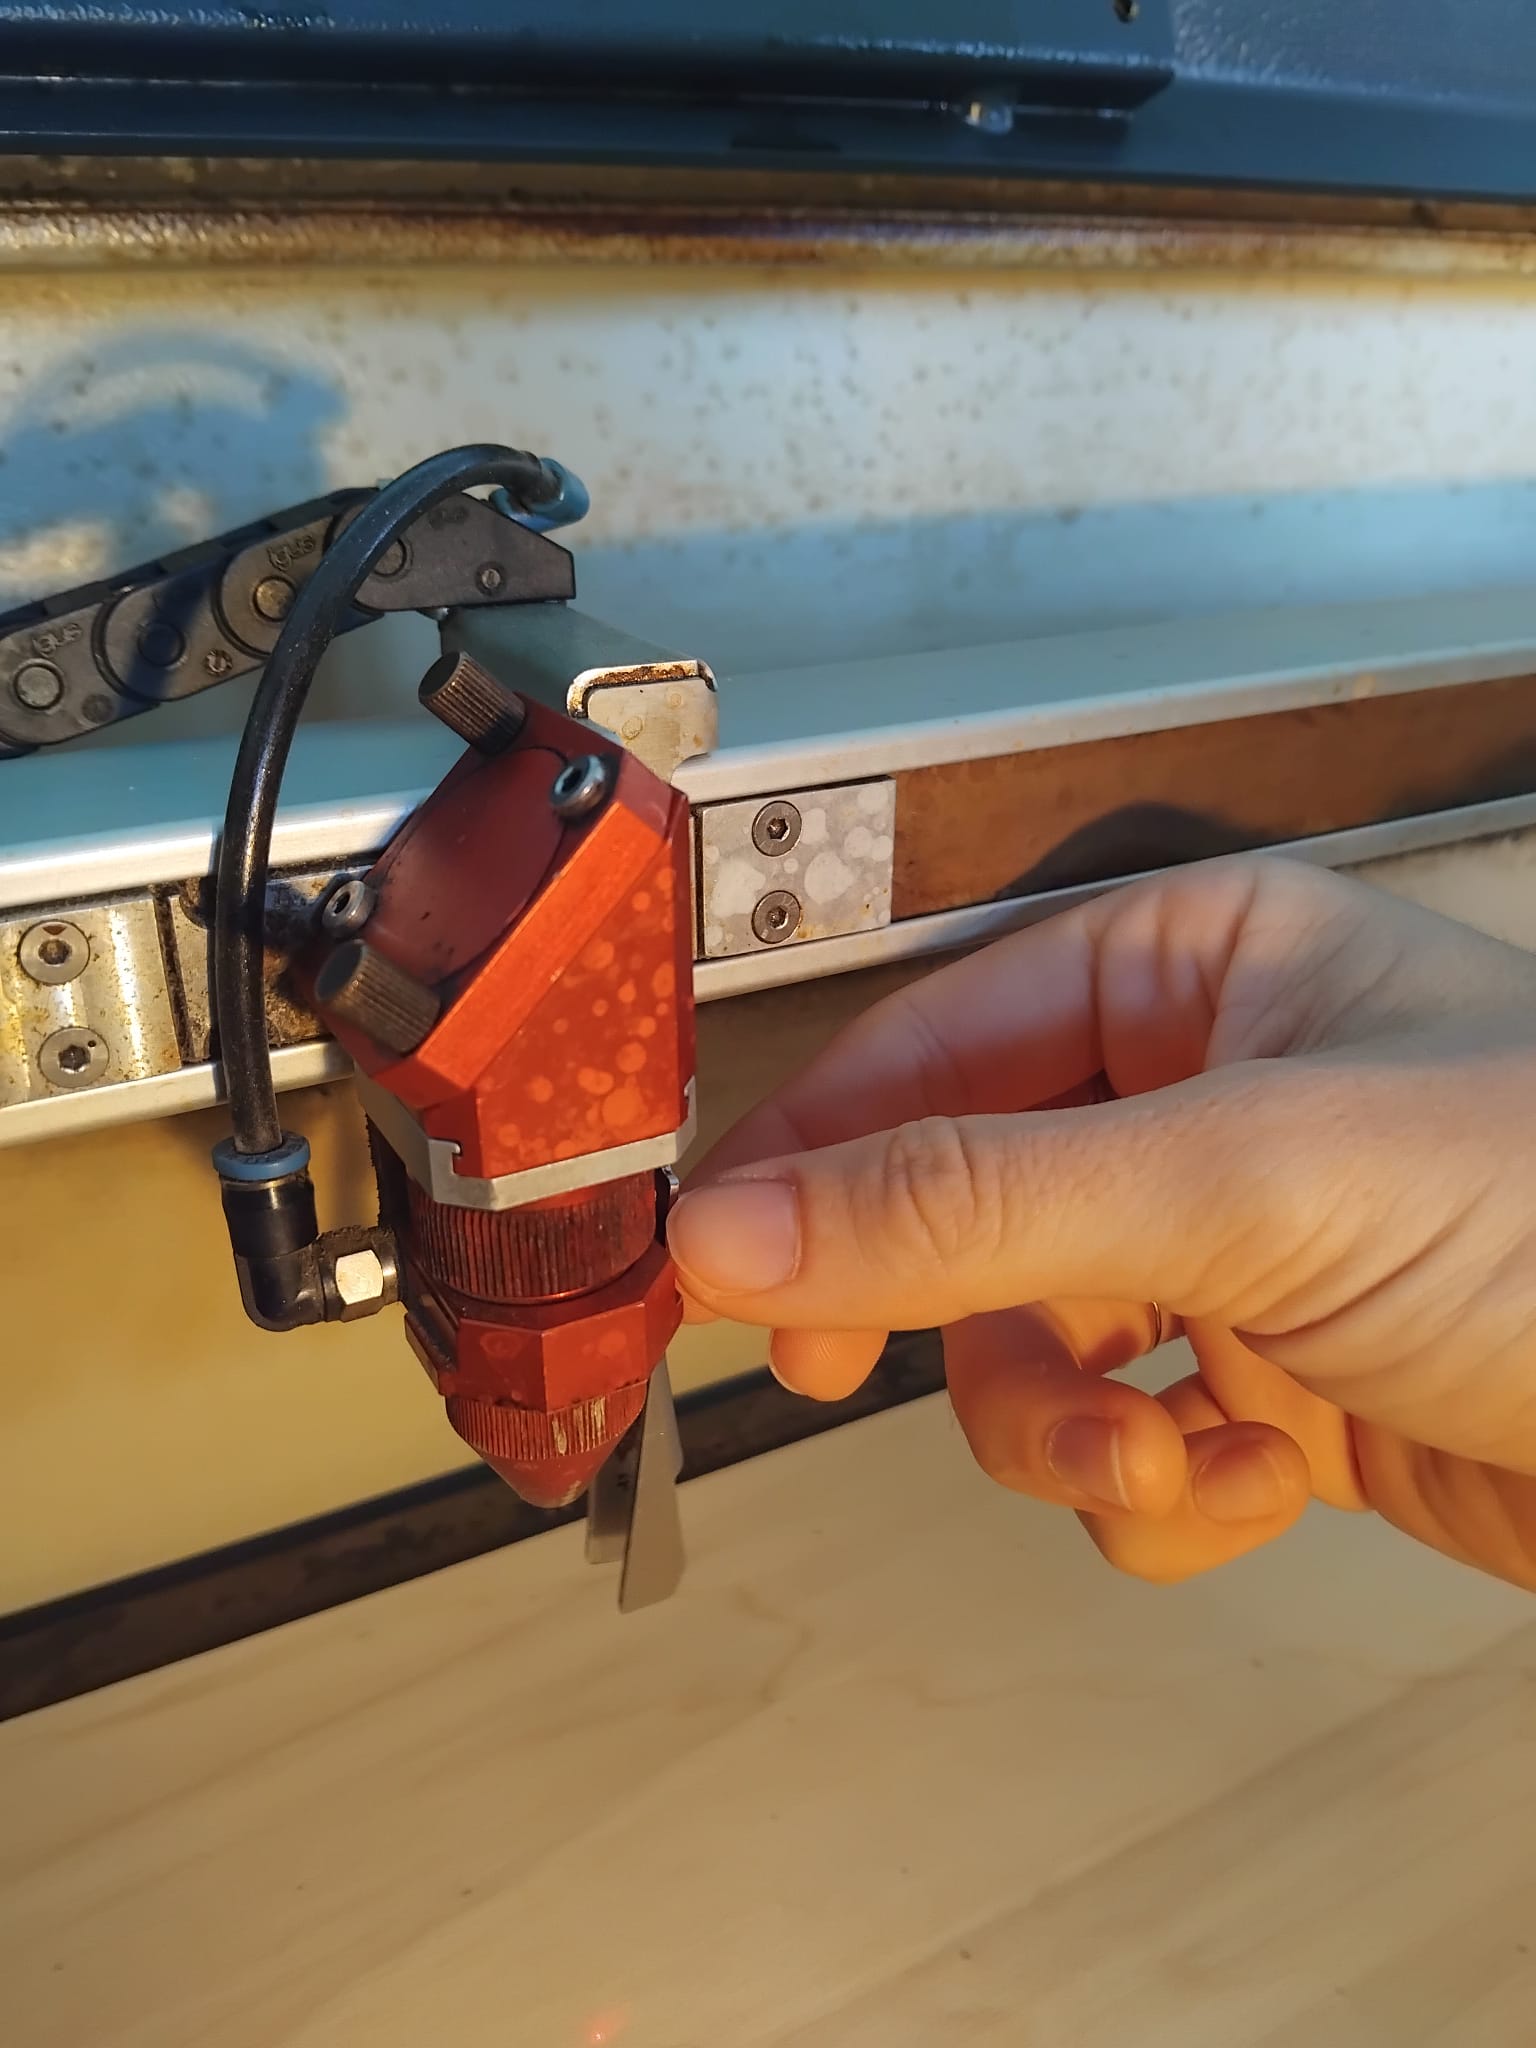
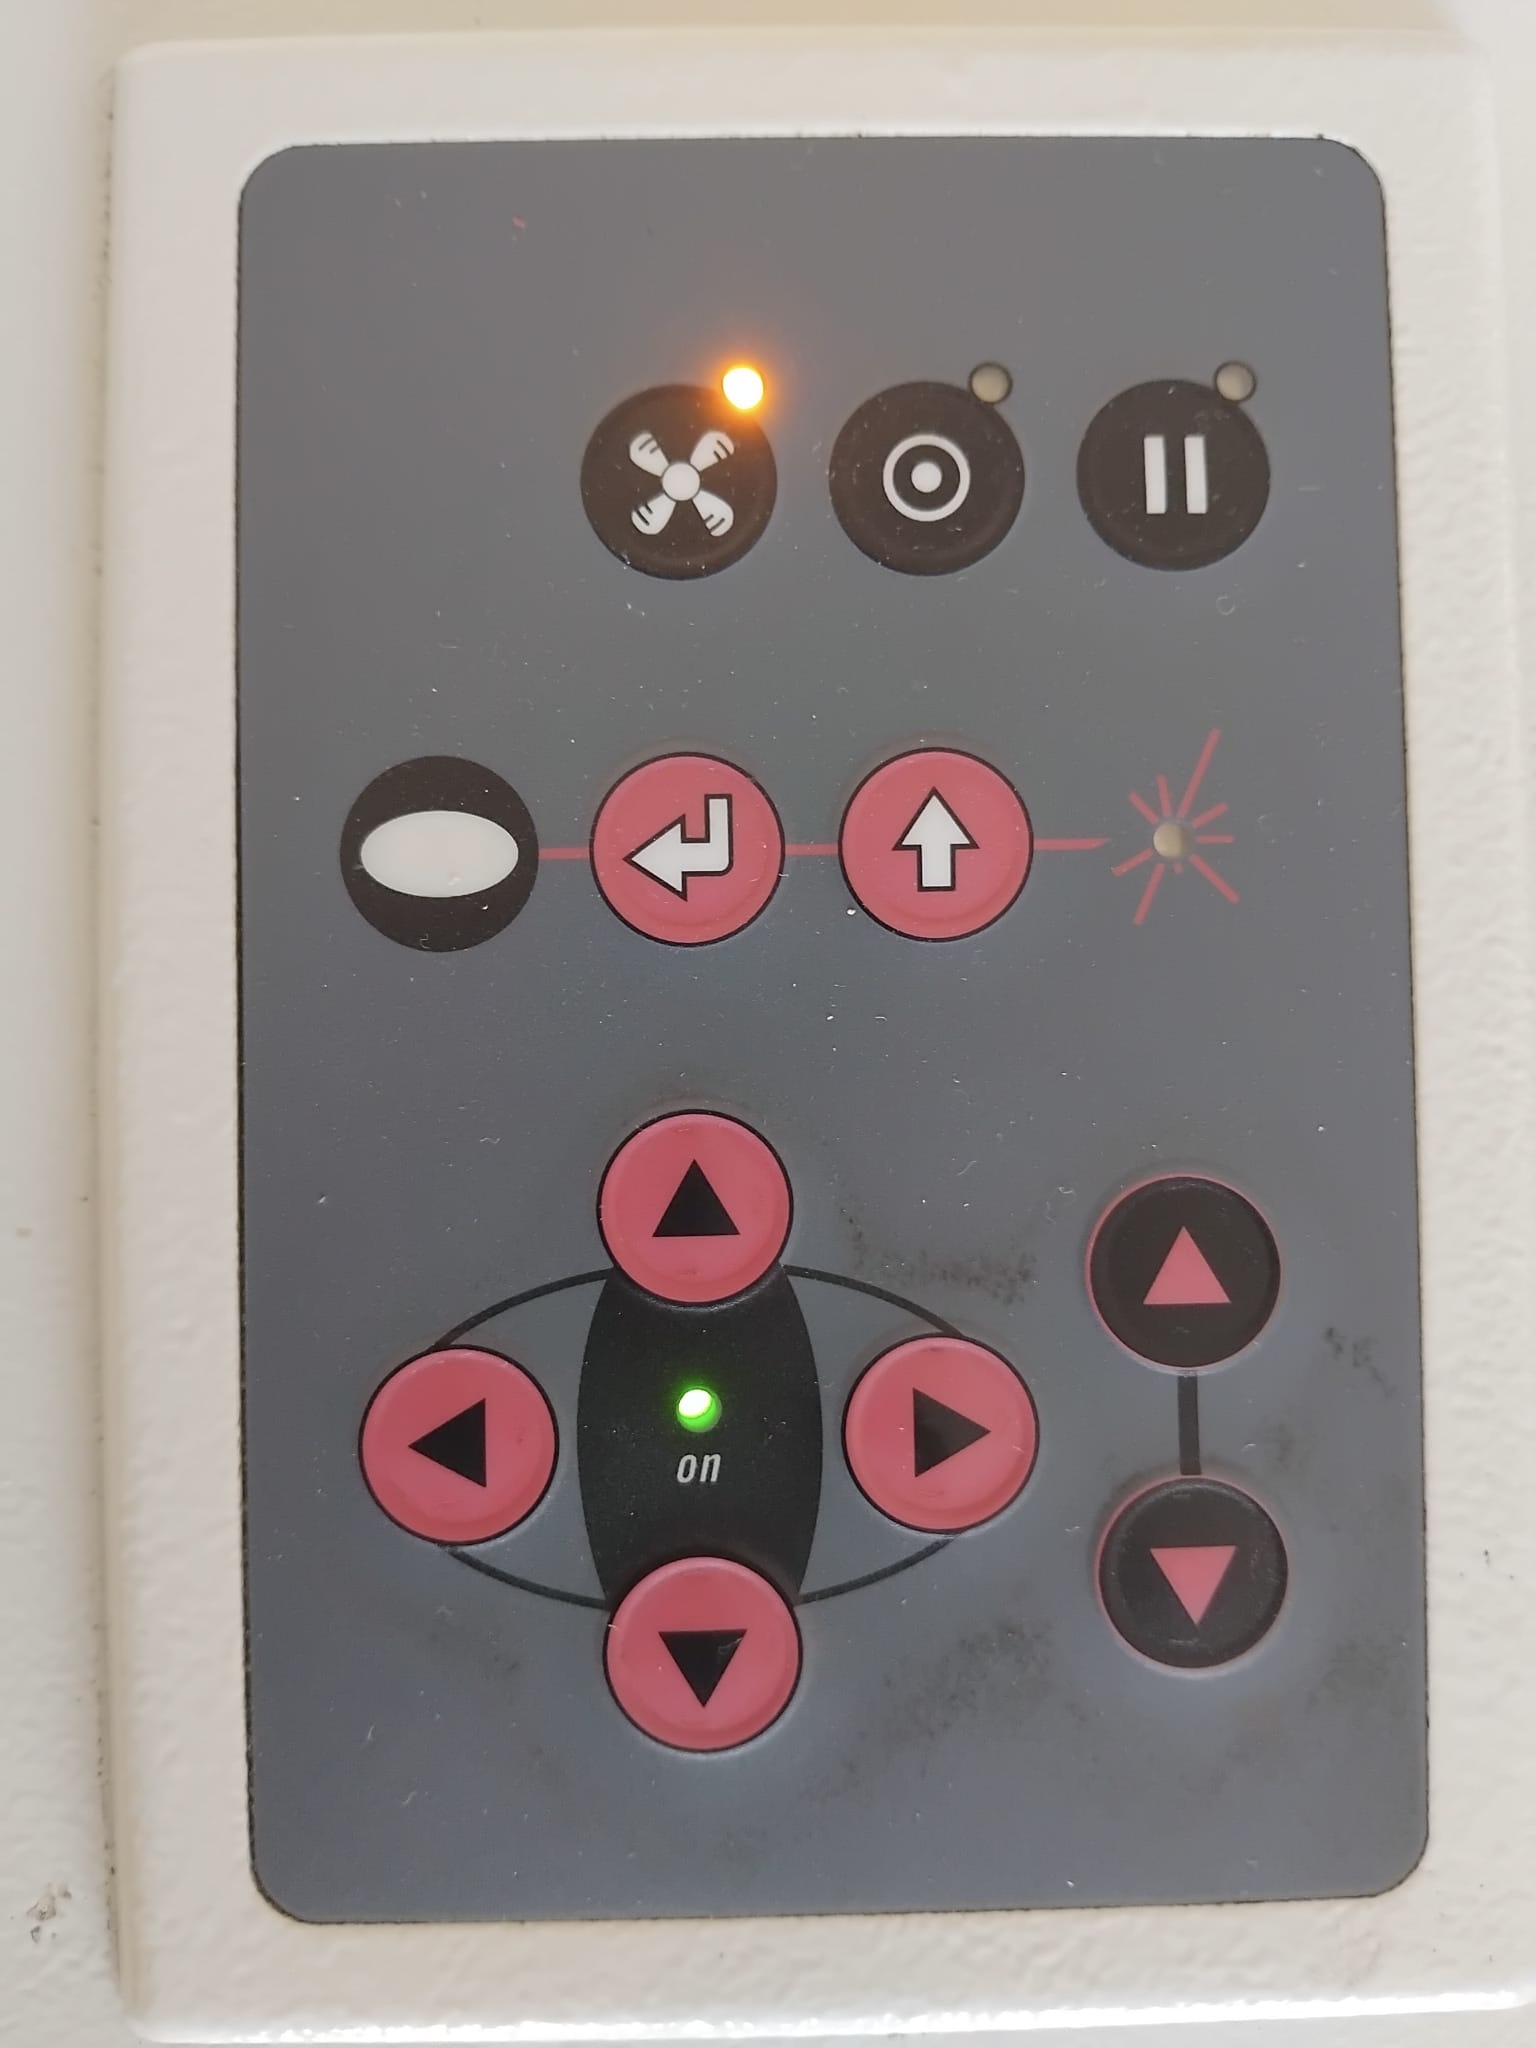
Mise en place de la pige (gauche) ; Boutons de control pour ajuster le caisson (droite)
Après avoir positionné le pointeur laser à l'endroit exact où devait débuter le travail, nous avons glissé-déposé (drag and drop) le fichier dans la zone de travail de JobControl. Au moment de lancer la découpe, une alerte est apparue nous rappelant d'activer l'extracteur d'air : sur ce modèle, le système d'aspiration des fumées s'allume manuellement à l'arrière de la machine.
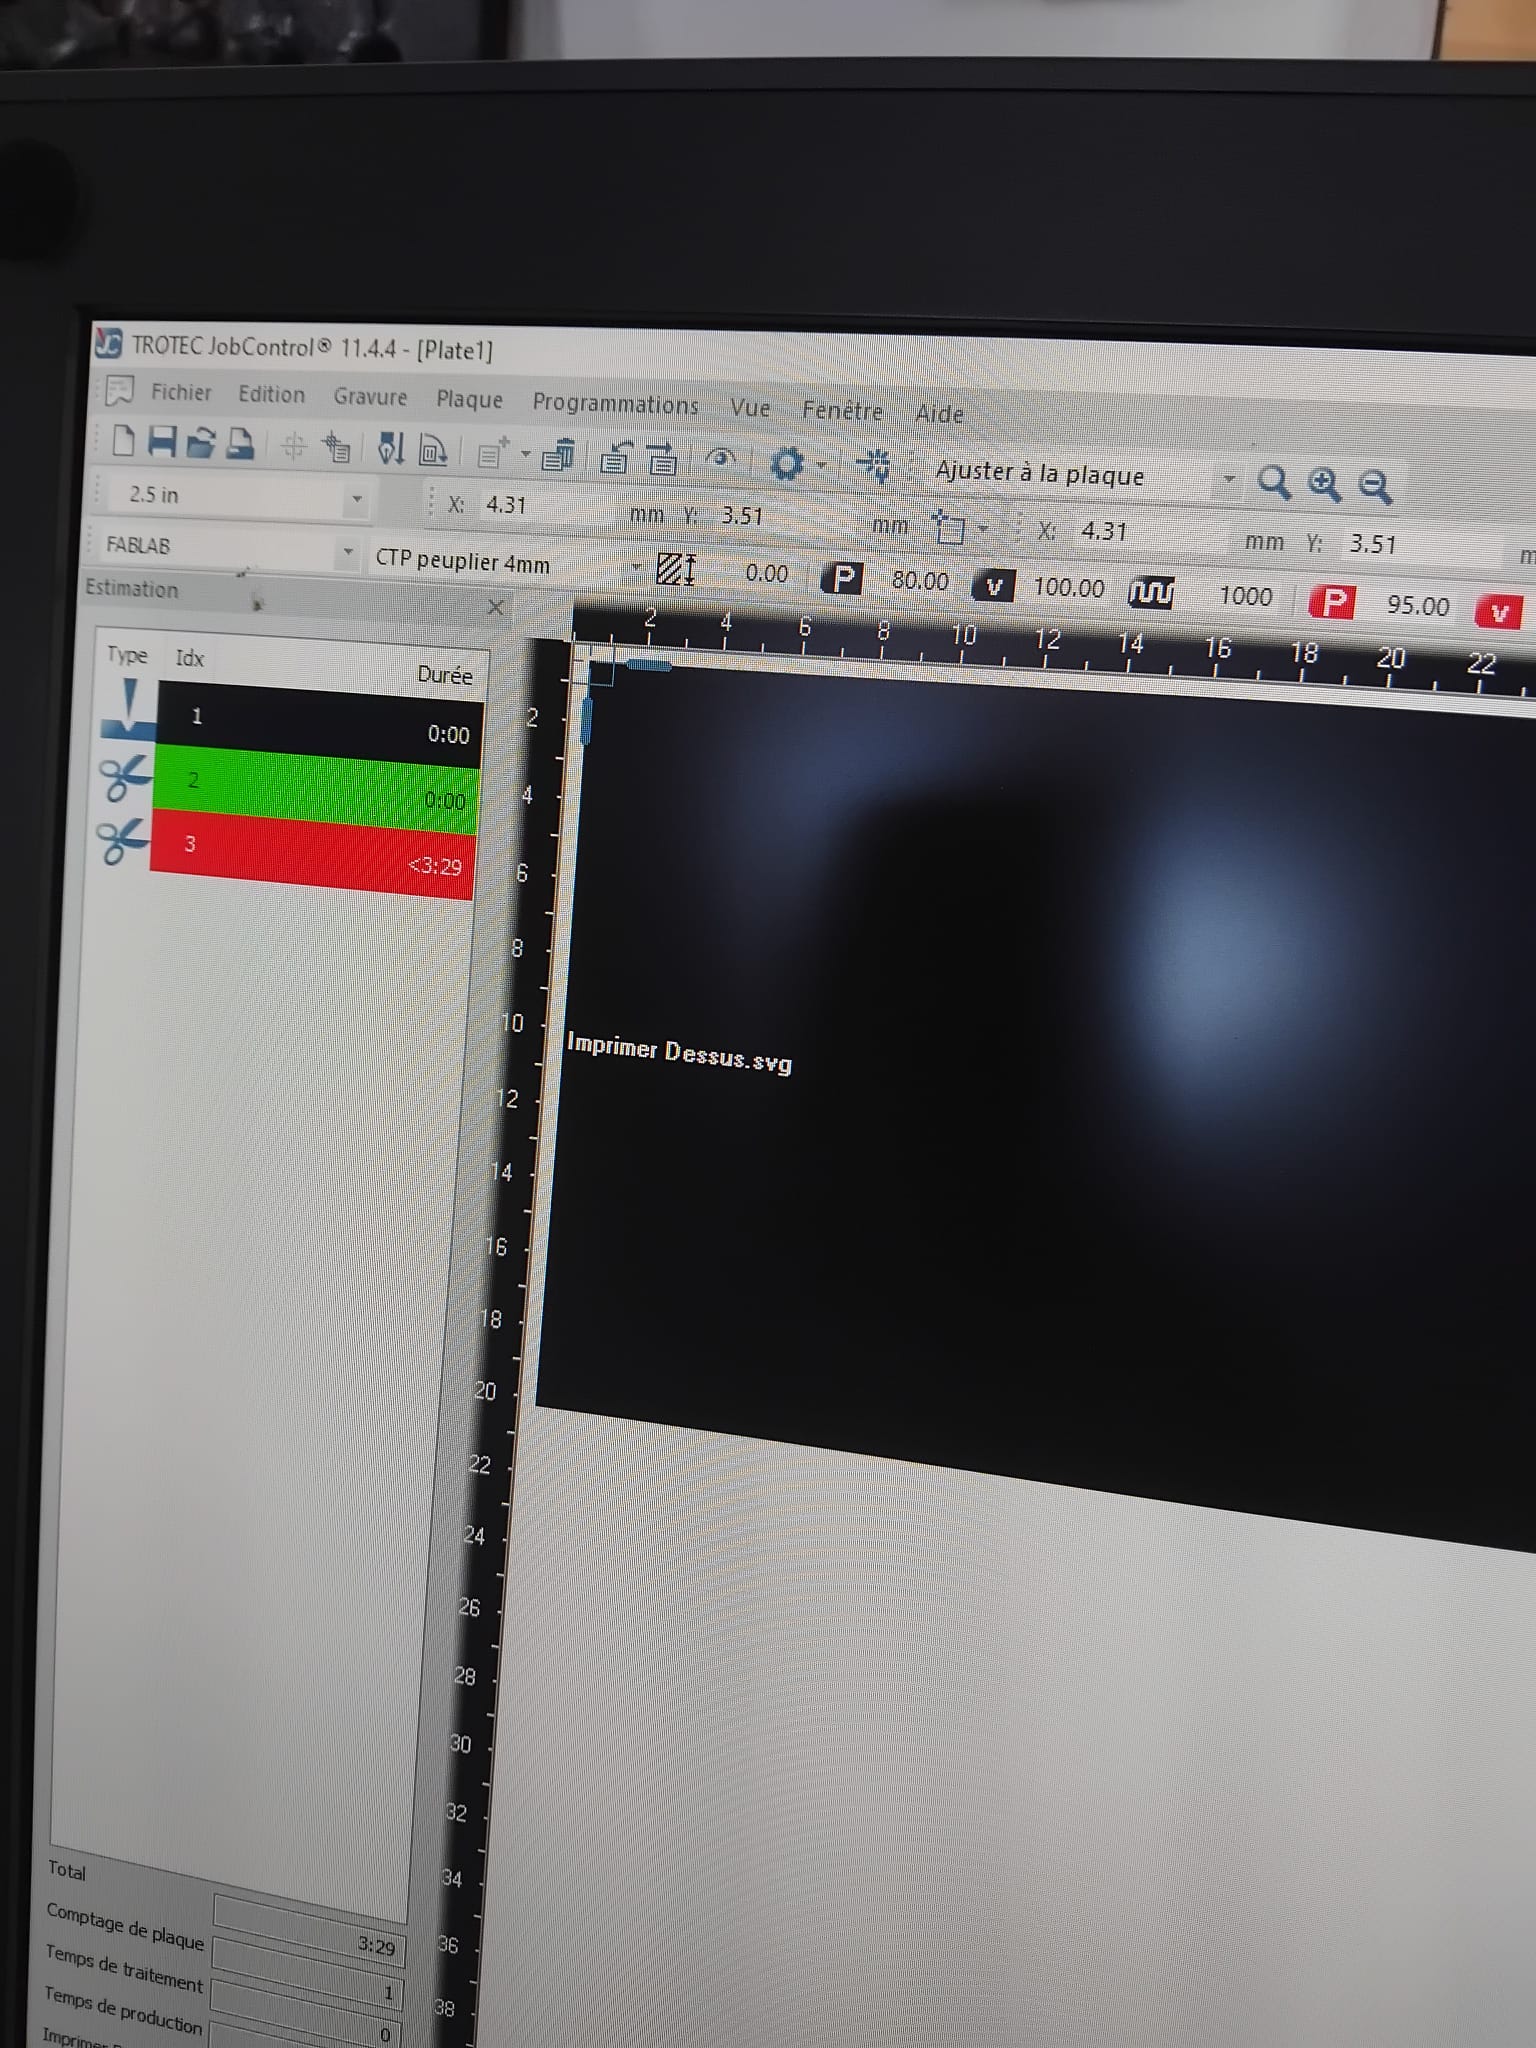
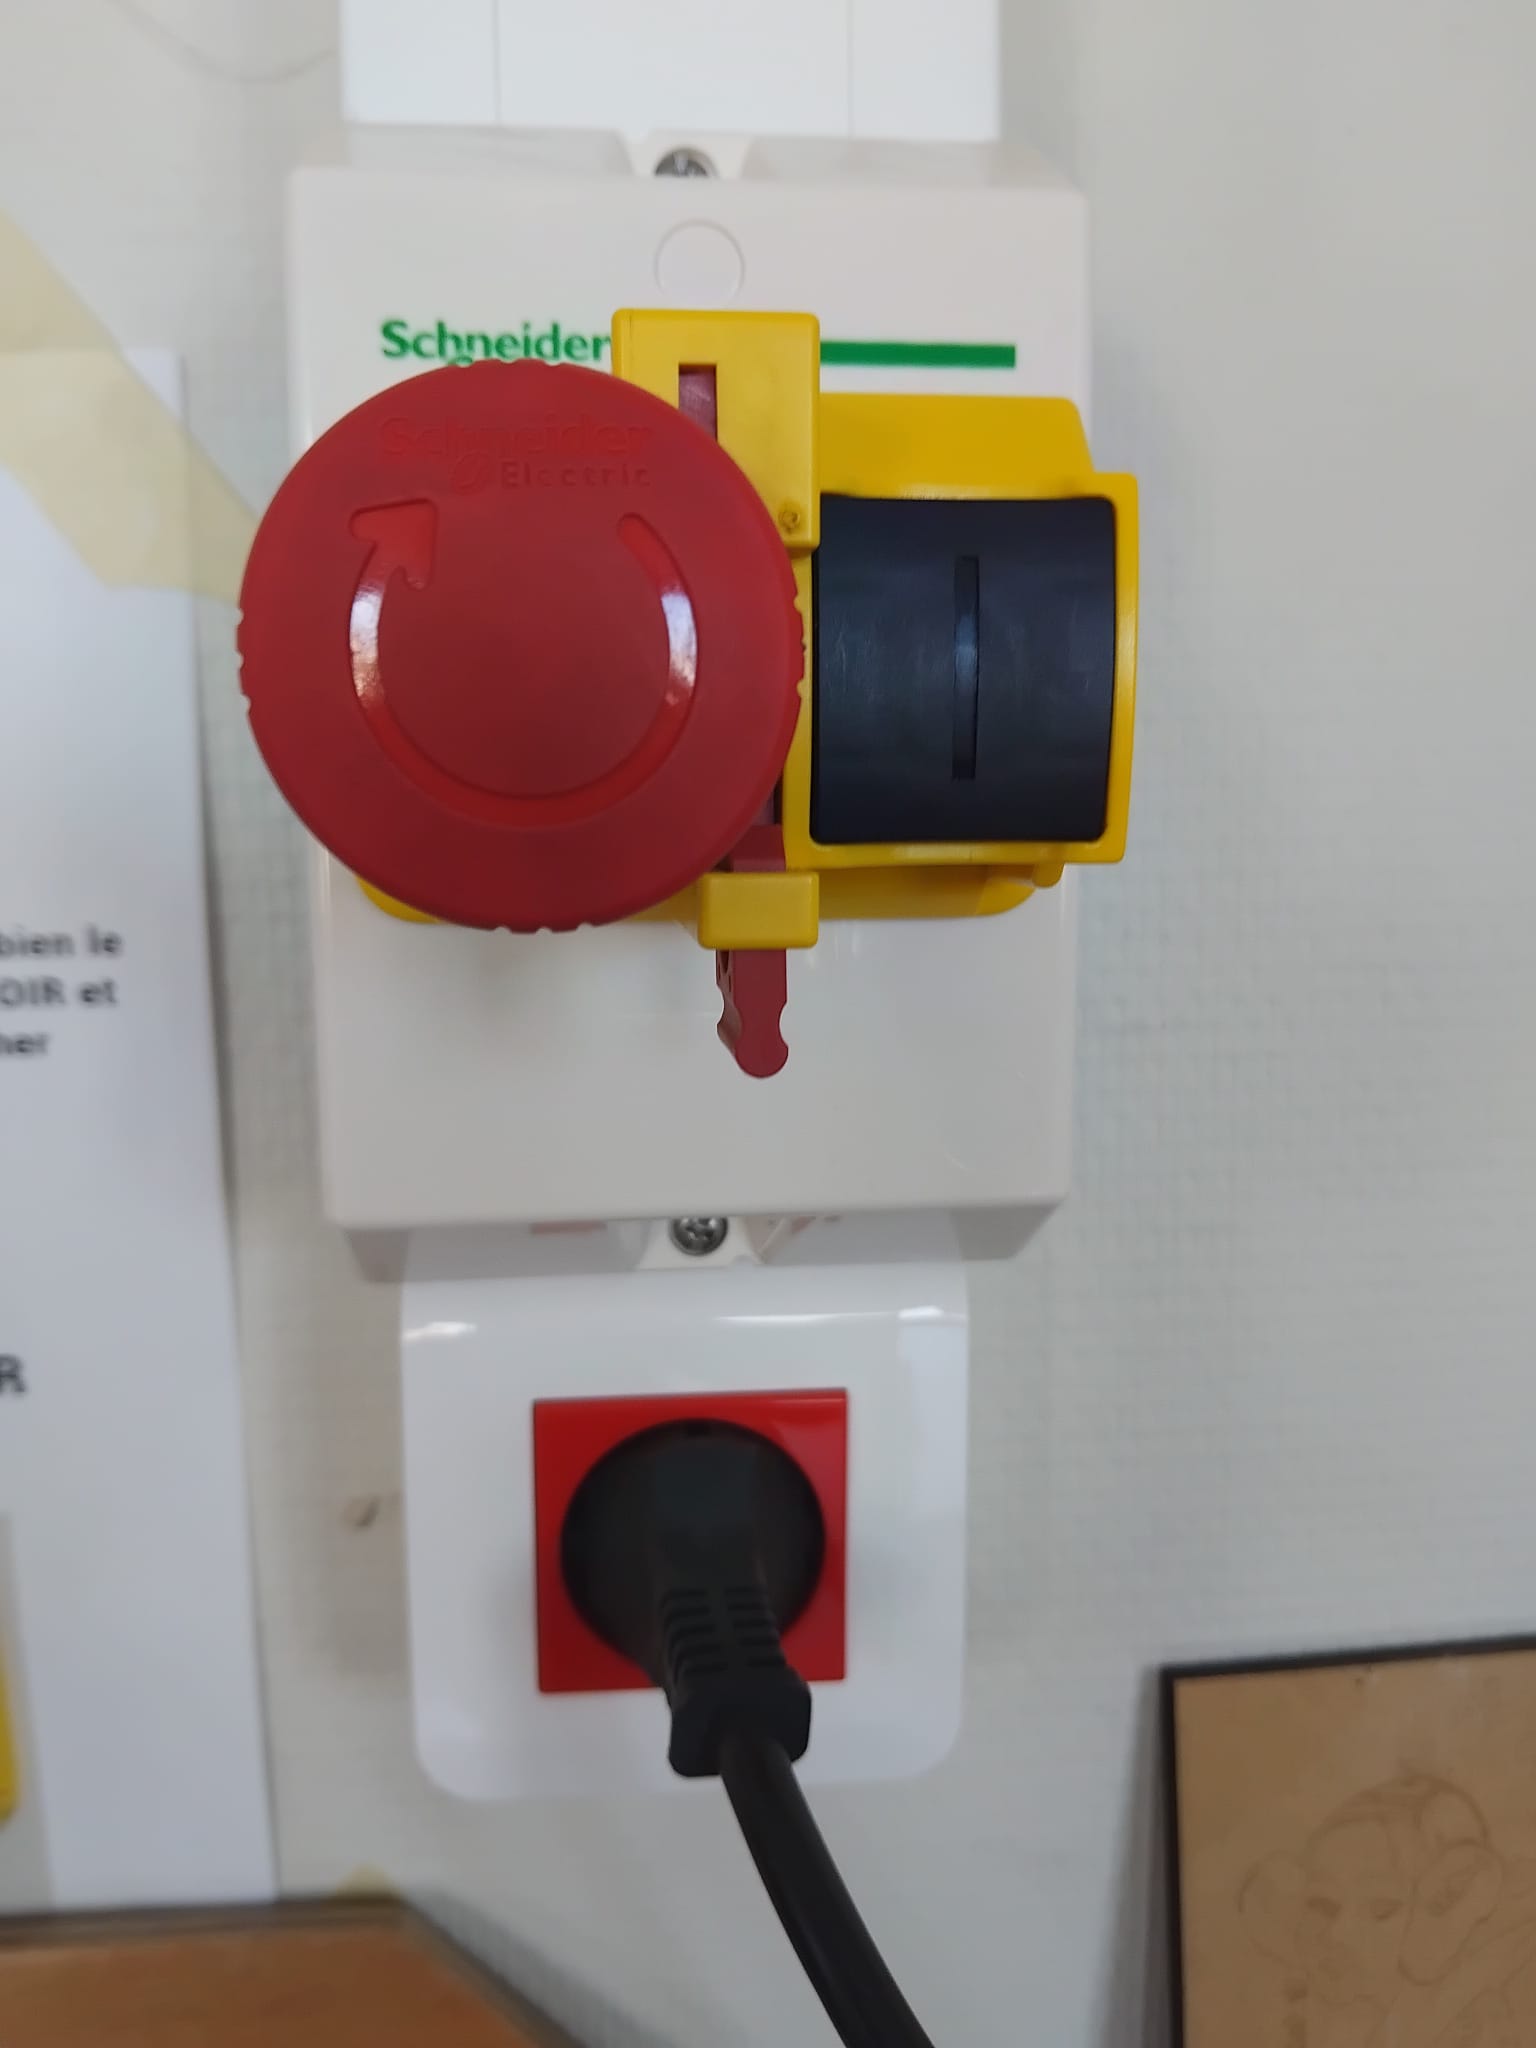
Interface du logiciel Trotec JobControl (gauche) ; Système aspiration (droite)
C'est ainsi que s'achève ce premier atelier ! Voici sans plus attendre deux créations découpées au laser lors de cette session !!!
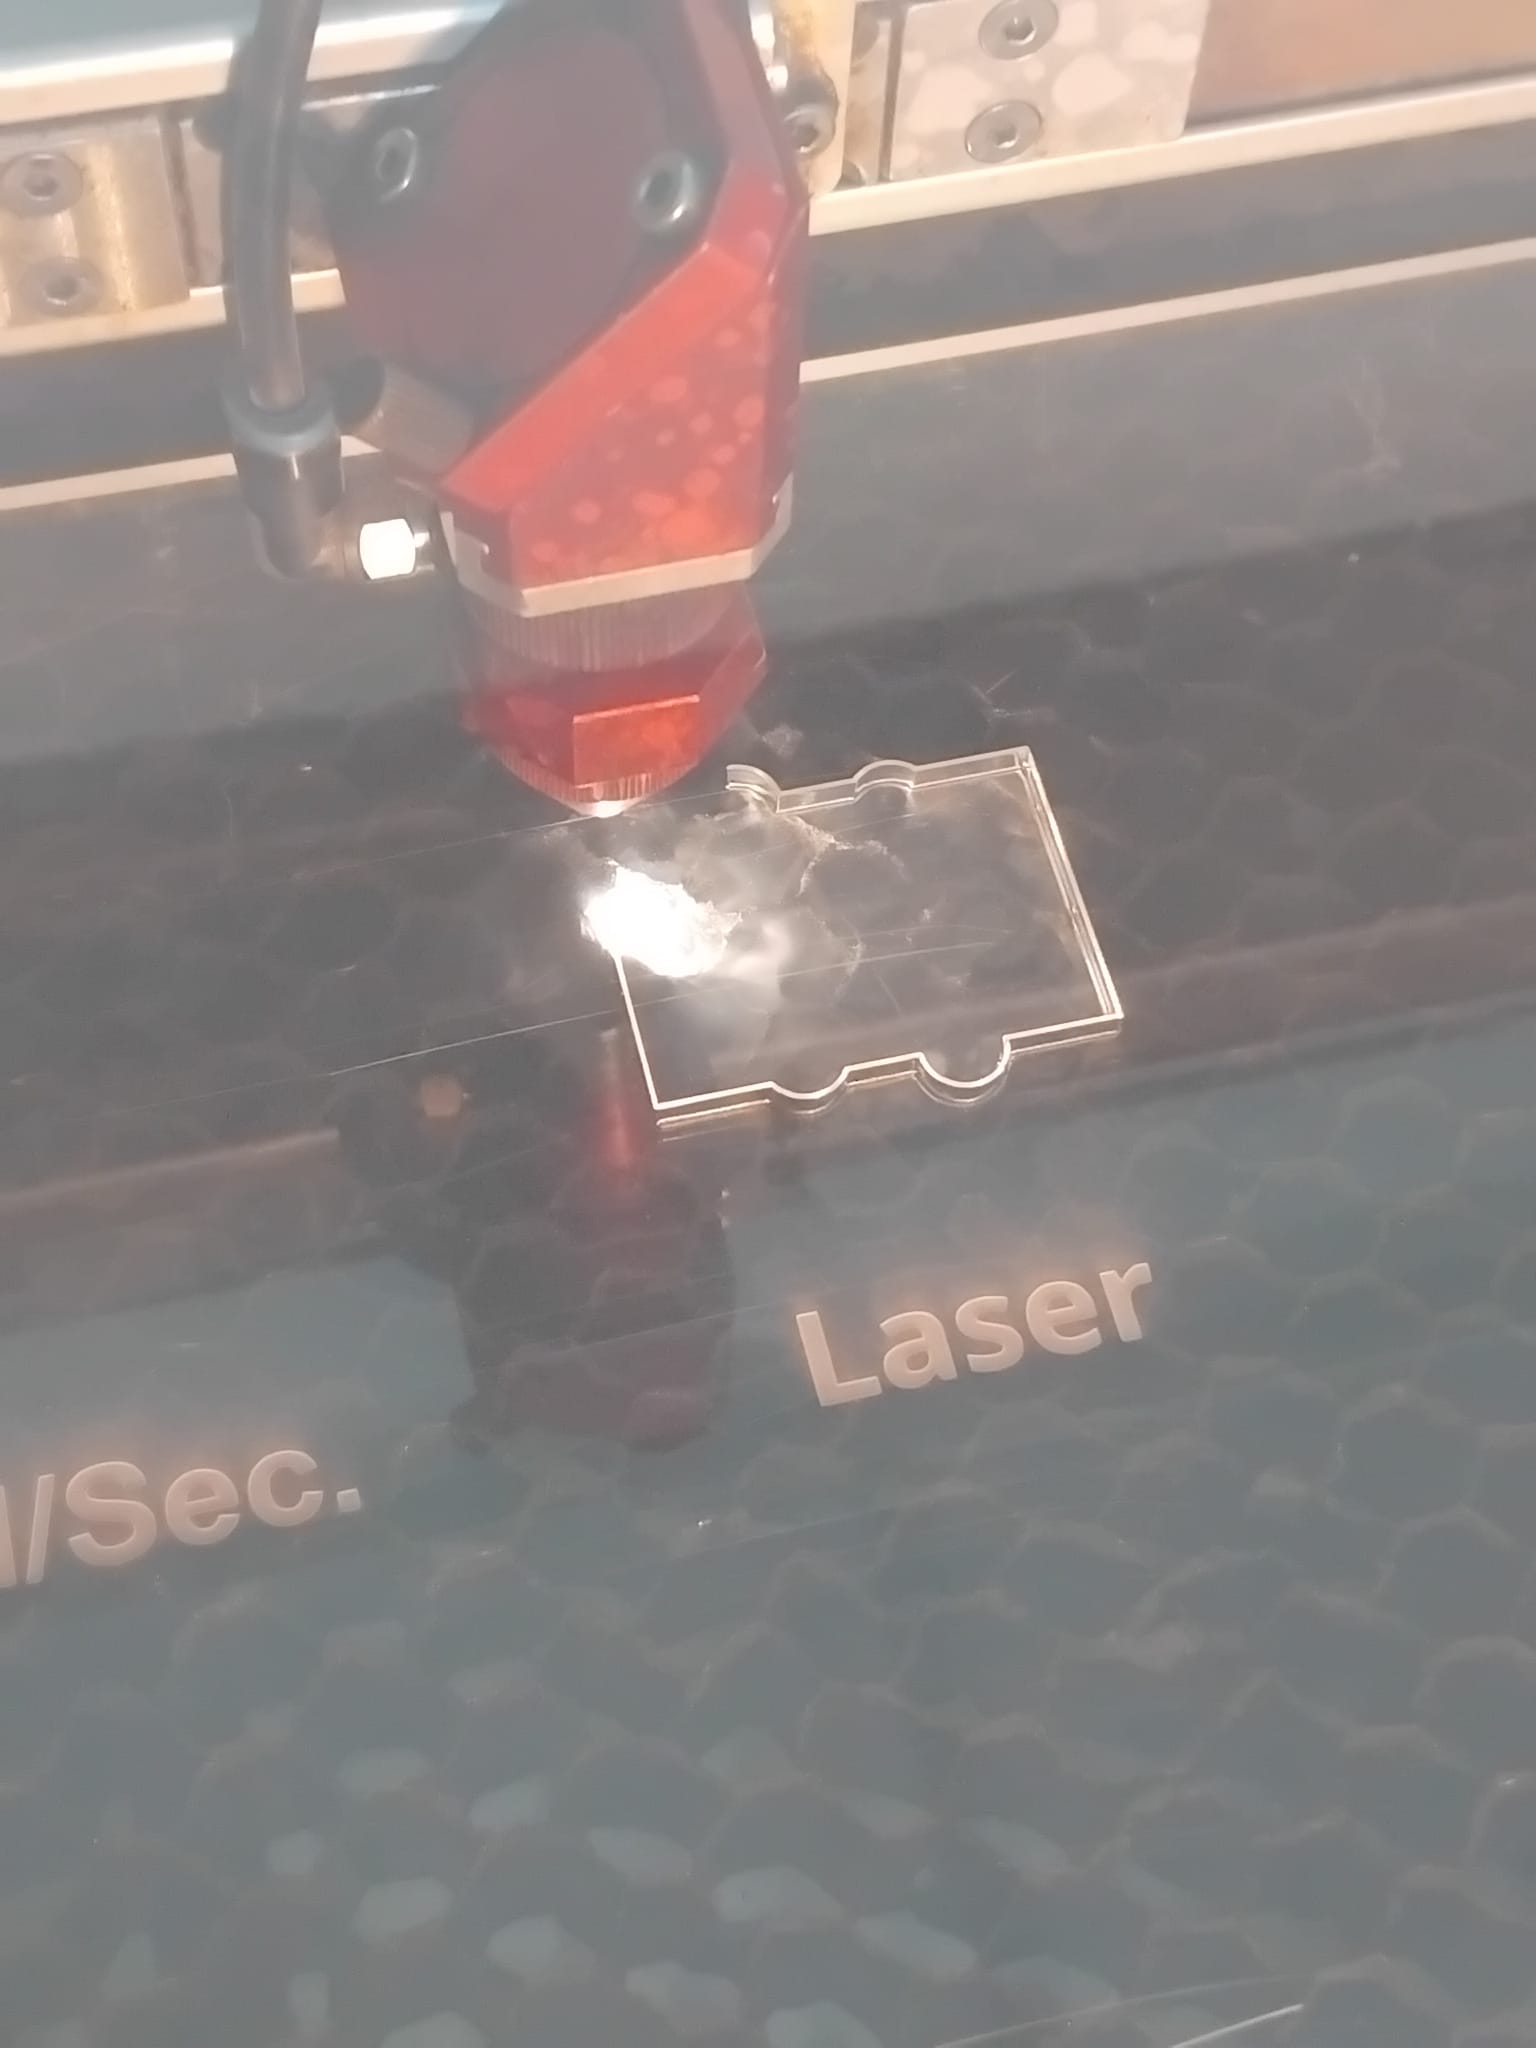
Zoom sur la découpe et la gravure de nos plaques en plexiglas
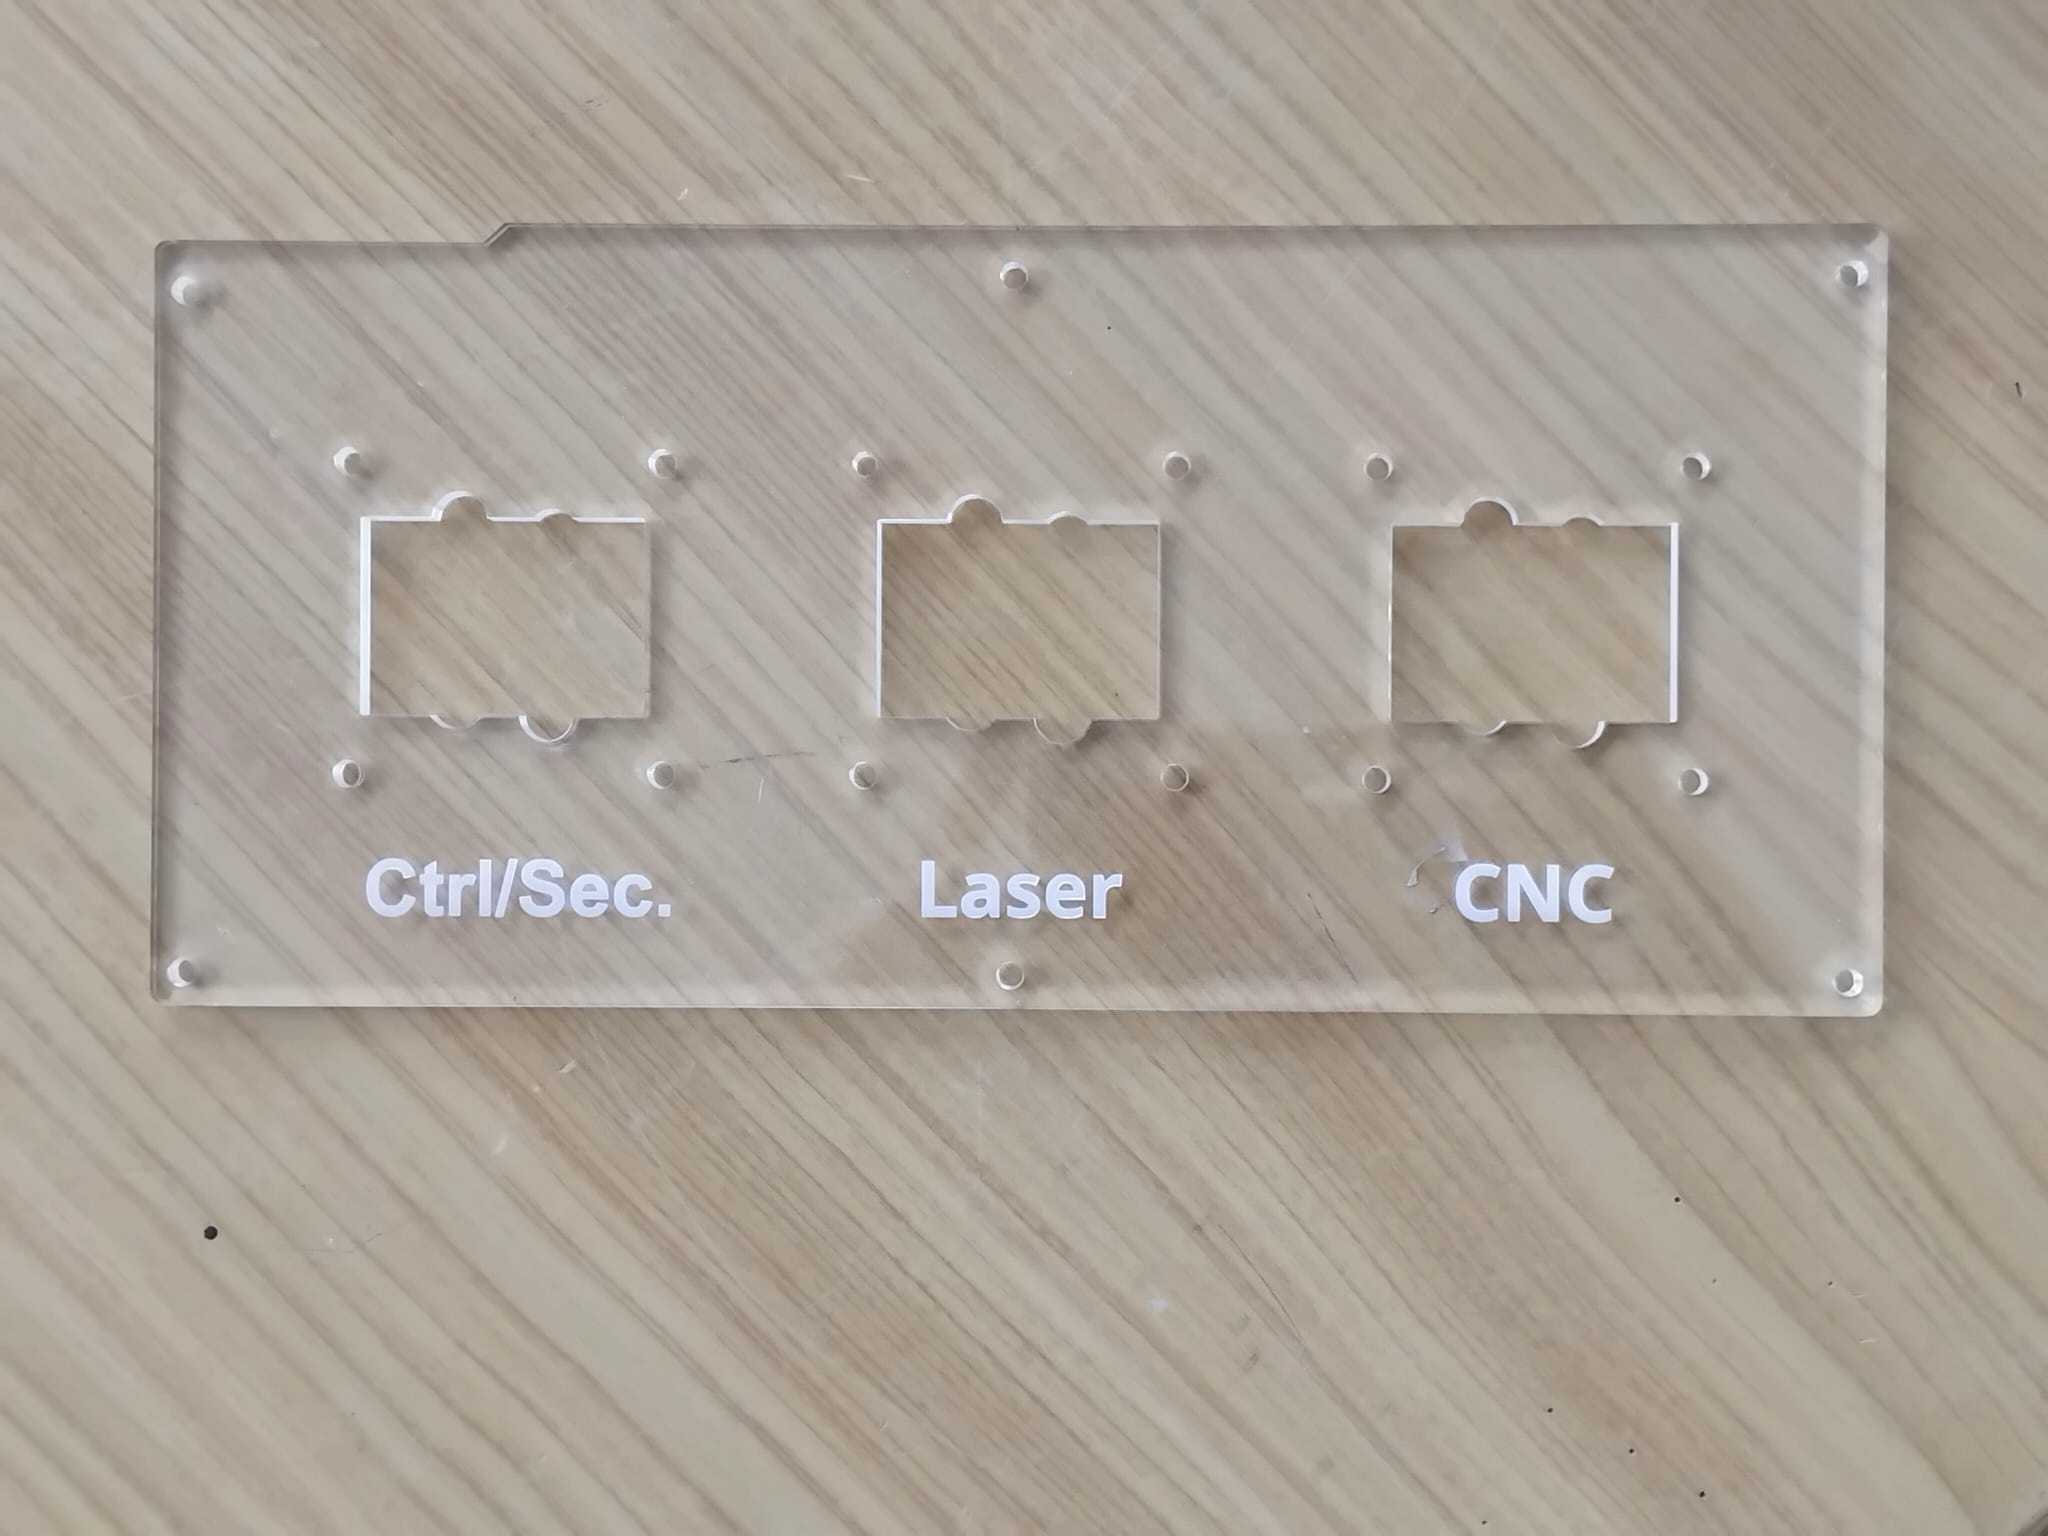
Panneau pour interrupteur (gauche) ; Plateau de jeu mathématique que Pierre a conçu (droite)
Après une première prise en main de la découpeuse laser aux côtés de Pierre, retour en atelier avec Jean-Baptiste pour explorer les entrailles et les subtilités techniques de la Trotec Speedy. Fonctionnement de l'optique, gestion des matériaux et réflexes de sécurité : plongée au cœur de la machine.
Le fonctionnement d'une découpeuse laser Trotec repose sur une mécanique de précision : un réseau de miroirs internes réfléchit et guide le faisceau lumineux jusqu'à la lentille située dans la tête de découpe.
Mais pour obtenir une découpe parfaite, la géométrie du plateau est tout aussi cruciale. À l'intérieur de la machine, le matériau repose sur une grille en nid d'abeille. Si cette grille est mal positionnée ou instable, la distance focale entre la lentille et le matériau varie. Résultat ? Une planche découpée de manière irrégulière. Le piège classique : le contreplaqué gondoléCe problème de focalisation survient très fréquemment avec des planches de contreplaqué fin (en dessous de 8 à 10 mm d'épaisseur), qui ont tendance à tuiler ou gondoler sous l'effet de l'humidité et de la chaleur.
Travailler avec un laser exige une vigilance constante. La majorité des départs de feu découlent d'un mauvais paramétrage (vitesse/puissance) ou de l'utilisation d'un matériau inadapté.
Sur le modèle Trotec Speedy, en cas d'incendie, la réactivité est de mise :
- À NE PAS FAIRE : N'appuie pas immédiatement sur le bouton d'arrêt d'urgence (Stop). Le laser finira d'abord le segment de ligne en cours avant d'interrompre son trajet, te faisant perdre de précieuses secondes.
- LE BON RÉFLEXE : Coupe la ventilation et ouvre immédiatement le capot. L'ouverture du capot enclenche la sécurité mécanique et stoppe instantanément l'émission du faisceau laser.
- L'EXTINCTEUR : En dernier recours, l'extincteur peut être utilisé, sous réserve de respecter strictes précautions d'usage pour éviter de détériorer irrémédiablement l'optique et l'électronique de la machine.
Tous les matériaux ne se valent pas face au faisceau laser. Pour préserver l'équipement et la santé des usagers, une règle d'or : connaître parfaitement la composition de son matériau.
- Les feux verts : Bois, textiles, Plexiglas (PMMA), liège, mousses de faible épaisseur (attention : une mousse trop épaisse fond et biaise la précision de la coupe).
- Les "faux amis" : Le PLA se découpe mal, car la chaleur le fait fondre plutôt que de le sublimer.
- LES INTERDITS ABSOLUS : Le PVC et les matériaux contenant du chlore ou du fluor. Lors de la découpe du PVC, des émanations toxiques de chlorure d'hydrogène (acide chlorhydrique gazeux) sont libérées : elles sont extrêmement dangereuses pour la santé et rongent les composants internes de la machine. Attention aux pièges : le vinyle, par exemple, contient très souvent des traces de PVC !
Le saviez-vous ? L'impact de la température ambiante
Pour garantir la longévité de la découpeuse laser et maintenir la précision de ses découpes, la machine doit évoluer dans un environnement compris entre 15 °C et 25 °C. En effet, une surchauffe de la pièce entraîne une baisse directe de la puissance de source du laser !
Projet 3: Super Mario
Dans la lignée du premier projet, ce troisième travail s'inscrit dans un univers « geek ». Après m'être essayé à une création issue de The Legend of Zelda (le Masque de Majora), je me suis cette fois tourné vers la saga Super Mario avec l'impression d'un personnage emblématique : la Plante Piranha.
Au fil des projets, ma prise en main de l'impression 3D s'est nettement consolidée. Je gagne désormais en autonomie sur des étapes clés :
- La manipulation physique de la machine, notamment l'insertion du filament.
- La préparation du fichier sur Bambu Studio : redimensionnement du modèle, gestion et ajustement des supports d'impression.
- La configuration logicielle des matériaux, une fonctionnalité que je ne maîtrisais pas auparavant.
Pour cette figurine, j'ai choisi d'utiliser du PETG. Ce changement de matériau a nécessité une configuration spécifique dans Bambu Studio : Dans le menu des matériaux, j'ai cliqué sur le bouton « + » pour ajouter un profil compatible avec l'imprimante Bambu Lab. J'ai sélectionné le profil prédéfini Generic PETG. Enfin, j'ai réassigné le profil du plateau de l'ancien paramètre (PLA par défaut) vers le nouveau matériau (PETG).
Attention: Lors de la réalisation du Masque de Majora, j'avais commis l'erreur de laisser le paramètre du filament sur « PLA » par défaut alors que j'imprimais dans un autre matériau. Comme me l'a expliqué Jean-Baptiste, il est crucial de vérifier la correspondance entre le matériau chargé et le profil logiciel : le PLA et le PETG n'ont pas la même température de fusion. Si le profil n'est pas adapté, le PETG ne fondra pas correctement à la buse, ce qui provoque des défauts d'extrusion ou des échecs d'impression.
Une fois le filament inséré physiquement, le profil logiciel vérifié et la découpe (slicing) validée, j'ai pu lancer l'impression en toute confiance. Je vous laisse découvrir le résultat final en images !
Projet 4: Couture et Bougeoir Ancien
J'ai été contacté par un jeune étudiant passionné de mode et de couture, tout comme moi. Il est venu à l'atelier avec un projet très créatif : réaliser une pièce iconique en forme de bougeoir ancien pour venir orner le dos nu d'une robe. Mon rôle a été de l'accompagner dans la faisabilité technique en m'appuyant sur son cahier des charges.
- Couleur noir profond, mais surtout pas brillant / plastique.
- Je cherche une matière qui fasse ancienne, comme du laiton noirci, du bronze patiné, ou de la vieille cire. Quelque chose de mat, de lourd en main, de couture.
- Il sera cousu sur du tissu, dans le dos, donc il doit rester assez fin et portable, pas un gros bloc qui pèse.
- Taille à voir ensemble, mais je l'imagine faisant la taille du dos en largeur.
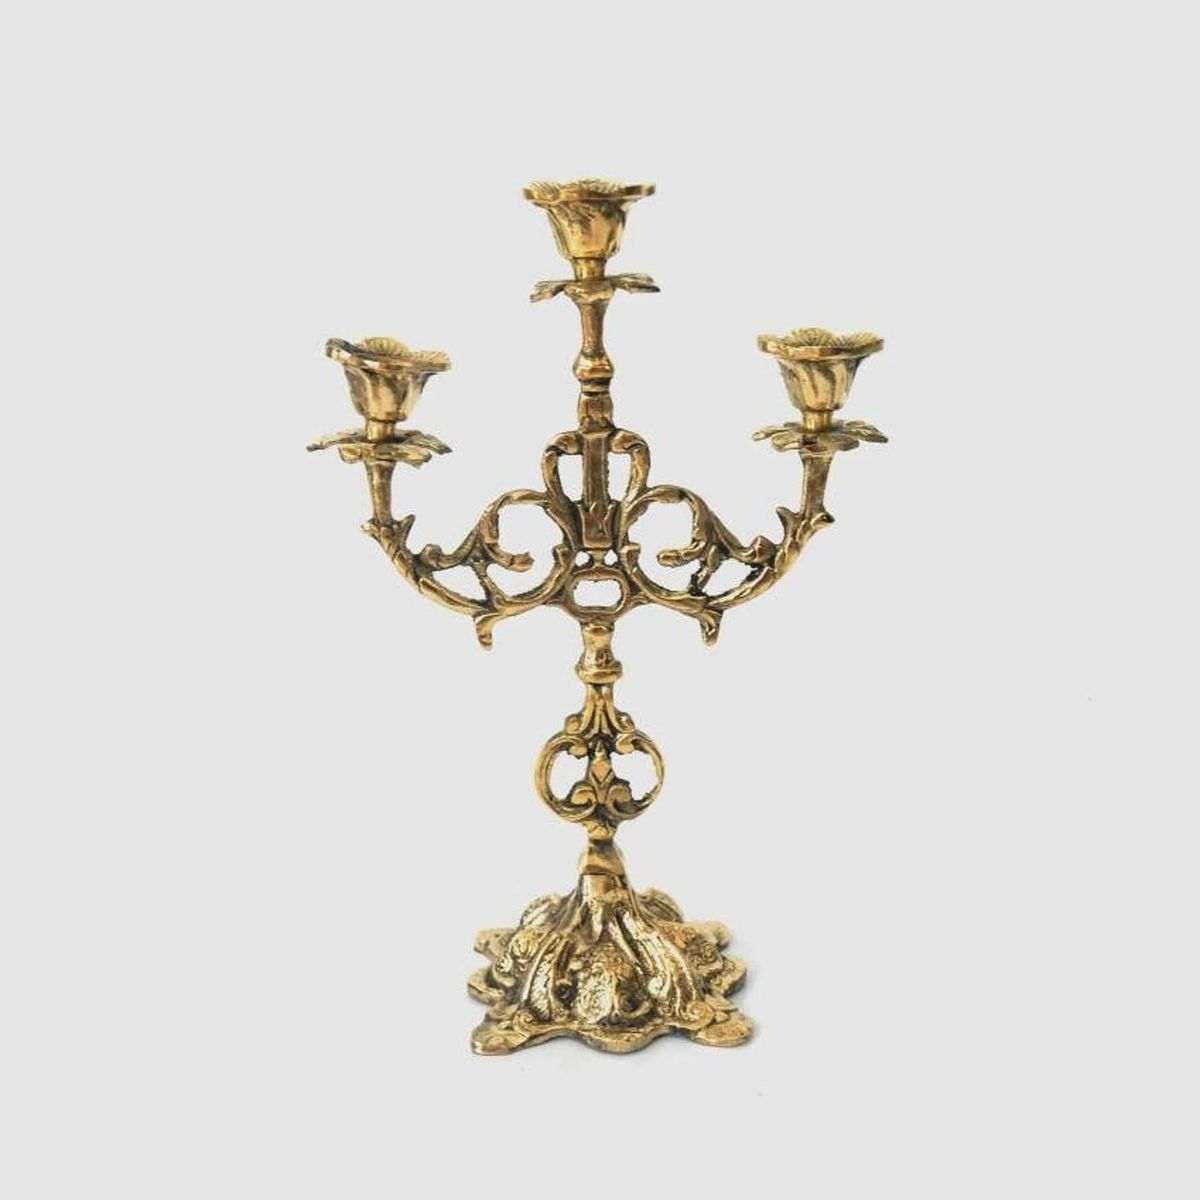
Inspiration de base du designer
Après analyse du brief, j'ai réalisé un premier prototype à échelle réduite pour nous rapprocher visuellement de son concept. J'ai sourcé et téléchargé un fichier 3D (format .stl) correspondant au style recherché. Lors de l'importation dans Bambu Studio, j'ai appliqué un effet miroir sur la pièce. C'était une grande première pour moi : cette étape m'a permis d'apprendre à maîtriser cette fonctionnalité sur le slicer pour inverser la géométrie d'un objet. Une fois la pièce orientée et tranchée, j'ai lancé l'impression.
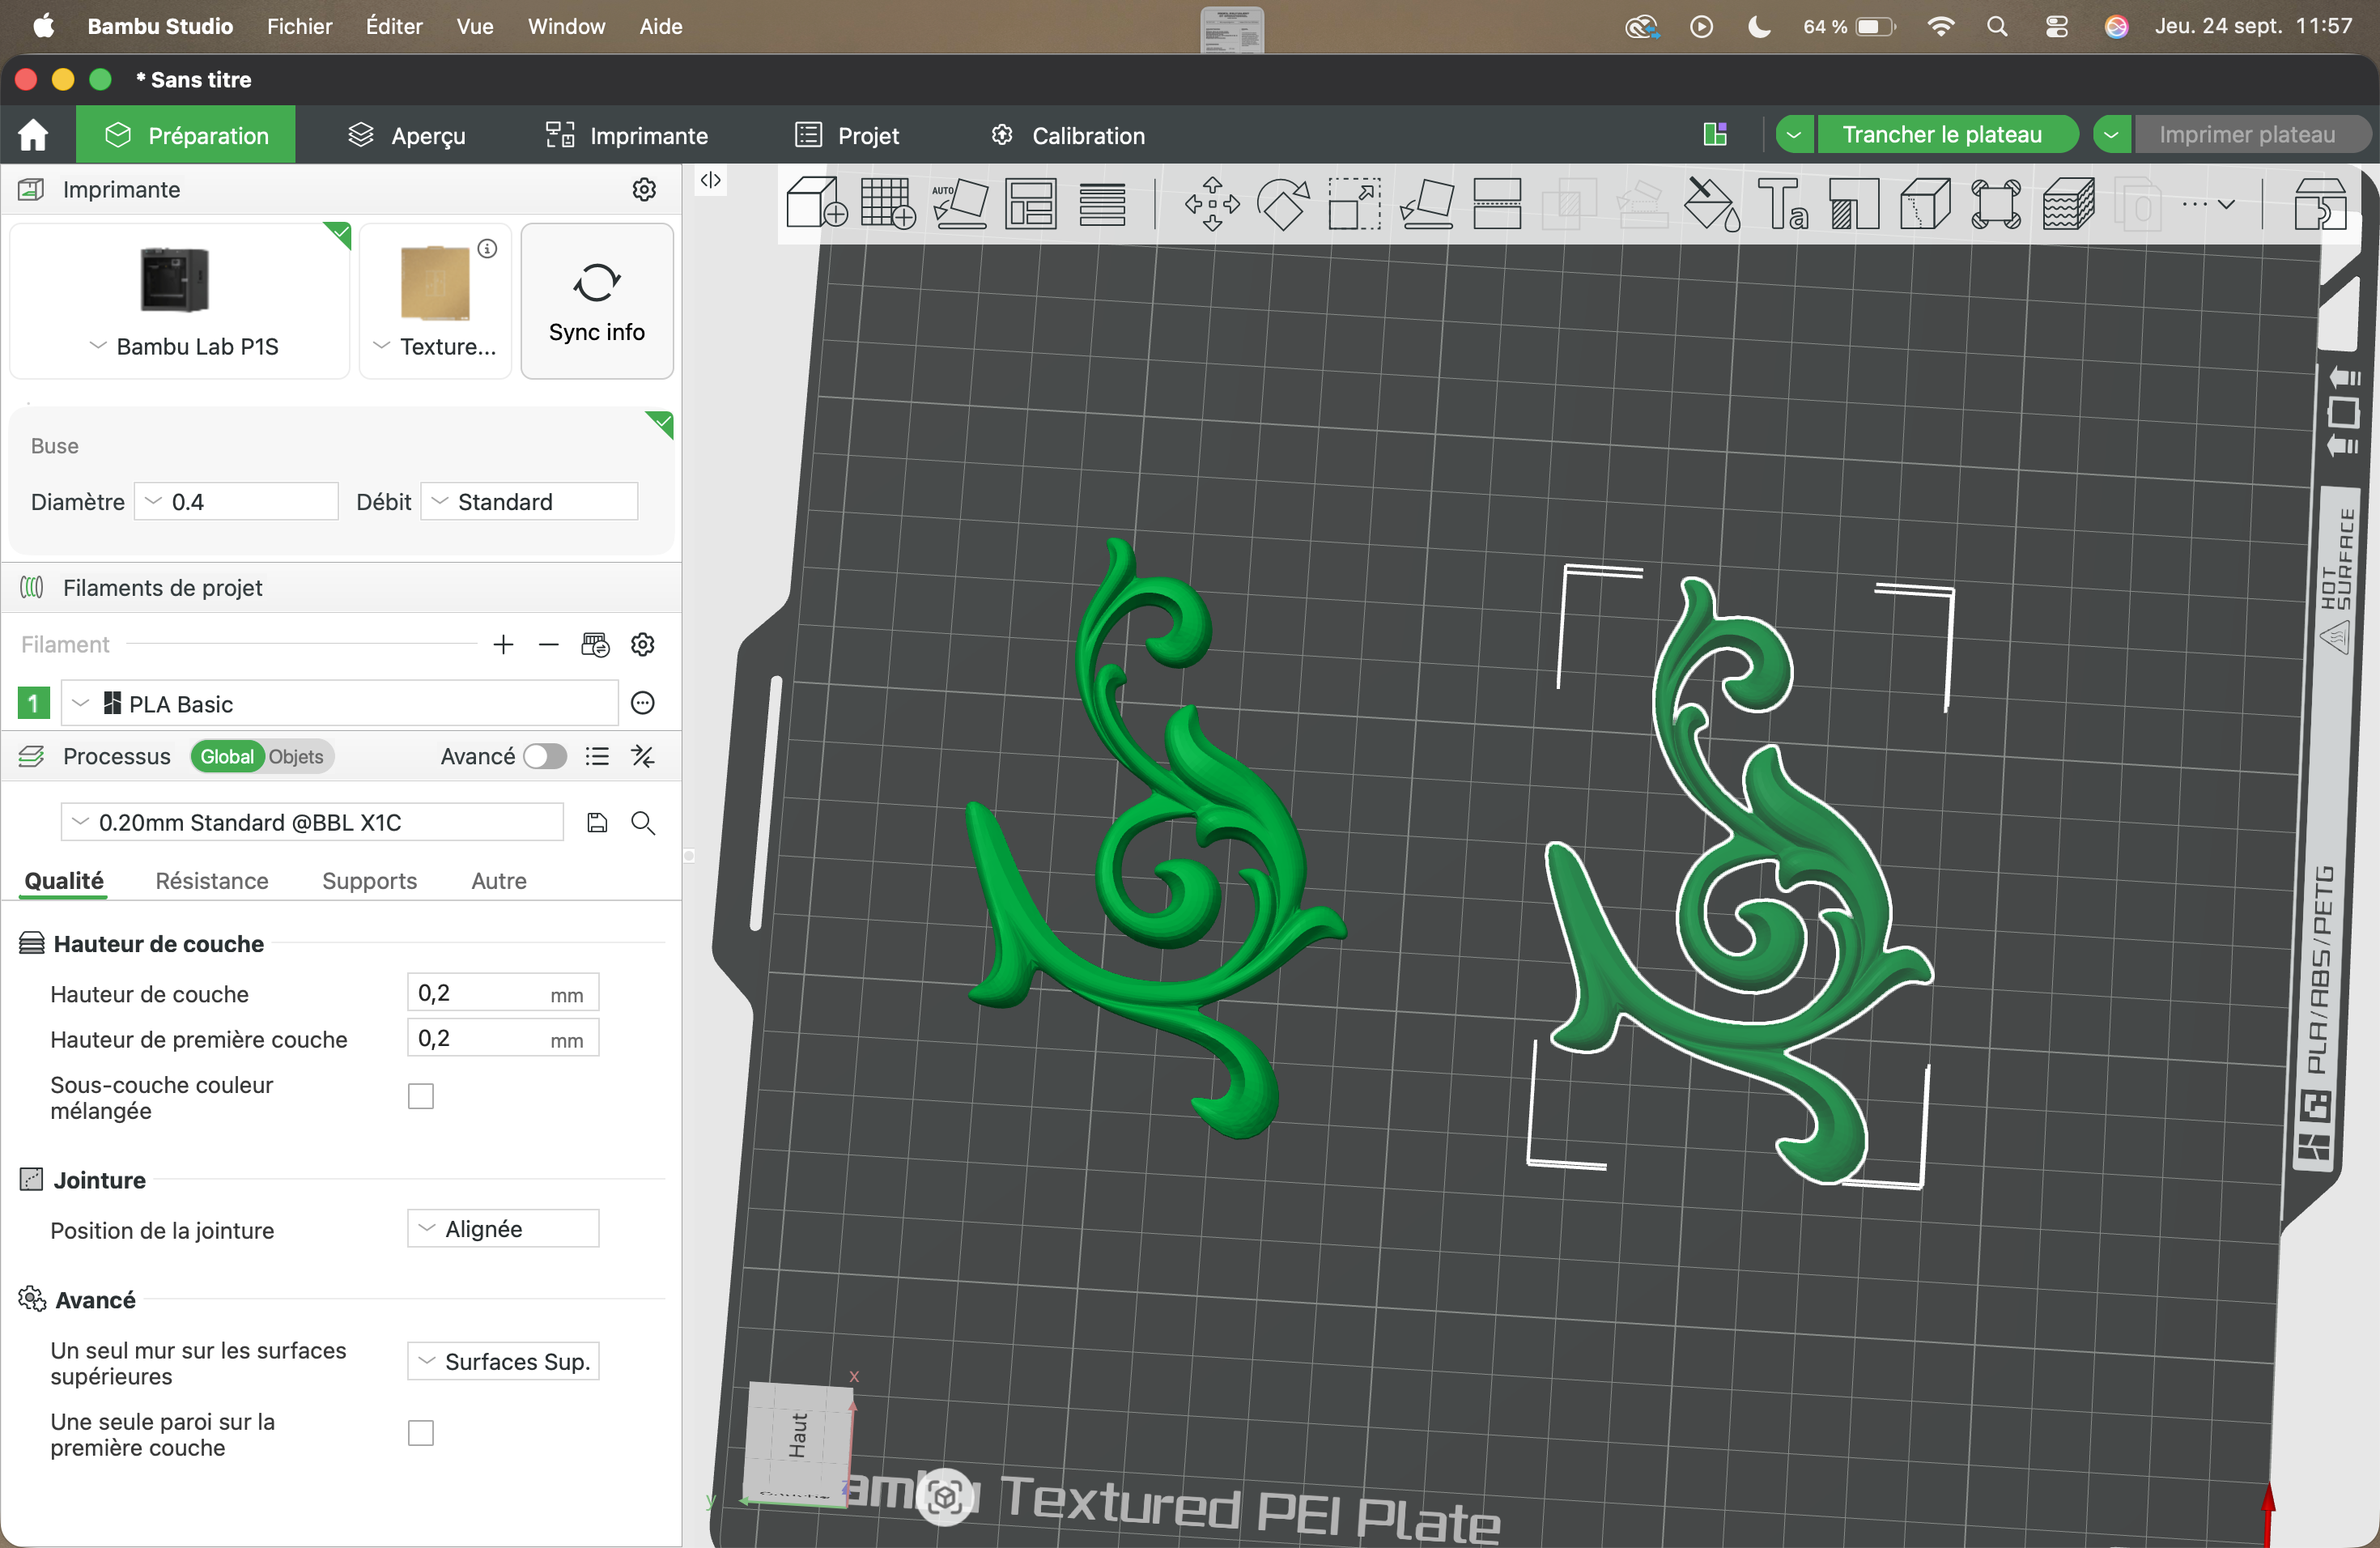
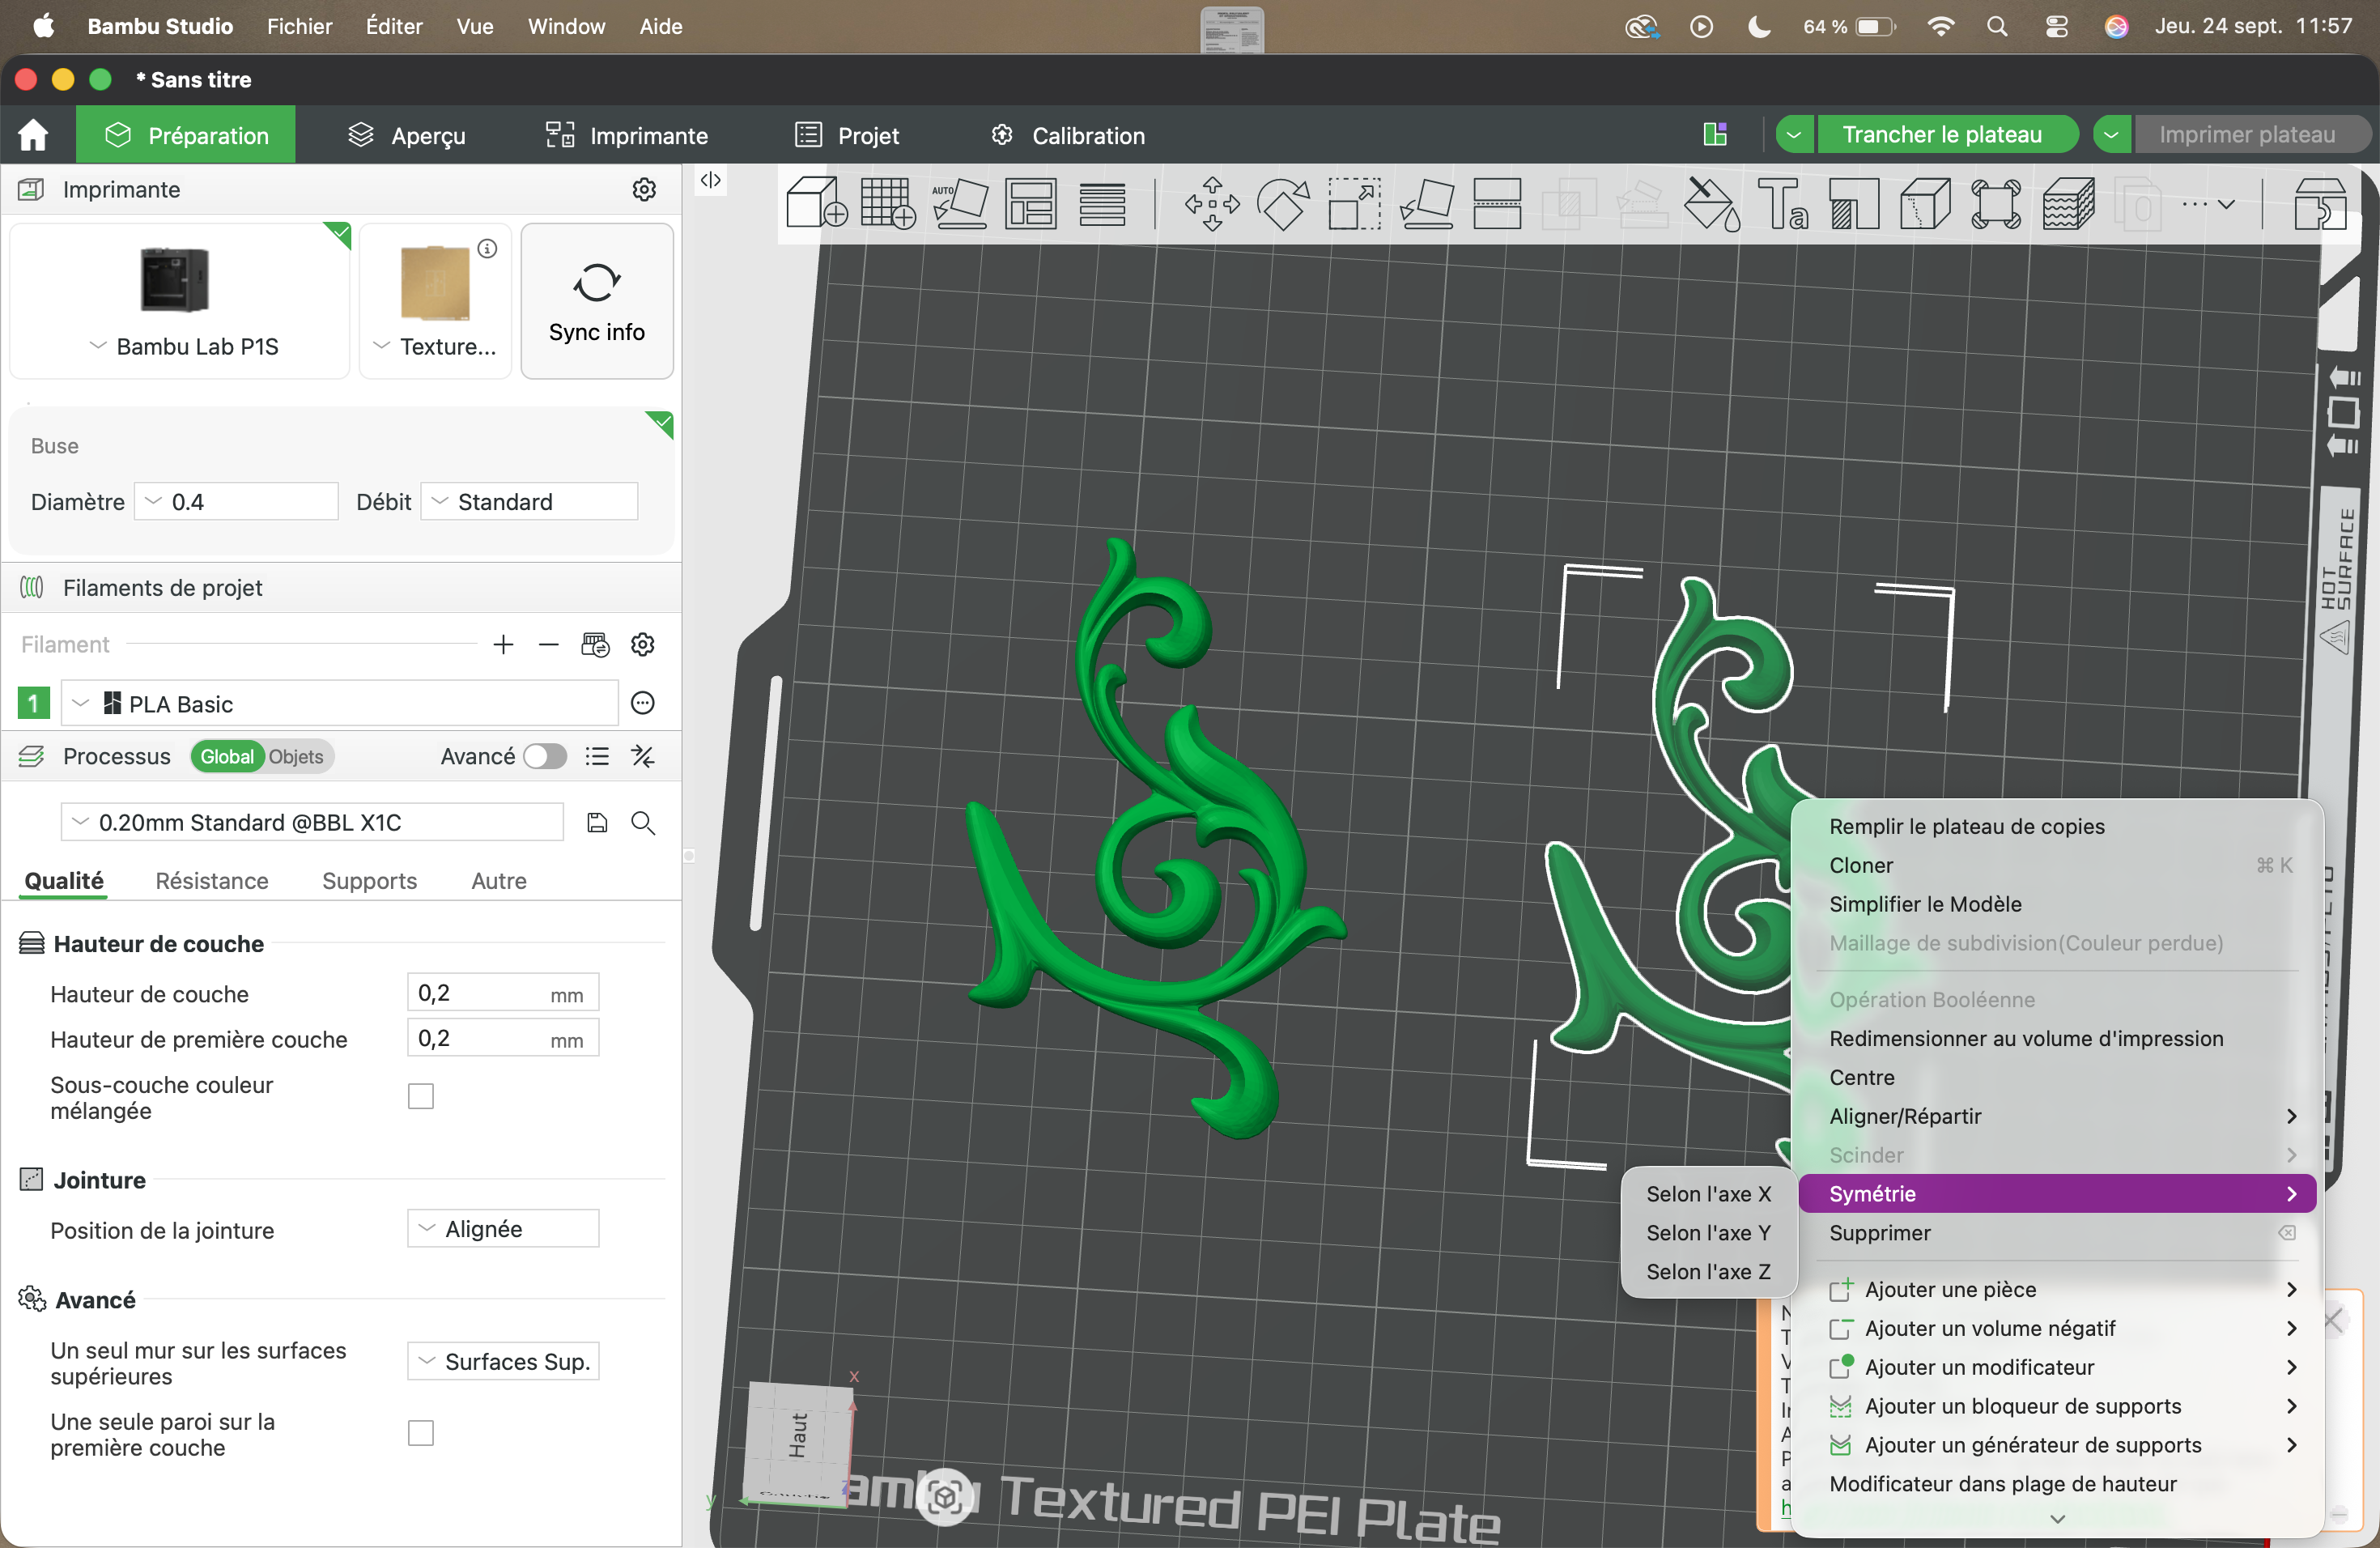
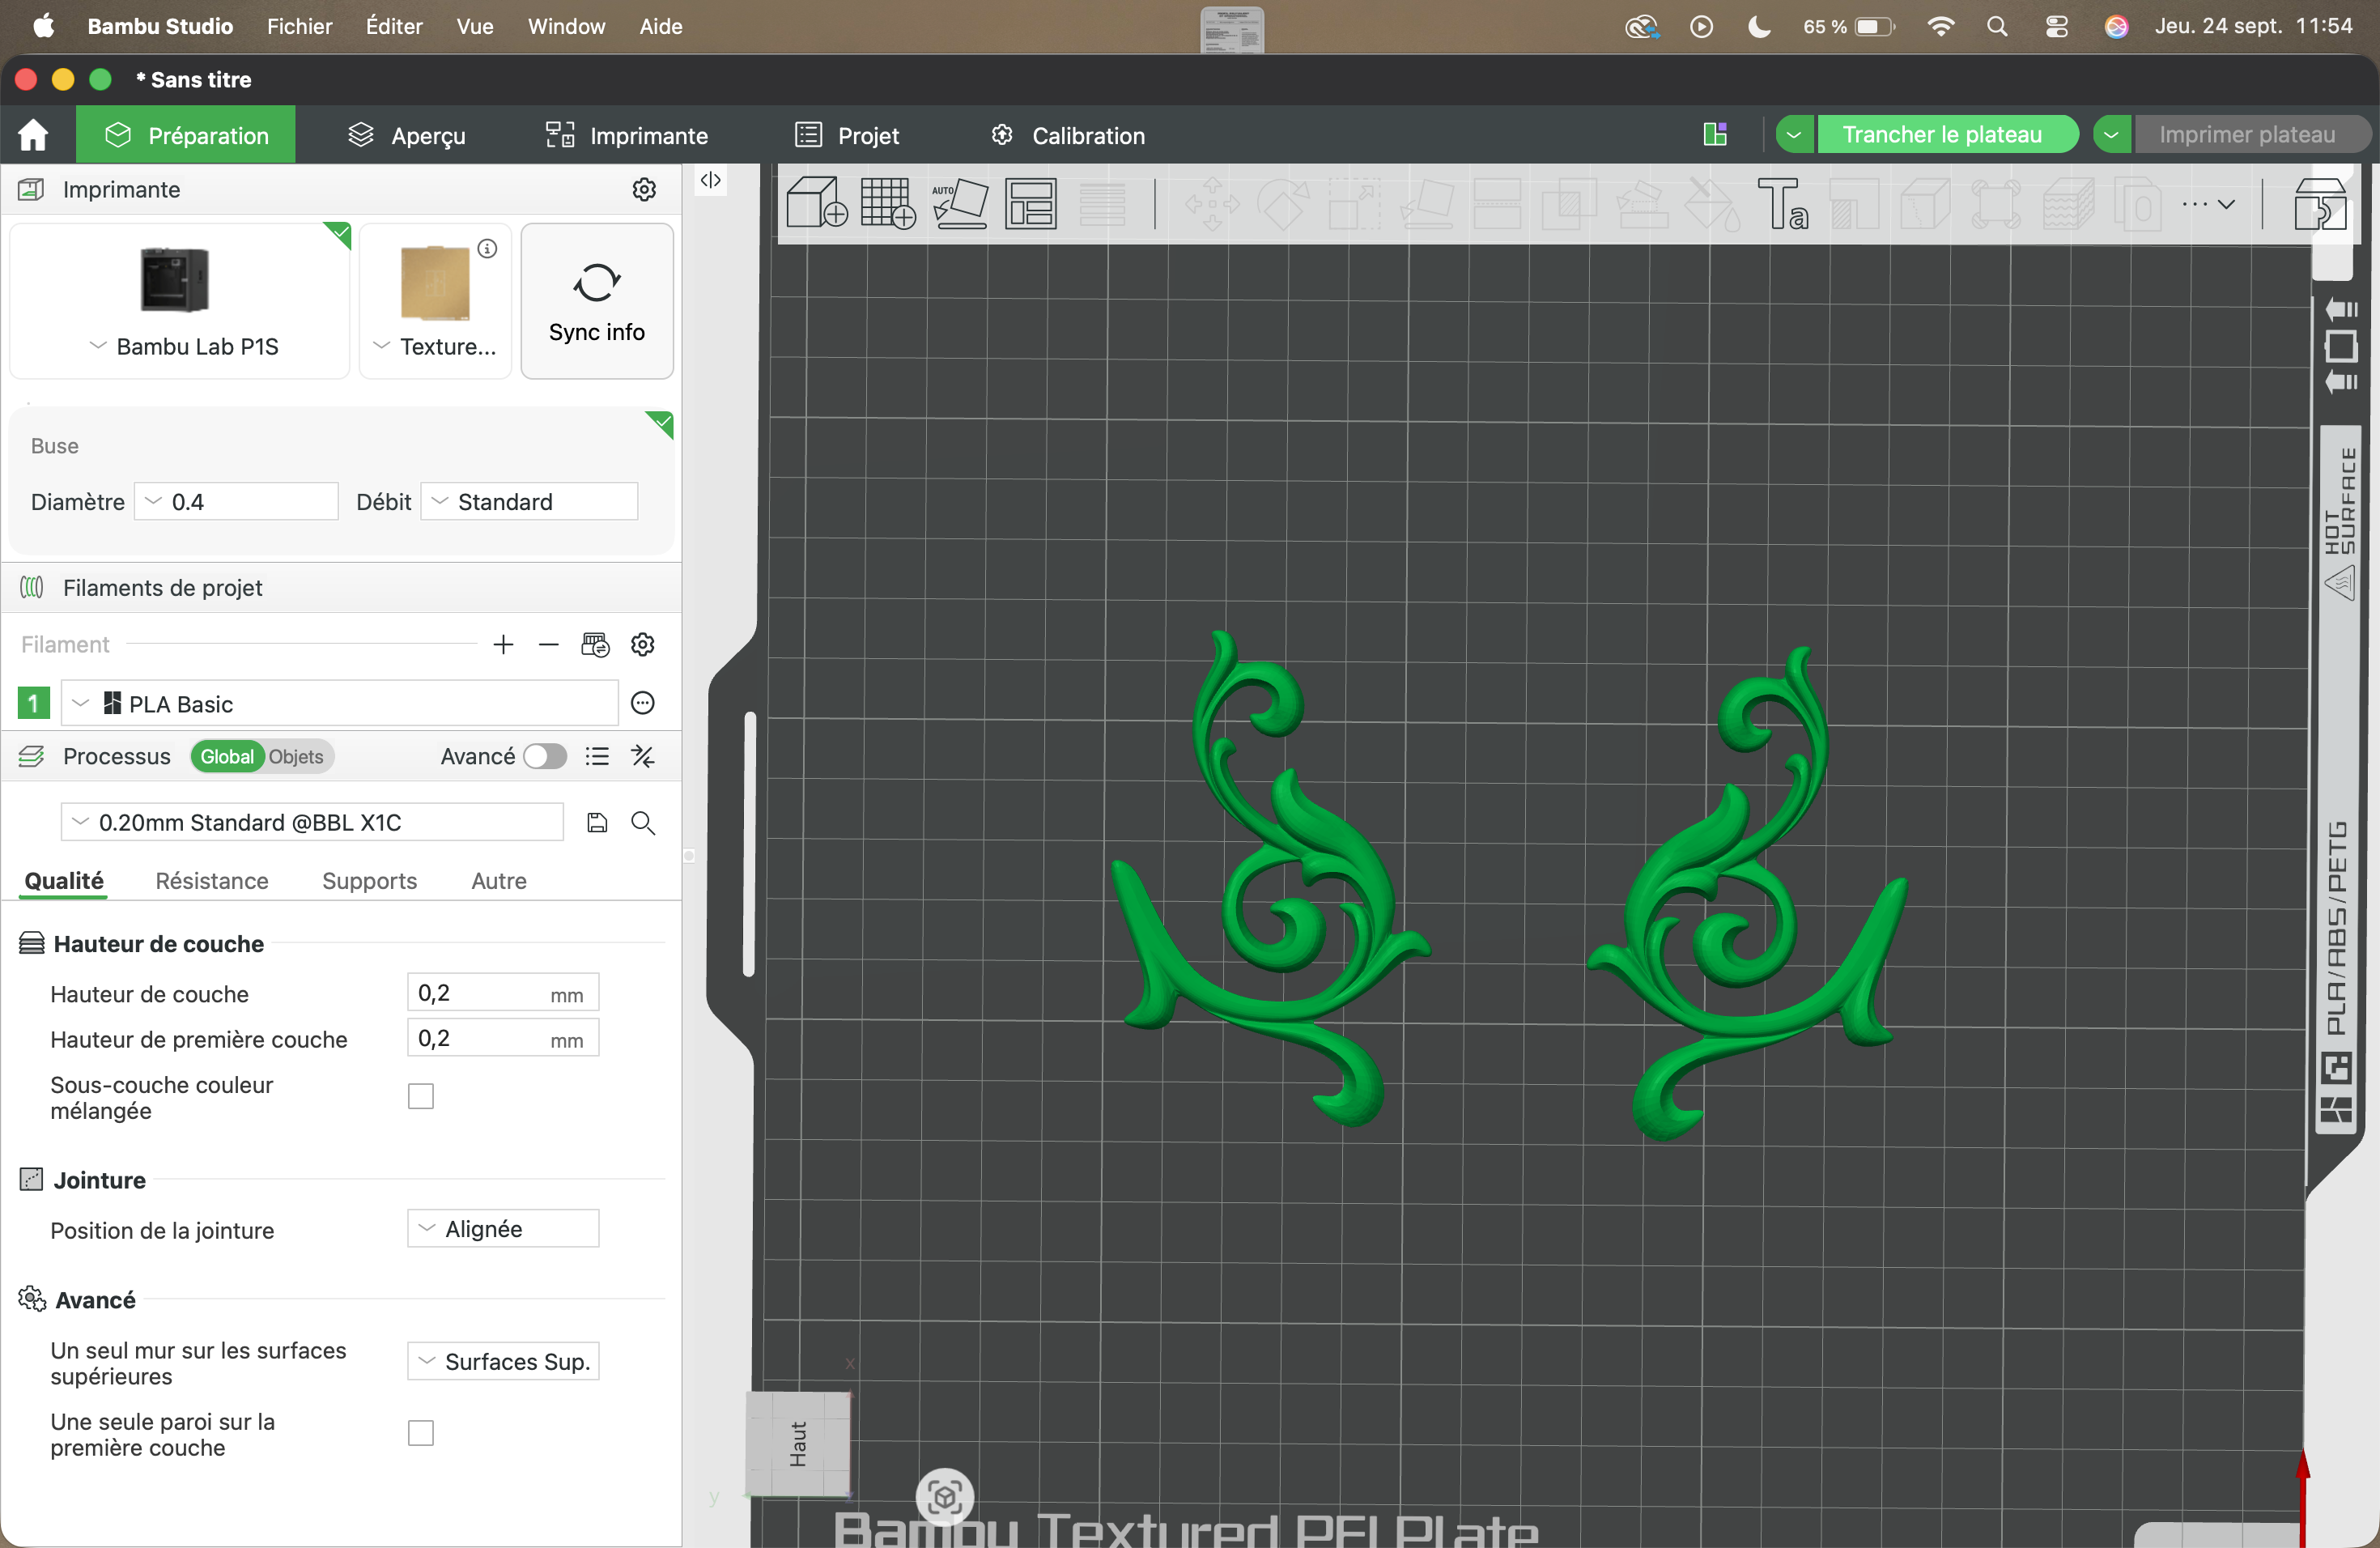
Processus du miroir appliqué à la pièce
J'ai opté pour du PETG noir. Ce choix visait à faciliter la phase de post-traitement : ponçage au papier de verre, application d'un apprêt, puis mise en peinture noire afin d'obtenir le rendu mat recherché par le designer.
Ce premier essai a révélé un point clé : la légèreté de la pièce. Bien que l'étudiant ait initialement imaginé une pièce lourde et dense (type métal ancien ou cire), la légèreté du plastique s'est avérée être un réel avantage technique. La robe étant confectionnée en mousseline, un tissu fluide et délicat, une pièce trop lourde risquerait de déformer le vêtement, de tirer sur le dos nu, voire de déchirer le tissu au niveau des coutures.
J'ai présenté ce prototype au jeune créateur afin d'aligner ses attentes visuelles avec la réalité technique. Cette démarche lui a permis de concrétiser son idée et d'adapter sa vision : il a immédiatement pris conscience des contraintes de poids et de maintien sur du textile. Très enthousiaste quant au rendu esthétique de la pièce, il est reparti avec ces nouvelles pistes pour mûrir l'intégration et la fixation de l'élément sculptural sur son patron.
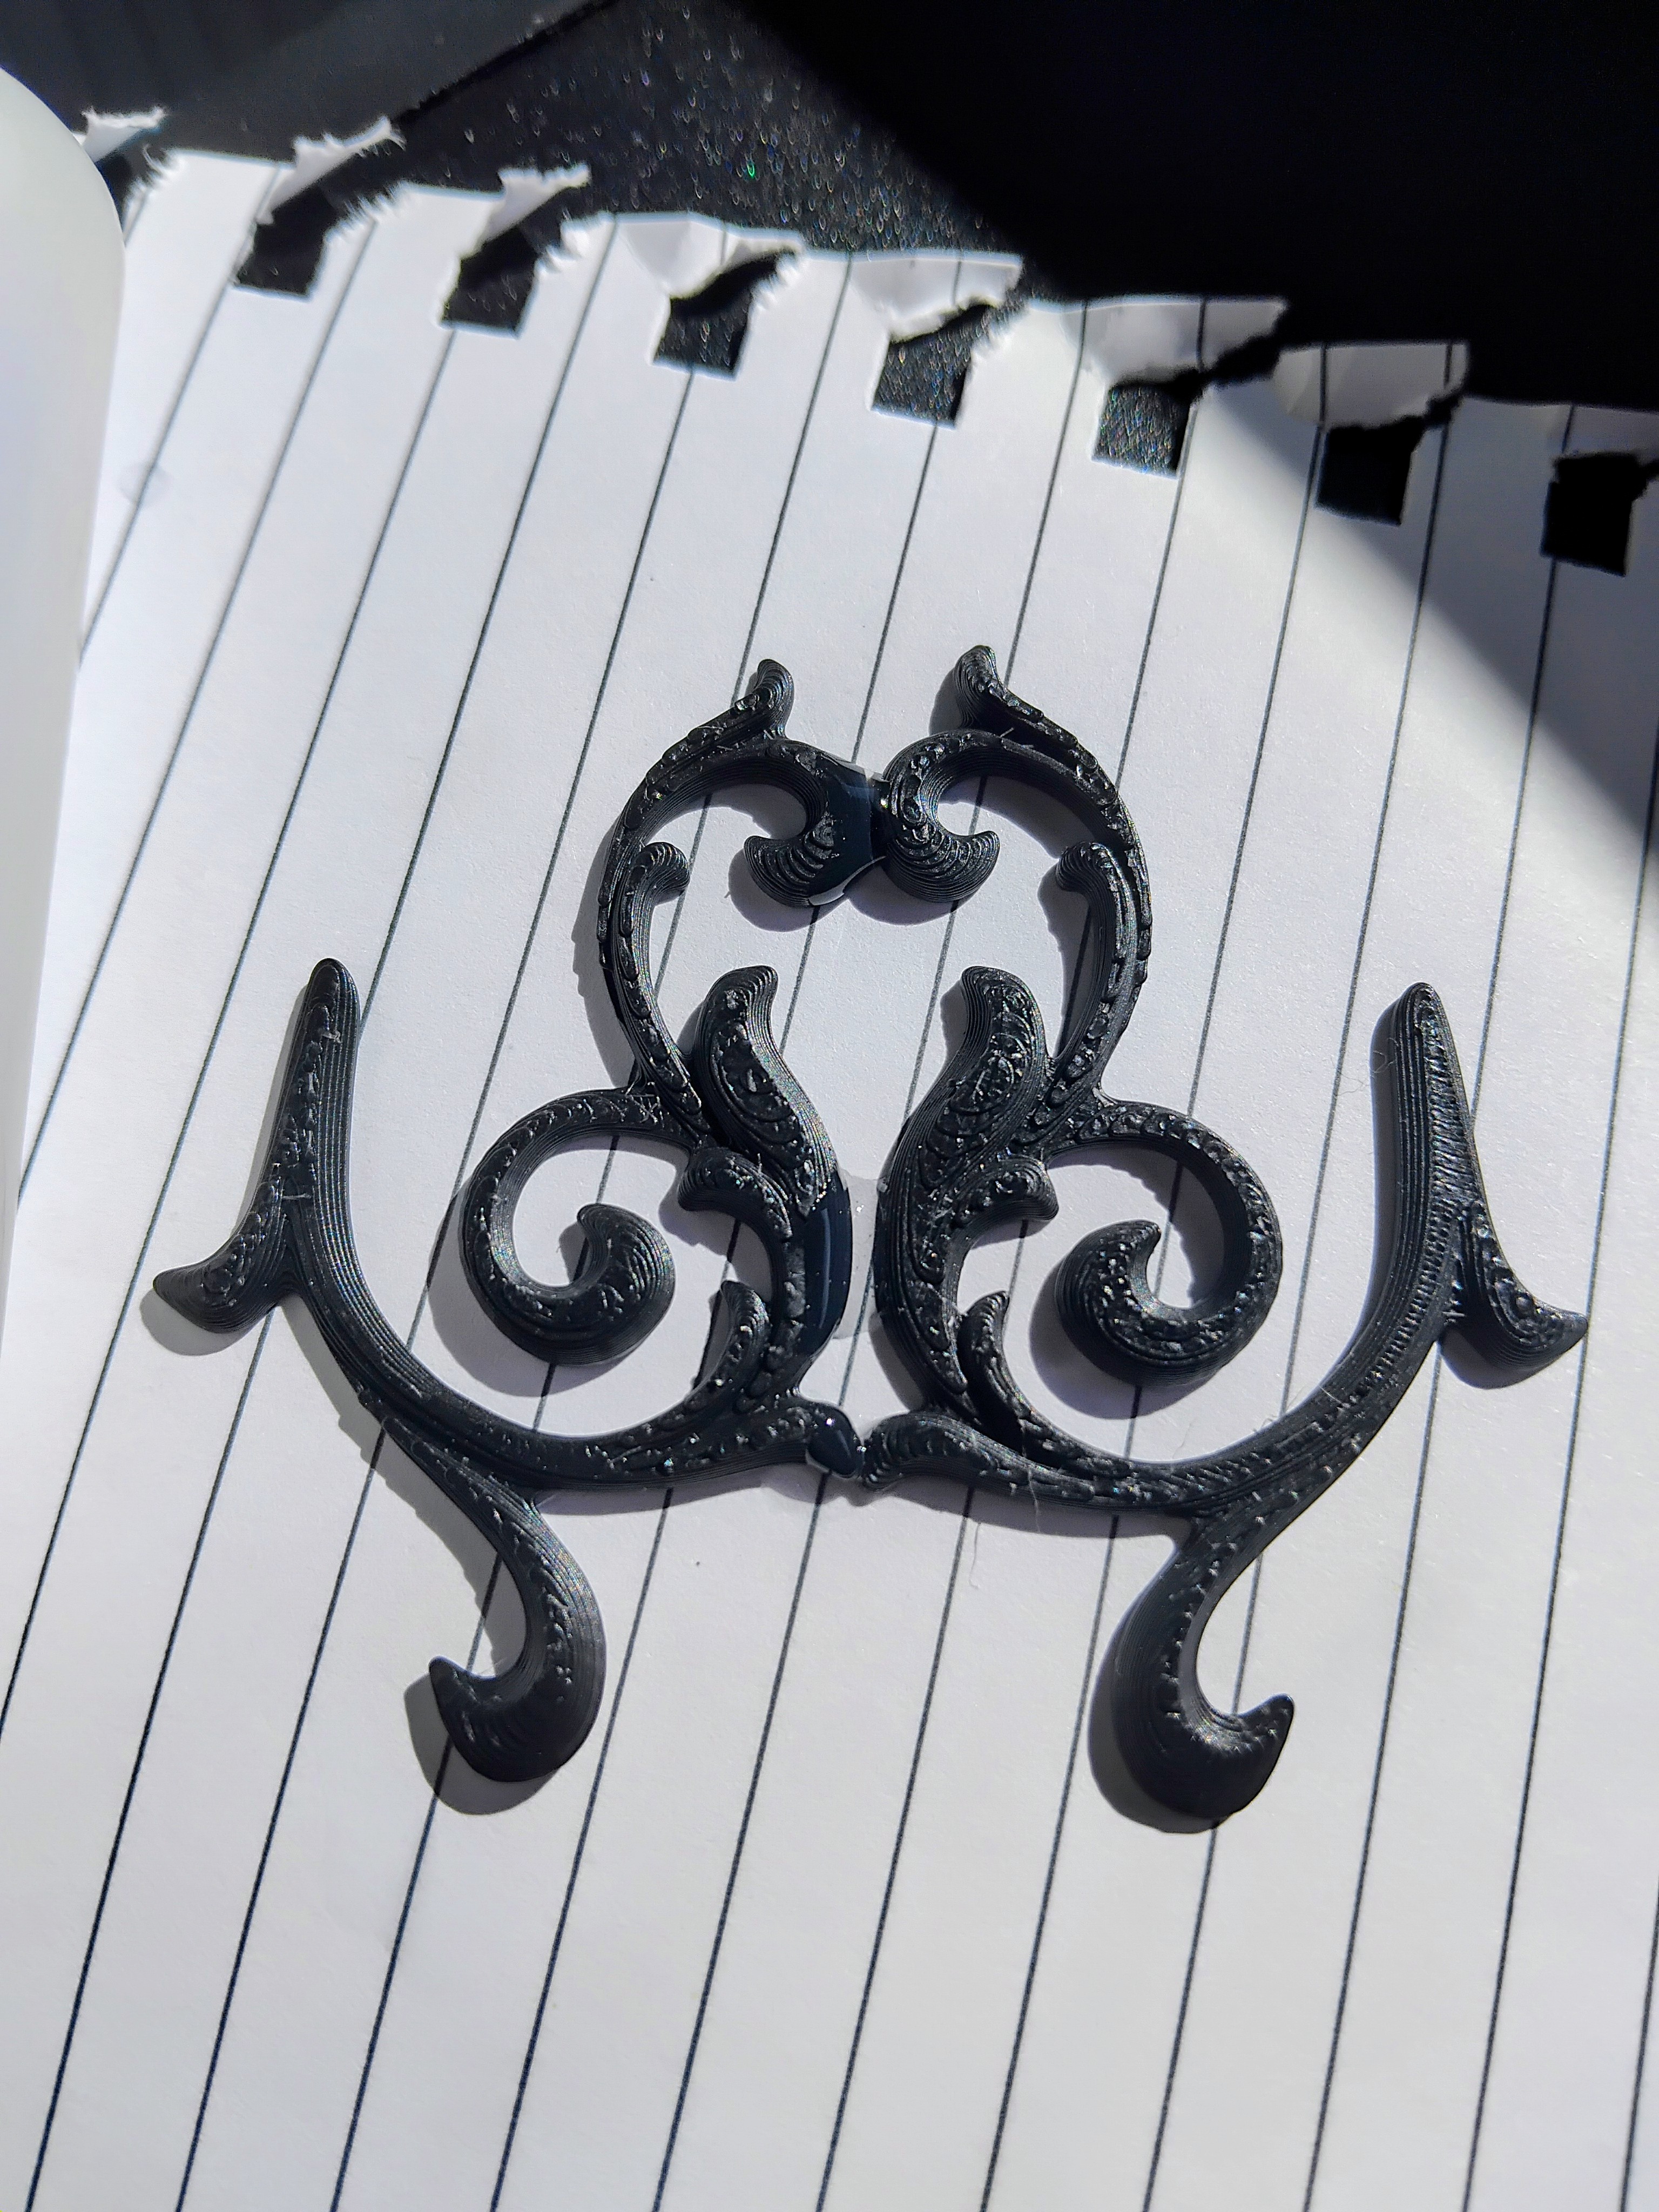
Présentation du Prototype
Projet 5: Boite à bijoux
Après une seconde session d'initiation aux côtés de Jean-Baptiste, le moment était venu d'inaugurer mes nouvelles compétences sur la Trotec Speedy avec un premier projet personnel. Mon objectif ? Concevoir un objet à la fois utile, esthétique et qui me ressemble.
Entre des dessous de verre, une lampe design ou une boîte à bijoux, le choix n'a pas été simple. Mais face à ma collection grandissante de bijoux éparpillés aux quatre coins de mon appartement, l'évidence s'est vite imposée : il me fallait un rangement sur-mesure !
Mes critères étaient clairs : un format compact, un bois chaleureux et une touche d'originalité. C'est en arpentant les banques de modèles vectoriels que j'ai dénichée la perle rare, correspondant exactement au style recherché.
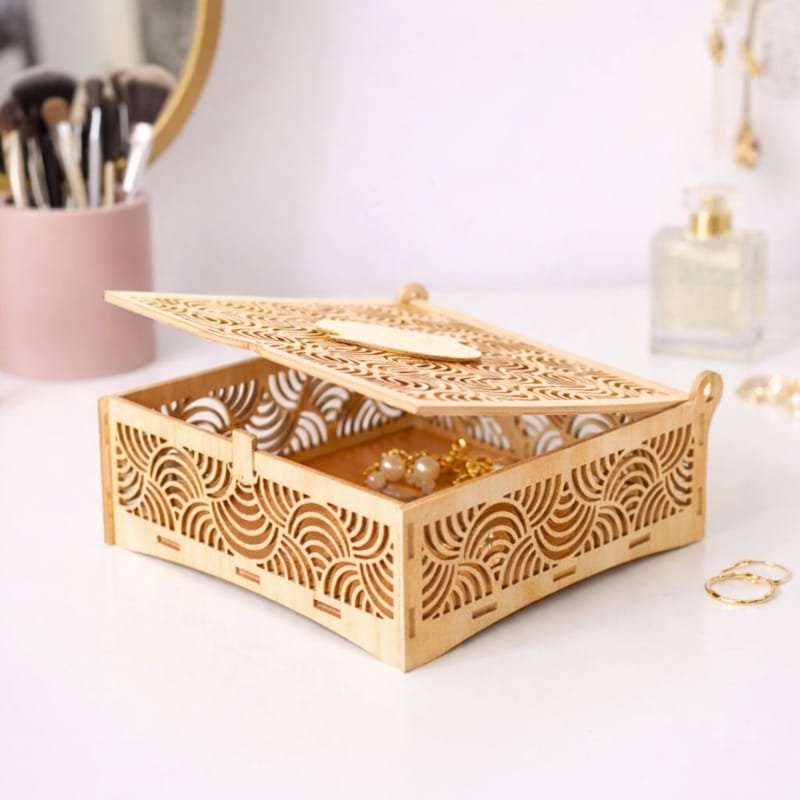
Model de boîte à bijoux choisi
- Préparation sous Inkscape : J'ai importé le fichier vectoriel dans Inkscape pour vérifier les contours de découpe (épaisseur de trait rouge normalisée à 0,001 mm / 0,076 pt).
- Configuration du pilote d'impression (Ctrl + P) : Dans les préférences d'impression du système Trotec, j'ai accédé à la base de données des matériaux.
- Sélection du matériau : Pour ce projet, j'ai sélectionné le profil prédéfini MDF 3 mm. Ce paramètre applique automatiquement les valeurs optimales de puissance, de vitesse et de fréquence (Hertz) adaptées à cette épaisseur de bois.
Une fois ces réglages validés, le travail a été transféré vers JobControl, le logiciel de pilotage de la découpeuse. Après avoir positionné le plan de découpe sur le plateau virtuel, ajusté les points d'origine et vérifié la focalisation laser sur le matériau, la découpe a pu être lancée.
P=. 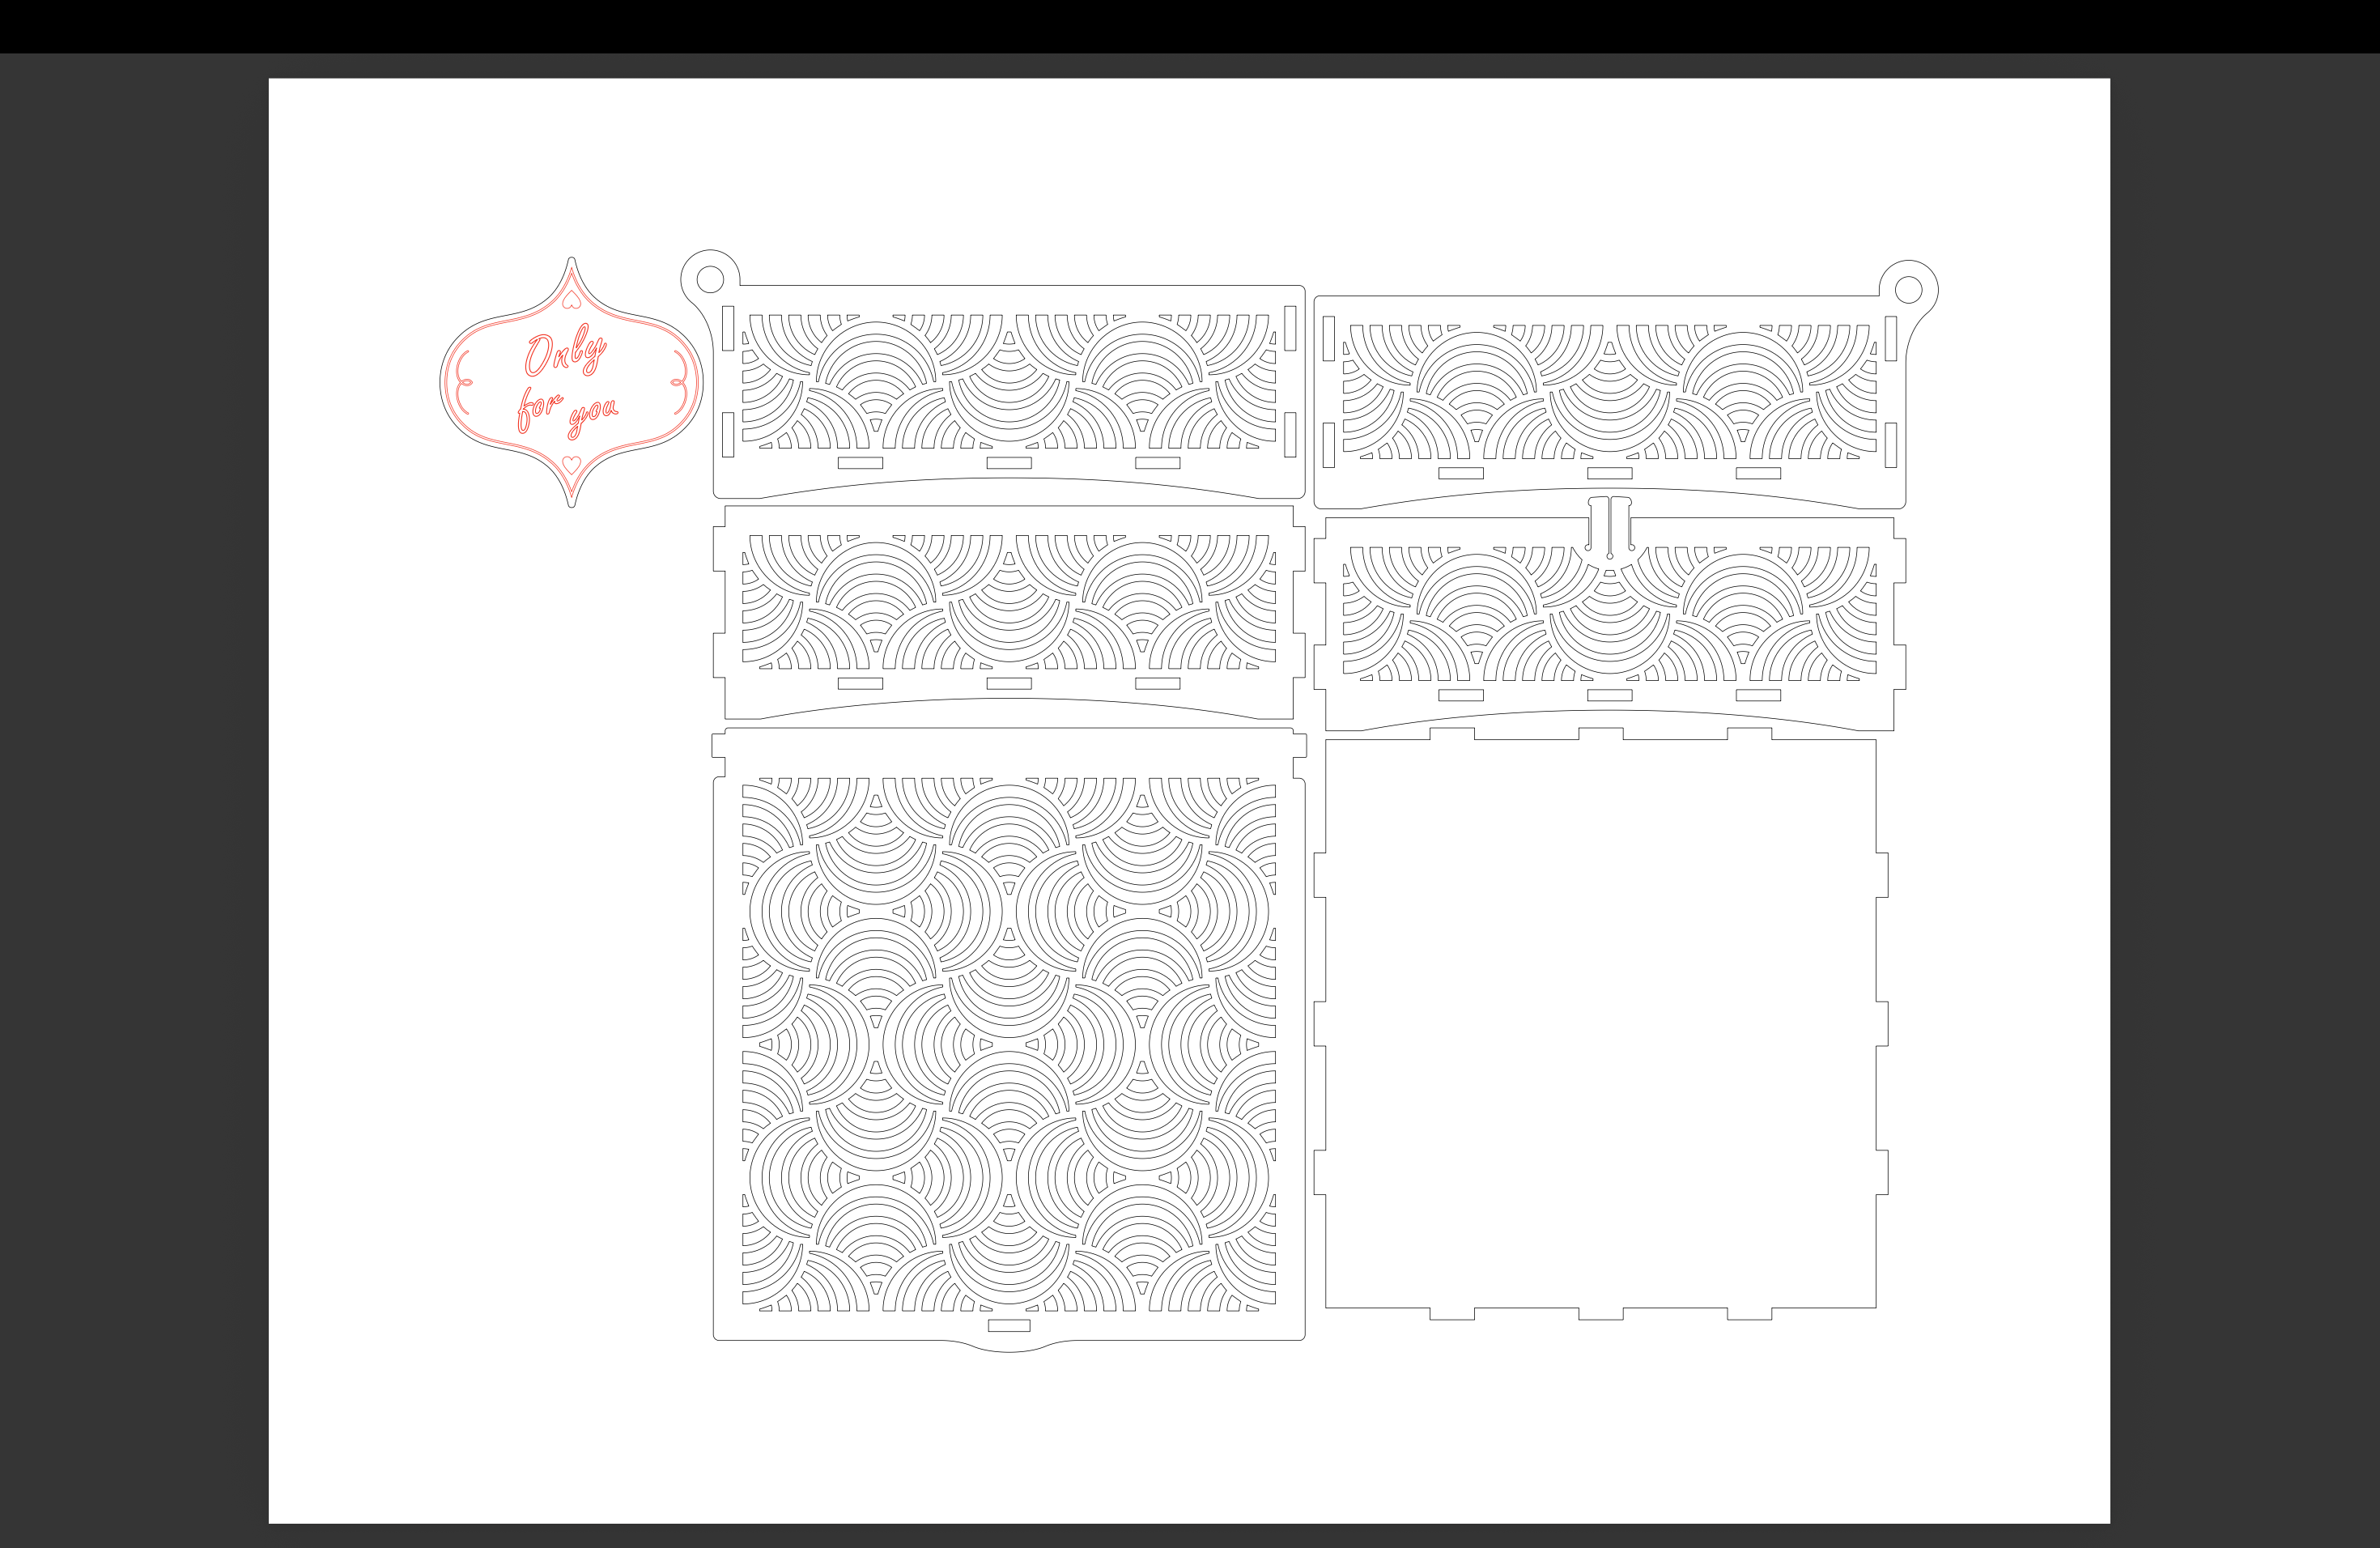
Plan de coupe de la boîte à bijoux
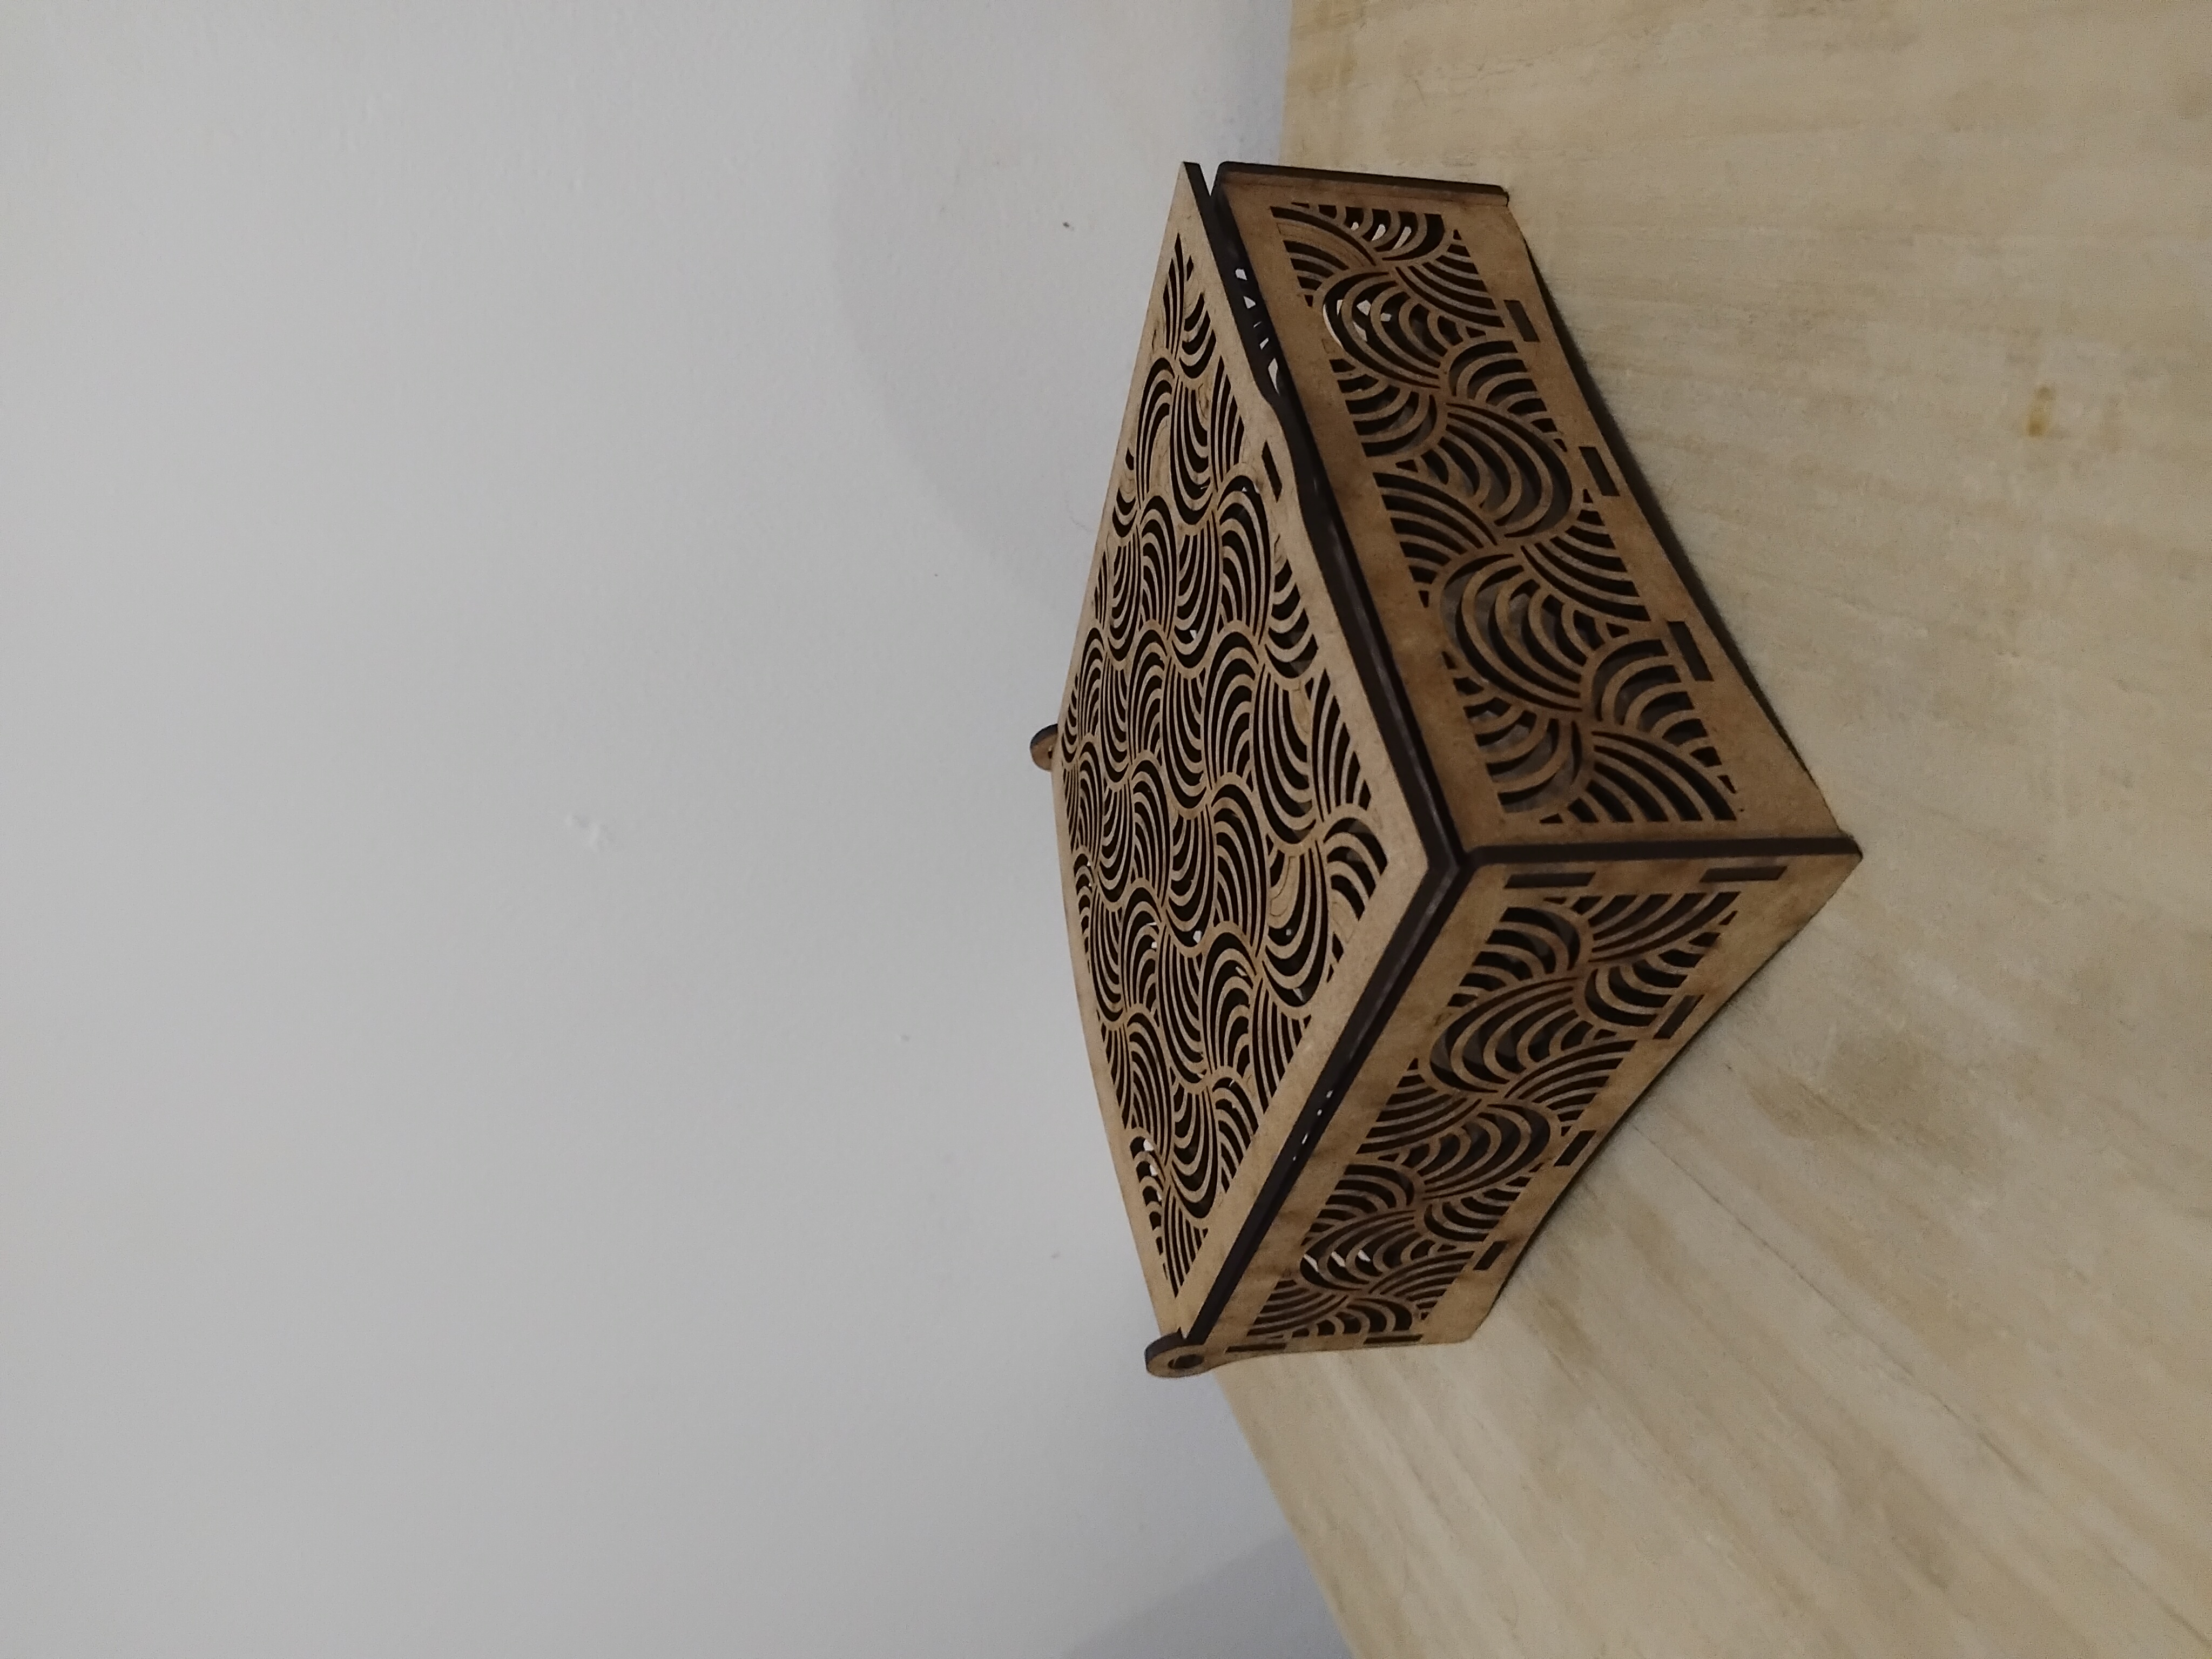
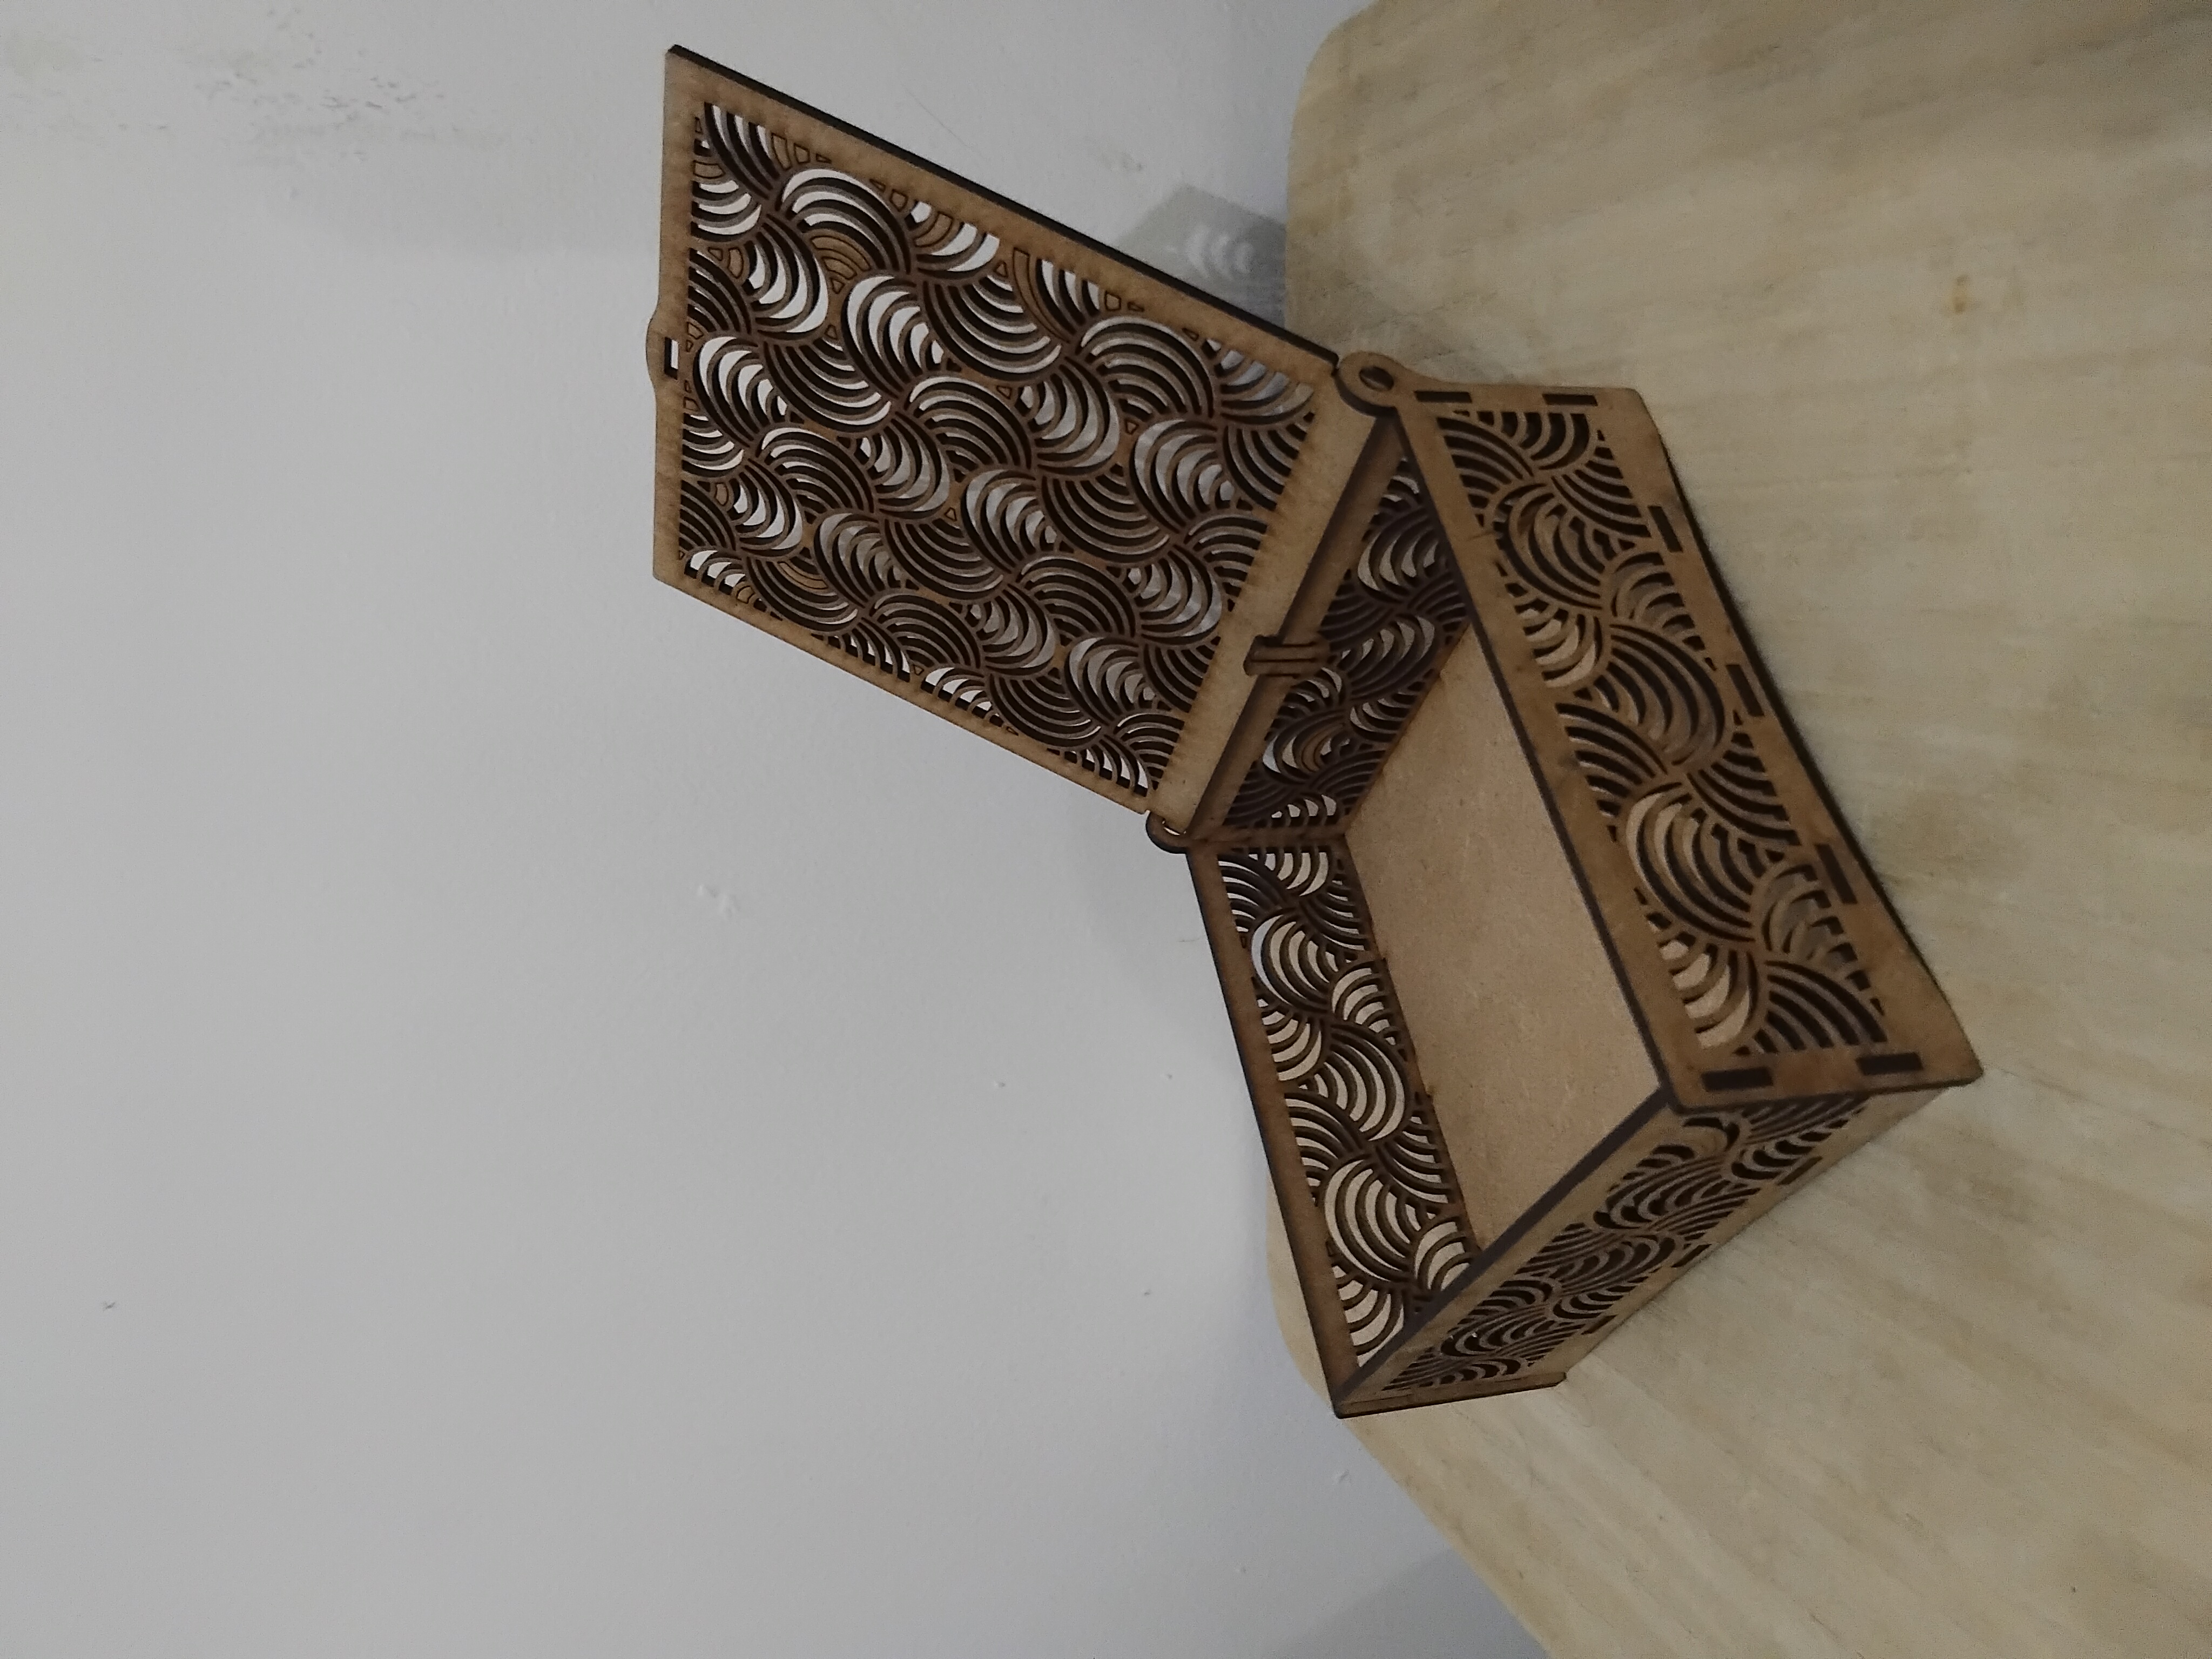
Photographies du produit final
Projet 6: Dessous de verre